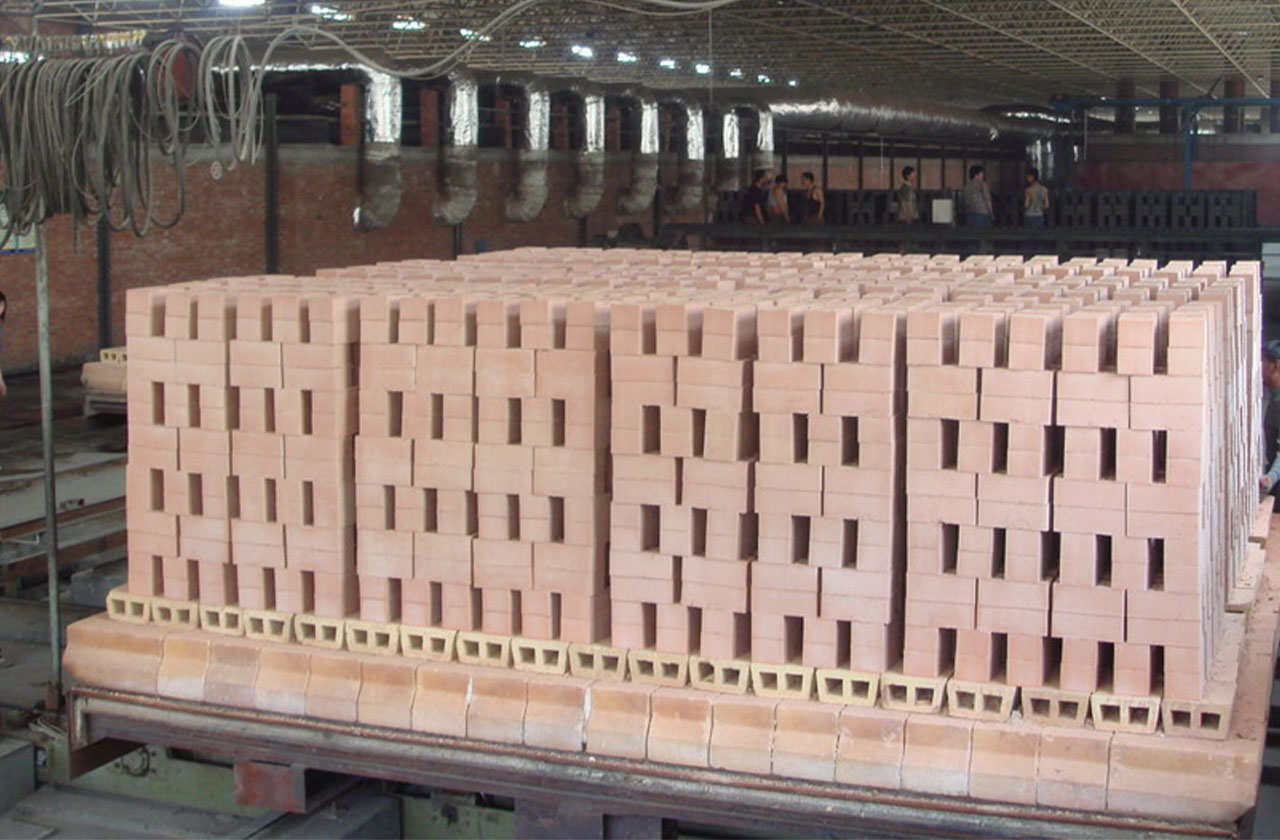
Precauciones para la producción de ladrillos huecos de arcilla.

En verano, con el cambio de clima, El contenido de humedad en las materias primas fluctúa, Así que presta mucha atención al cambio de contenido de humedad en la producción. Cuando el contenido de humedad es bajo, Es necesario agregar agua a la materia prima a tiempo para que alcance la humedad requerida para moldear. Cuando el contenido de humedad en la materia prima es demasiado alto, es necesario reducir adecuadamente el contenido de humedad en la materia prima. Se puede reducir agregando algunos materiales secos a la materia prima., como cenizas volantes secas, pandilla de carbón, escoria, relaves de otras minas y otras escoria de desechos industriales. Al agregar estos componentes a la materia prima, Es necesario seleccionar el tiempo correcto y especificar la posición de adición. Debe agregarse en la posición de trituración de la materia prima.. De este modo, Los componentes agregados pueden formar una buena mezcla con los componentes principales de la materia prima para hacer que el rendimiento de la materia prima sea uniforme. Si el tiempo de adición es demasiado tarde, y luego agregar después de que la materia prima se rompa, entonces el rendimiento de la materia prima no es uniforme porque varios materiales no se pueden mezclar completamente, El trabajo de moldeo no se puede llevar a cabo sin problemas. Eso es, la formación se puede llevar a cabo, Pero la calidad del cuerpo verde formado también es extremadamente inestable. Al agregar agua a las materias primas, También es necesario prestar atención al momento de agregar agua. Es necesario agregar 98% ~ 100% del agua requerida para el moldeo de materia prima cuando las materias primas se rompen y trituran, para que el contenido de agua de las materias primas pueda cumplir con los requisitos de moldeo de agua. No espere hasta que la materia prima ingrese al extrusor para agregar agua, que es demasiado tarde para garantizar que el agua agregada esté uniformemente dispersa en la materia prima, y el contenido de agua en la superficie y dentro de las partículas también será muy diferente, que no es propicio para la consistencia del rendimiento de la materia prima, y causará cierto daño al moldeo y el rendimiento del cuerpo verde.
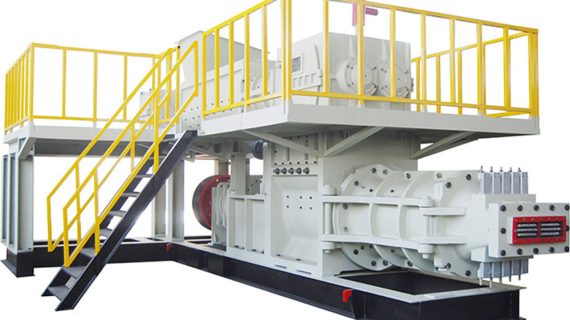
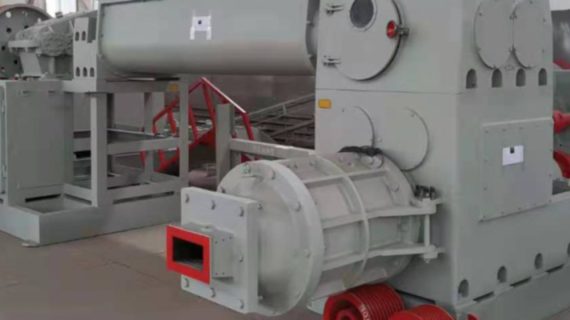
En términos de agua lubricante en la boca de la máquina, También se debe prestar atención a la cantidad de agua agregada. Bajo la condición de garantizar el moldeo normal, El agua debe agregarse lo menos posible. Aunque la moldura también se puede llevar a cabo con más agua, Esto hará que la superficie del cuerpo verde absorba demasiada agua, que tendrá un cierto impacto en el proceso de secado del cuerpo verde y la uniformidad del rendimiento del cuerpo verde. Es inevitable formar fenómeno de delaminación en el cuerpo de formación usando el extrusor de tornillo, que generalmente se llama estriación espiral. Esta textura (capas) está formado por la extrusión desigual de lodo de la sección de la boca de la máquina a través de la cuchilla espiral. Cuando las materias primas se forman en tiras de lodo, Esperamos aumentar la densidad del cuerpo verde mediante la combinación de partículas., en lugar de por el efecto de los lubricantes. De acuerdo con el principio del empaque más denso de las materias primas, Cuando la proporción de cada componente en el grueso, Las partículas medianas y finas de las materias primas se distribuyen de acuerdo con “grande en ambos extremos y en el medio en el medio”, La densidad del cuerpo verde es la más grande, eso es, Las partículas pueden alcanzar el empaque más denso. Todas las partículas con un tamaño de partícula no pueden lograr un buen efecto de formación, y cuando la proporción de cada componente está fuera de balance, No puede lograr un buen efecto de formación, y es fácil producir delaminación durante la formación.