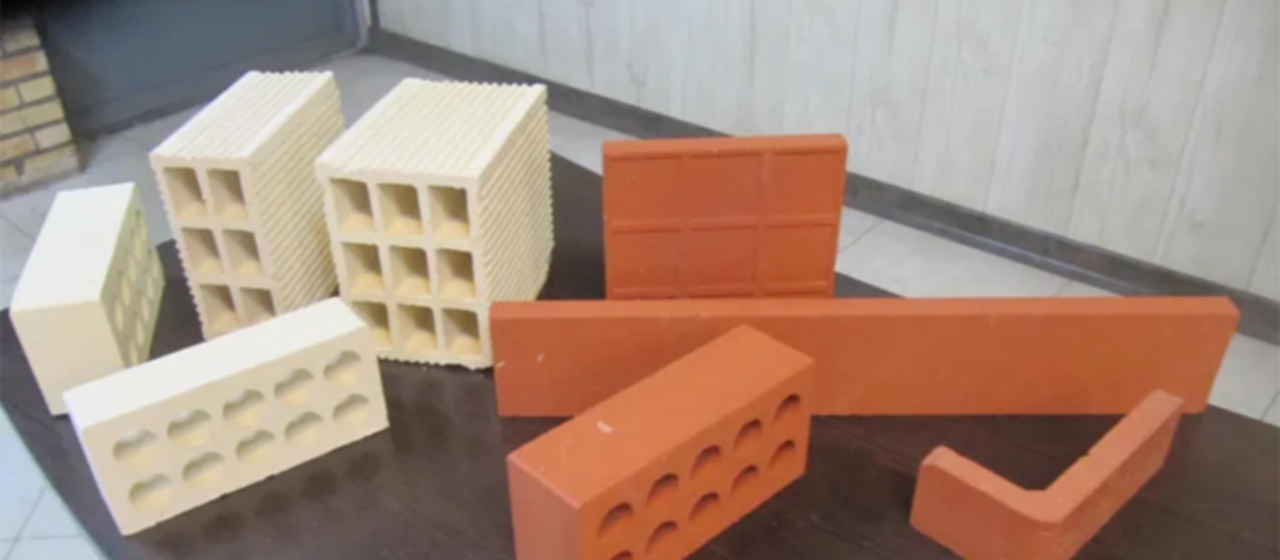
El factor principal en la producción de ladrillos sinterizados. – materias primas
El factor principal en la producción de ladrillos sinterizados. – materias primas (conocimientos basicos)
Generalmente hablando, cualquier materia prima que se pueda cocer en ladrillos comunes puede producir ladrillos huecos. Sin embargo, Los ladrillos huecos tienen múltiples agujeros., paredes delgadas, y cuerpos débiles, que requieren requisitos más estrictos para la preparación de materias primas y la mezcla de combustibles internos. Deben reducirse las impurezas nocivas, La distribución del tamaño de las partículas debería ser más razonable., y los componentes minerales deben estar completamente dispersos, disperso, y distribuido uniformemente para garantizar la plasticidad y la buena capacidad de unión de las materias primas para la fabricación de ladrillos.. Los requisitos básicos de las materias primas residen principalmente en su composición química., composición mineral, y propiedades físicas.
1、 La influencia de la principal composición química de las materias primas en la fabricación de ladrillos.
dióxido de silicio (SiO2): es el componente principal de las materias primas de los ladrillos sinterizados, con un contenido adecuado de 55-70%. cuando se excede, la plasticidad de la materia prima es demasiado baja, haciendo difícil formar, y el volumen se expande ligeramente durante la cocción., resultando en una disminución en la fuerza del producto.
trióxido de aluminio (AL2O3): El contenido de las materias primas para la fabricación de ladrillos debe ser 10-25%. Cuando es demasiado bajo, Reducirá la resistencia del producto y no resistirá la flexión.; si es demasiado alto, inevitablemente aumentará la temperatura de cocción, aumentar el consumo de carbón, y aclarar el color del producto.
trióxido de hierro (Fe203): Es un colorante en materias primas de ladrillo., con un contenido adecuado de 3-10%. Cuando es demasiado alto, Reducirá la resistencia al fuego del producto y hará que su color sea más rojo..
Óxido de calcio (CaO): también conocida como cal viva, A menudo aparece en forma de piedra caliza. (CaCO3) en materias primas. Es una sustancia nociva con un contenido que no excede 5%. De lo contrario, no sólo se reducirá el rango de temperatura de sinterización del producto, dificultando la calcinacion, pero cuando su tamaño de partícula es superior a 2 mm, También provocará una explosión de cal., absorción de humedad, aflojando, y pulverización del producto.
Óxido de magnesio (MgO): Es una sustancia dañina, cuanto menor sea el contenido, cuanto mejor, y no debe exceder 3%. Él, como sulfato de calcio (CaSO4) y sulfato de magnesio (MgSO4), hará que el producto experimente escarcha, Incluso la delaminación y la intemperie..
anhídrido sulfúrico (SO3): Lo mejor es no tenerlo en absoluto., y no puede exceder 1% a lo sumo. De lo contrario, El producto generará gas durante la calcinación., haciendo que el volumen del ladrillo se expanda, aflojar y aplastar.
2、 Análisis de minerales
El análisis mineral de materias primas ayuda a comprender algunas de sus propiedades físicas., para tomar las medidas de proceso correspondientes y realizar cambios para cumplir con los requisitos de la fabricación de ladrillos. Por ejemplo, El feldespato en las materias primas reducirá la resistencia a las heladas del producto., y cuando su contenido exceda 15%, el producto no será resistente a las heladas. Otro ejemplo es la montmorillonita. (suelo pengrun), que tiene una viscosidad extremadamente alta. Después de absorber agua, su volumen se expande dramáticamente, y después del secado, se contrae fuertemente. Su tasa de contracción lineal es mayor que 13-23%, provocando una gran cantidad de grietas secas en el cuerpo. La práctica ha demostrado que cuando el contenido de montmorillonita en la materia prima alcanza 20%, No se pueden evitar las grietas secas.. La bentonita de alta plasticidad se utiliza a menudo como aglutinante de cenizas volantes en la producción para producir varios ladrillos de cenizas volantes de alta calidad..
3、 Rendimiento físico
1. Composición de partículas: también conocida como distribución del tamaño de partículas.
Aunque cuanto más fino sea el tamaño de las partículas de la materia prima, cuanto mayor sea su superficie, mejor será su penetración del agua, y mejor será su plasticidad. Pero cuanto más finas sean las materias primas para fabricar ladrillos, cuanto mejor. Porque todas las materias primas finas no son propicias para el secado y tostado del producto., y el papel de las materias primas con diferentes tamaños de partículas en el producto es diferente.
Las partículas de polvo con un tamaño de partícula inferior a 0,05 mm se denominan partículas de plástico., que se utilizan para producir la plasticidad requerida para el moldeo.. por supuesto, Estas pequeñas partículas deben ser arcilla o esquisto., pandilla de carbón, u otros materiales con propiedades similares a la arcilla. De lo contrario, para arena de río, no importa lo finamente molido que esté, no hay plasticidad.
Las partículas de material con un tamaño de partícula de 0,05 a 1,2 mm se convierten en partículas de relleno., que se utilizan para controlar la contracción excesiva y el agrietamiento del producto y dar cierta resistencia al cuerpo verde durante la formación del plástico..
Las partículas gruesas con un tamaño de partícula de 1,2 a 2 mm desempeñan un papel esquelético en el cuerpo verde., llamadas partículas esqueléticas, que son beneficiosos para drenar el agua del cuerpo verde durante el secado.
El tamaño de las partículas de las materias primas para la producción de ladrillos huecos no debe exceder los 2 mm..
La composición de partículas razonable debe ser partículas plásticas que representen 35-50%; Las partículas de relleno representan 20-65%; Partículas esqueléticas<30%; No se permiten partículas mayores a 3 mm.. Porque no sólo reduce la resistencia del producto, pero también provoca grietas por secado debido a una contracción desigual.
2. Índice de plasticidad
El índice de plasticidad es un parámetro importante para evaluar las materias primas utilizadas en la fabricación de ladrillos.. En la industria ladrillera, La plasticidad se refiere a la capacidad de una mezcla de materiales y agua para extruirse hasta alcanzar su máxima viscosidad y mantener su forma después de liberarse de la presión.. La magnitud de esta capacidad está representada por el índice de plasticidad..
Aunque un alto índice de plasticidad es beneficioso para el moldeo por extrusión., es propenso a agrietarse durante el secado y el tostado; El bajo índice de plasticidad., aunque beneficioso para secar y tostar, También puede traer dificultades al moldeo.. Si el índice de plasticidad está por debajo 7, no sólo es difícil el moldeo por extrusión, pero la fuerza del producto también es menor.
Generalmente se cree que cuando el índice de plasticidad es mayor que 15, se llama arcilla de alta plasticidad, y cuando es menor que 7, se llama arcilla de baja plasticidad. Sólo cuando el índice de plasticidad está entre 7-15, La arcilla de plasticidad media es la más adecuada para el moldeo por extrusión.. Cuanto mayor sea la porosidad del producto., cuanto más compleja es la forma de los poros, cuanto más delgada es la pared, y cuanto mayor sea el índice de plasticidad requerido durante el moldeo.
El índice de plasticidad de diversas materias primas varía mucho.. El índice de plasticidad de la arcilla es relativamente alto., algunos pueden alcanzar 25 o superior, la ganga del carbón es relativamente baja, a veces menos que 7, y el esquisto fangoso está en el medio, a menudo 7-18.
A través de ciertos medios técnicos, el índice de plasticidad de las materias primas se puede ajustar dentro de un cierto rango o se puede mejorar el rendimiento técnico durante el moldeo por extrusión. Para materias primas con alto índice de plasticidad, adición adecuada de cenizas de carbón, escoria, Ceniza voladora, o se puede utilizar polvo de ladrillos de desecho para adelgazar; Para materias primas con bajo índice de plasticidad., extracción temprana, meteorización natural, aumento apropiado de finura, lixiviación y aflojamiento del agua, así como métodos mecánicos como agitación, laminación, envejecimiento, mezclando, y la extrusión debe usarse para mejorar. También se puede agregar polvo de arcilla y esquisto con mayor índice de plasticidad en una cantidad adecuada para ajustar el índice de plasticidad general de la mezcla.. Al producir ladrillos de cenizas volantes, Se puede añadir una cantidad adecuada de bentonita como aglutinante., de modo que una fina capa de bentonita se adhiera a la superficie de cada partícula de ceniza volante. mezclando, homogeneizar, y apretando, La plasticidad se puede mejorar para cumplir con los requisitos de moldeo..
Cabe señalar que cuando se utilizan múltiples materias primas para la producción, la condición principal es mezclar bien. De lo contrario, no sólo no logrará el efecto esperado, pero también provocará grietas por secado y contracción debido a las diferentes tasas de contracción de las distintas materias primas..
Debido a que la calidad de los ladrillos extruidos no sólo depende de la plasticidad de las materias primas, pero también tiene una relación directa con el coeficiente de fricción entre las partículas de materia prima.. Las partículas con una superficie lisa y esférica tienen más probabilidades de fluir y compactarse entre sí cuando se aprietan en comparación con las partículas con una superficie rugosa en lugar de esférica.. Añadiendo ciertos aditivos a las materias primas y al líquido negro de las fábricas de papel., así como residuos de ácido de fábricas químicas y de galvanoplastia., El efecto especial de adsorción de iones y lubricación que produce en la superficie de las partículas de lodo mejora en gran medida la fluidez del lodo cuando se aprieta., facilitando la compactación y producción de bloques de ladrillo lisos y densos.
3. Tasa de contracción
Durante el proceso de secado del cuerpo., debido a la evaporación del agua, las partículas se acercan naturalmente y reducen su volumen, que se llama contracción por secado. El porcentaje de su longitud de contracción con respecto a la longitud original del tocho se denomina tasa de contracción de la línea de secado.. Para materias primas con un alto índice de contracción en la línea de secado, sus productos deben secarse lentamente, De lo contrario, aparecerán graves grietas de secado en el cuerpo y se formarán desechos.. En producción, Se requiere que la tasa de contracción lineal de las materias primas sea menor que 6%. De lo contrario, las materias primas deben diluirse.
Durante la calcinación, debido a una serie de cambios físicos y químicos y a la pérdida de determinadas sustancias en las materias primas, el producto terminado no sólo es más ligero que el ladrillo, pero también reduce ligeramente su volumen, que se llama contracción por calcinación. El porcentaje de su longitud de contracción con respecto a la longitud del cuerpo seco se llama tasa de contracción por cocción..
4. Coeficiente de sensibilidad seca
Durante el proceso de secado, a medida que la humedad en el cuerpo verde se evapora gradualmente, el volumen también disminuye gradualmente. Debido al hecho de que la velocidad de secado y la tasa de contracción dentro y fuera del tocho son siempre rápidas en el exterior y lentas en el interior., eso es, la superficie ya se ha secado y ha comenzado a encogerse, while the inside is still “unchanged”, Una vez que la cantidad de contracción excede el coeficiente elástico del lodo (1-2%), it will “expandir” the surface of the billet, producir grietas en la red. Esto se llama la sensibilidad de secado del lodo, y está representado por el coeficiente de sensibilidad de secado. Cuanto mayor es el coeficiente de sensibilidad de secado, La amenaza de grietas durante el proceso de secado del tocho también es más severa. Cuando el coeficiente de sensibilidad de secado es menor que 1, Los problemas durante el proceso de secado son más pequeños. Una vez que el coeficiente de sensibilidad de secado es mayor que 2, El riesgo de agrietarse durante el proceso de secado también es muy grave. Es necesario adelgazar las materias primas para reducir el coeficiente de sensibilidad de secado.
Generalmente hablando, Cuanto mayor sea el índice de plasticidad de arcilla, Cuanto mayor sea su tasa de contracción lineal de secado y coeficiente de sensibilidad de secado.
5. Rango de temperatura de ardor
Si la temperatura continúa aumentando más allá de la temperatura de disparo, El tocho se suavizará y se deformará gradualmente, incluso derretir, y la pila de palanquillas colapsará. Obviamente, Los ladrillos crudos o poco encerrados aparecerán por debajo de la temperatura de disparo; Cuando la temperatura de disparo es más alta que la temperatura de disparo, Habrá una sobrecarga, flujo ardiente, e incluso colapsar la pila de tocho. Obviamente, Cuanto más amplio sea el rango de temperatura de sinterización, lo más fácil es controlar el proceso de tostado. Para ladrillos huecos, Este rango de temperatura no debe ser menor que 50 ℃. Esto se debe a que la temperatura transversal de la cámara del horno no puede ser exactamente la misma, a menudo con temperaturas más altas en las temperaturas medias y más bajas en los bordes, así como ciertas diferencias de temperatura que ocurren cerca de la parte superior e inferior, lados internos y externos, paredes del horno, y puertas. Si el rango de temperatura de disparo es demasiado estrecho, inevitablemente ocurrirá en la misma sección donde el ladrillo central se dispara bien y el ladrillo lateral está sin embargo; O si los ladrillos en el borde se queman, Los ladrillos del medio están quemados, o si esta parte está bajo fuego y esa parte está por fuego.
La temperatura de sinterización de los ladrillos de arcilla es relativamente baja, acerca de 900 ℃, mientras que el de los ladrillos de la gangue de carbón es relativamente alto, acerca de 1000-1100 ℃, con lutita en el medio.
3、 Preparación y procesamiento de materias primas
Para que la composición mineral y la distribución del tamaño de partícula de las materias primas sean más razonables, Asegúrese de la uniformidad y la consistencia de toda la materia prima, tener un índice de plasticidad adecuado y un coeficiente de sensibilidad de secado, y facilitar el moldeo por extrusión de materias primas y la producción de productos calificados, es necesario procesar y tratar sistemáticamente las materias primas.
1. Eliminar las impurezas
Las raíces del árbol, césped, grandes guijarros, arenisca, caliza, etc.. en las materias primas se pueden eliminar manualmente, pero principalmente por medios mecánicos, y se puede eliminar mediante rodillos de extracción de piedra y varias máquinas de eliminación de piedra de tamiz. La máquina de extracción de piedra tipo archivo elimina efectivamente la arcilla envuelta alrededor de las guijarros, y la máquina de purificación de extrusión también puede eliminar efectivamente las raíces de los árboles, césped, y grava mientras agita y extruye el lodo. Debido al uso de un dispositivo de eliminación de impurezas previamente instalado, Las impurezas se pueden quitar sin detener la máquina, que es muy conveniente.
2. Meteorización natural
Las materias primas extraídas se almacenan al aire libre durante un período de tiempo, permitiendo que estén expuestos a la luz solar, viento, lluvia, o congelado. Con la ayuda del poder de la naturaleza, Se pueden dispersar, disperso, y el agua puede penetrar uniformemente. Este es un método simple y efectivo para homogeneizar, aumentar su plasticidad, y mejorar su rendimiento de secado. Para el esquisto, El proceso de meteorización también puede descomponer grandes bloques en los más pequeños., Reducción de la carga del proceso de aplastamiento.
3. Retención de material atascado (También una forma de envejecimiento):
Después de ser aplastado, mezclado, y apropiadamente mezclado con agua, El material de lodo se apila y almacena en el almacén de material por más que 72 horas para penetrar completamente el agua, aflojar y homogeneizar el material de lodo. Esto no solo puede mejorar la plasticidad y facilitar el moldeo, pero también reduce el estrés durante el secado y el tostado, y reducir las grietas. Tenemos esta experiencia: El lodo que no se ha usado después de revolver el primer día es particularmente fácil de extruir y dar forma al día siguiente, Que es la razón.
4. Procesamiento mecánico
El propósito del tratamiento mecánico es mejorar ciertas propiedades técnicas del lodo.. Sus métodos incluyen aplastamiento, mezclando, emocionante, molienda, etc..
(1) Aplastante
El propósito de aplastar es reducir el tamaño de la partícula, Aumentar la superficie específica, permitir que el lodo entre en contacto con el agua más completamente, Acortar el camino para que el agua penetre el lodo, y haz el barro de manera uniforme y completamente húmeda. Se debe seleccionar equipos adecuados en función de las propiedades físicas, tamaño de bloque, y grado de aplastamiento requerido para el material.
Por ejemplo, Para materias primas que son frágiles, duro, y tener bajo contenido de humedad natural, Es aconsejable usar equipos de trituración de tipo de impacto. Si se usan varias trituradoras de martillo y trituradoras de impacto para aplastar finamente a varias gangue de carbón y lutitas de carbón medio medio; Use una trituradora de la jaula para aplastar finamente varios esquisto de contenido de agua más duro y naturalmente alto; Usando una trituradora de rodillo para aplastar la lutita suave con alto contenido de humedad natural; Use un molino de bola seca para moler la gangue de carbón dura o el esquisto con un contenido natural de humedad a continuación 3%; Usar trituradoras de mandíbula o trituradores de impacto más grandes para aplastar la gangue de carbón o el esquisto con dureza media o mayor; Usando una máquina de rodillos dentadas para aplastar la lutita suave y la arcilla.
(2) Mezcla
El propósito de mezclar es mezclar completamente polvos con diferentes propiedades., “penetrate” each other, complementar las fortalezas y debilidades de los demás, y mejorar el rendimiento general de los polvos. Debido a la dispersión de partículas de polvo seco, Hay más oportunidades para el contacto mutuo, haciendo que sea fácil de mezclar, mientras que el polvo húmedo ha formado racimos más grandes, con menos oportunidades de contacto mutuo entre polvos, haciendo que sea difícil mezclarse bien.
Además, Los polvos con densidades masivas similares son más fáciles de mezclar bien, mientras que los polvos con densidades a granel significativamente diferentes son más difíciles de mezclar bien. Por ejemplo, La densidad en masa de las cenizas volantes es solo la mitad de la de esquisto o ganga de carbón, y si es ligero, flotará hacia arriba, haciendo que sea difícil mezclar bien. Por lo tanto, En la producción de ladrillos de esquisto bituminoso de cenizas o ladrillos de carbón de la ceniza volante, Varios tipos de polvo seco a menudo se envían en proporción a la trituradora de jaula o a la trituradora de martillo con la barra de tamiz (placa de tamiz) eliminado para mezclar en seco, que tiene el mejor efecto.
(3) Emocionante
La plasticidad del polvo se logra mediante la mezcla exhaustiva y la penetración del agua.. La función principal de agregar agua y agitación es asegurarse de que el agua y el polvo estén completamente mezclados., y para hacer que el agua penetre completamente en el interior de cada polvo tanto como sea posible para formar la plasticidad requerida para el moldeo. Los experimentos han demostrado que para la misma materia prima, cuando se agita por solo dos minutos, El agrietamiento seco de los ladrillos extruidos puede alcanzar 4%. Sin embargo, Cuando se agita por más de tres minutos, En las mismas condiciones, el agrietamiento seco es solo 1%. Una batidora fuerte (Mezcla de extrusora) se usa para mezclar el lodo y luego forzarlo a través de un tanque de lodo de doble tornillo, permitir que el agua penetre mejor en las partículas de lodo y logre mejores resultados.
Como se mencionó anteriormente, El propósito de agitar es mezclar completamente el agua y el lodo.. Por lo tanto, Es necesario espolvorear el agua de manera uniforme al comienzo de mezclar el polvo para utilizar completamente su función..
(4) Molienda y molienda
El propósito de moler es mezclar aún más varios materiales de barro a fondo., Permitir que el agua penetre más, hacer que el rendimiento general de los materiales de lodo sea uniforme y consistente, facilitar el moldeo, y prevenir grietas causadas por la contracción desigual. Al igual que amasar la masa, “the better the dough is kneaded, the better the Mantou tastes”.
Actualmente, El equipo de molienda más utilizado incluye varias máquinas de rodillos de trituración fina, molino de ruedas, máquinas de amasado, y extrusinas de agitación.
Máquina de rodillos de trituración fina: La máquina de rodillos utilizada en ladrillos no solo aplasta y aprieta el lodo debido a la diferencia significativa en la velocidad lineal entre las dos superficies de rodillos, but also rubs and tears the squeezed “mud skin” for further mixing in the next process.
Molino de ruedas: La velocidad lineal de la superficie del rodillo de la máquina de doble rodillo es aproximadamente 10 metros por segundo, y el doble rodillo de trituración fina de alta velocidad está arriba 12 metros por segundo. El tiempo para que el lodo se aprieta con fuerza en la intersección de los dos rodillos es extremadamente corto.. La velocidad lineal de la superficie de la rueda del molino de ruedas es inferior a 2 m/segundo, Entonces su tiempo de acción en el barro es mucho más largo. Es más, La velocidad lineal de cada punto en la dirección axial de la superficie de la rueda varía con su distancia desde el centro del disco de molienda. Por lo tanto, No solo aplasta y aplasta el barro, pero también tiene varias funciones, como amasar, desgarro, y mezclar, jugando así un efecto integral en el rodillo y la batidora combinada.
Plastificando materiales
Los materiales de plastificación son materiales aditivos que pueden mejorar la plasticidad, capacidad de unión, y flujo de materias primas. La arcilla y el esquisto de alta plasticidad se utilizan como plastificantes. Otros plastificantes incluyen principalmente refrescos, silicato de sodio, hidroximetilcelulosa (CMC), sosa cáustica, y metilcelulosa (Mc).
Los plastificantes inorgánicos se plastilizan principalmente al cambiar el valor de pH y los cationes adsorbidos en la superficie de las partículas de materia prima, afectando así el grosor de la película de hidratación. Las moléculas de plastificantes orgánicos en agua