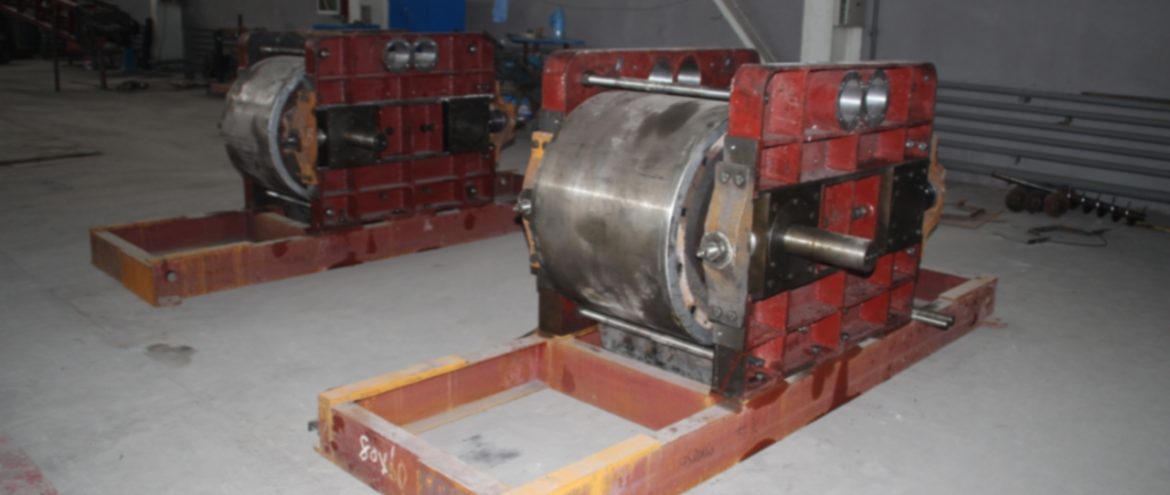
Fabrication de briques dans une usine de briques
La fabrication de briques dans une usine de briques est très similaire à la cuisson à la vapeur de Mantou. Casser des matières premières équivaut à moudre du blé en farine. Mélanger des matières premières avec de l'eau, c'est mélanger de la farine; Quand la boue entre dans l'entrepôt de vieillissement pour le vieillissement, cela équivaut à faire fermenter le mélange de farine dans une bassine; Le moulage consiste à transformer la boue en la forme souhaitée, qui est identique au Mantou réalisé en pétrissant la pâte fermentée, sauf que le Mantou est cuit à la vapeur, pendant que la brique est cuite à haute température.

Processus de formage commun: machine multi-godes pour la récupération des matériaux → → convoyeur à bande → → alimentateur de boîtes → → agitation secondaire → → machine à briques (remixer) → → machine de découpe → → machine de découpe → → machine de regroupement → → machine de codage → chariot de four
Processus de formage spécial: Machine multi-godets pour la récupération des matériaux → → Convoyeur à bande → → Alimentateur de caisses → → Broyeur à roues humides (ou concasseur à rouleaux) → → Deuxième agitation → → Machine à briques (remixer) → → Machine de découpe → Machine de découpe → → Machine de regroupement → Machine à coder → Chariot de four
Pour faciliter la gestion, l'entrepôt de vieillissement est généralement placé sous la direction de l'atelier de moulage. La fonction du chargeur de caisse est d'alimenter uniformément et d'empêcher le flux de matériaux de fluctuer. Un flux de matériaux inégal n'affecte pas seulement le rendement de la machine à briques, mais affecte également la qualité de la billette de brique, parce que le bassin de mélange supérieur est adjacent à la section d'extrusion, qui est relié à la chambre d'extrusion de la machine à briques. Afin d'assurer la compacité de la billette de brique, l'air est extrait de cette chambre, ce qu'on appelle le pompage sous vide. Plus le matériau de boue dans la section supérieure d'extrusion de mélange est dense avec le corps du cylindre, meilleur est l'effet de pompage sous vide, et plus le degré de vide est élevé. En ce moment, plus le flan de brique est dense. Mais si le flux de matériau est petit, alors l'étanchéité entre la boue supérieure de la section de mélange et d'extrusion et le corps du cylindre est mauvaise, le degré de vide est faible, et la compacité du flan de brique est également mauvaise.
La fonction de l'agitation secondaire est d'ajuster la teneur en humidité de la boue pendant l'étape intermédiaire de réagitation, en ajoutant de l'eau pour que la boue atteigne ou s'approche de la teneur en humidité formée. Il existe deux types d'agitation secondaire. L'agitation secondaire traditionnelle est un mélangeur à deux axes, qui ne joue qu'un rôle d'agitation et convient à l'extrusion de plastiques souples et semi-durs; Les mélangeurs à axe unique sont équipés de sections d'extrusion, qui visent à renforcer le pétrissage et à assurer une teneur en humidité homogène de la boue, ce qui les rend adaptés au moulage par extrusion de plastique dur.
Concernant la classification des méthodes de moulage, les normes internationales les classent selon la pression d'extrusion:
1. La pression de travail réelle de moulage est 0.4-1.8 MPa (couramment utilisé en Europe occidentale pour indiquer la barre de pression, 1 barre=1,02 kg/cm2), qui est destiné au moulage de plastique souple;
2. La pression de service réelle pour le formage est de 1,8 à 2,5 MPa, qui est considéré comme un formage de plastique semi-dur;
3. La pression de travail de moulage réelle est supérieure à 2,5 MPa, et le plus élevé peut atteindre 8,0 MPa pour le moulage de plastique dur.
Certains pays ont l'habitude de diviser en fonction de la teneur en humidité formée.
La méthode de classification aux États-Unis est divisée en deux types: plastique dur et plastique souple. ①Extrusion de plastique dur: l'humidité de moulage est 12-20% (base humide), et la brique formée a une résistance suffisante, peut être empilé jusqu'à 2 mètres de haut sans déformation, et peut réaliser un empilage et un tir uniques; ②Extrusion de plastique souple: La teneur en humidité de la brique formée est 20-30% (base humide), et la résistance de la brique formée est faible, donc on ne peut tirer que deux fois;
Méthode de classification allemande: ①Extrusion de plastique souple: la teneur en humidité du moulage est 19-27% (base sèche), la pression de moulage réelle est 0.4-1.8 MPa, la force du testeur de pénétration de brique est 2 kg/cm2; ② Extrusion de plastique semi-dur: l'humidité de moulage est 15-25% (base sèche), la pression de travail de moulage réelle est 1.8-2.5 MPa, et la résistance du testeur de pénétration de brique est de 2 à 3 kg/cm2; ③Extrusion de plastique dur: L'humidité de moulage est 12-16% (base sèche), et la pression de moulage réelle couramment utilisée est de 2,5 à 4,5 MPa. La résistance du testeur de pénétration de brique est ≥ 3 kg/cm2.
La base dite humide et la base sèche font référence à deux expressions différentes de la teneur en humidité de la même matière première.. En supposant que la masse de la matière première est M et que la teneur en eau libre est M1, le pourcentage du rapport M1 sur M est la teneur en humidité de la base humide, et le pourcentage du rapport M1 sur M-M1 est la teneur en humidité sur base sèche.
Il n'existe actuellement aucune norme de classification unifiée dans notre pays. En fait, diviser la méthode de moulage par pression est relativement précis, mais parfois il n'est pas nécessairement exact de le diviser par l'humidité de moulage. Par exemple, la teneur naturelle en humidité du limon du fleuve Jaune dans la section Shandong du cours inférieur du fleuve Jaune dépasse 20%. Quelle que soit la pression de moulage, sa teneur en humidité ne changera pas avec la pression de moulage, et ce type de matériau ne peut pas être extrait à l'aide d'une machine à briques en plastique souple.
La fonction du rouleau humide est double: premièrement, pour réduire la taille critique des particules de la boue; deuxièmement, pour augmenter l'effet de pétrissage, rendre l'eau uniforme, tout en jouant également un rôle de mixage supplémentaire.
La fonction du concassage à rouleaux est la même que celle du fraisage à roues, mais son effet n'est pas aussi bon que celui du fraisage à meule.
Les fonctions du fraisage de meules, concassage à rouleaux, et l'agitation secondaire visent toutes à faciliter la formation de la boue. Cependant, l'ajout d'équipement de traitement dans le processus de formage n'est pas aussi efficace que le traitement des matières premières à l'avance. Premièrement, après le broyage des matières premières, ils appartiennent à des matières sèches et sont faciles à manipuler avant d'entrer dans le processus d'agitation primaire. Deuxièmement, après le traitement des matières premières dans le processus des matières premières, ils entrent dans l'entrepôt de vieillissement et subissent un processus de vieillissement, ce qui apporte plus d'avantages aux matériaux.
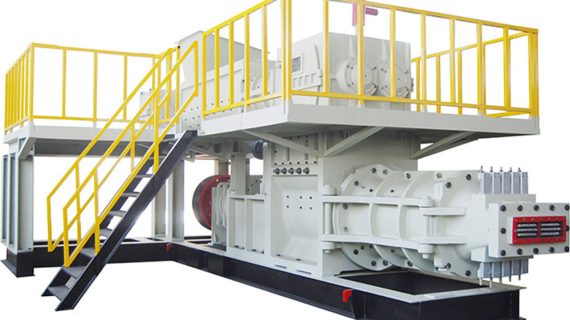
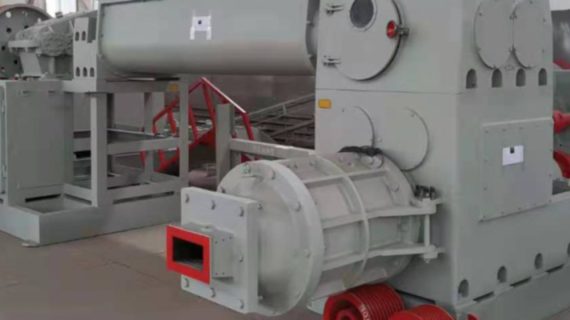
La machine à briques est l'équipement de base pour le moulage, ce qui détermine en grande partie la qualité du produit de la briqueterie. Maintenant, en raison des faibles exigences de qualité pour les briques sur le marché national de la construction, notre industrie n'a pas d'exigences très élevées en matière de qualité des produits, et la qualité du produit est également faible. La grande majorité des produits sont encore principalement fabriqués avec des briques pleines, briques poreuses ordinaires, et blocs creux, donc les exigences pour les machines à briques ne sont pas élevées. Cependant, toutes les machines à briques ne peuvent pas répondre aux exigences. Le véritable développement des entreprises de production de machines à briques dans notre pays a commencé avec l'introduction d'équipements étrangers à la fin du siècle dernier.. Actuellement, Il y a plus que 100 fabricants de machines à briques en Chine, et leur développement est très inégal. Le rôle principal est joué par le premier fabricant à introduire des équipements étrangers, parce qu'ils digèrent directement la technologie étrangère, donc la qualité est toujours garantie. De nombreux fabricants d'équipements de petite et moyenne taille manquent de personnel spécialisé en recherche et développement., et leur gestion de la qualité n'est pas stricte, ce qui entraîne une qualité d'équipement et un service après-vente insatisfaisants.
D'après l'expérience de certaines entreprises allemandes avancées, chaque type de matière première doit être conçu en fonction de ses caractéristiques pour les machines à briques. Avant la production, de multiples expériences et tests sont menés sur les matières premières, et les paramètres d'extrusion sont simulés via un système de simulation informatique. Alors, la partie centrale de l'extrudeuse est conçue en fonction de ces paramètres. Le taux de réussite de l'extrudeuse produite par cette méthode est essentiellement 100%, et l'effet d'économie d'énergie est également le meilleur. Maintenant, notre pays est incapable de répondre à cette exigence. Souvent, un ensemble de machines à briques parcourt le pays, que ce soit de la gangue de charbon, schiste argileux, ou des résidus, utiliser un ensemble de produits. Ce n'est pas la machine à briques qui s'adapte à vos matières premières, mais les matières premières doivent s'adapter à la machine à briques, donc les problèmes sont inévitables. Bien sûr, c'est aussi une période de transition ou de développement. Avec l'amélioration de la qualité des produits, la qualité des machines à briques s'améliorera également et leur adaptabilité deviendra plus forte.
La machine à coder a commencé à être popularisée en Chine, et c'est le principal équipement pour libérer le travail dans l'industrie de la brique et du carrelage, et aussi la tendance de développement future.
Le codage mécanisé ne résout pas seulement le problème du travail, mais présente également de grands avantages en termes d'augmentation de la production et de la qualité des produits. La palettisation artificielle n'entraîne pas seulement des coûts élevés, mais rend également difficile l'obtention de l'uniformité et de l'uniformité, ce qui rend difficile le maintien de la cohérence à l'avant et à l'arrière du four, ce qui entraîne une résistance élevée à la ventilation et une qualité de produit instable. Le code mécanique vierge peut être soigné et uniforme, cohérent devant et derrière, avec une faible résistance à la ventilation, ce qui peut améliorer la vitesse de production et rendre la qualité du produit facile à contrôler.
- Performances et paramètres techniques:
| modèle Modèle | JKY55/55-40 JKY55/55-40 | Remarque Remarques |
| Capacité de production (blocs/heure) Capacité de production (pièces/h) | 12000~17 000 (brique standard) 12,000~17 000 pièces (brique standard) | |
| Pression d'extrusion (MPa) Pression d'extrusion (MPa) | ≥4,0 ≥4,0 | |
| Equipé de puissance (KW) Puissance requise (kW) | Supérieur:YY315s-6/75kw Niveau supérieur: YY315s-6/75kw | |
| subalterne:Y355m-6/200kw Etage inférieur: Y355m-6/200kw | ||
| pression du vide Pression du vide | ≥-0,092 ≥-0,092 | |
| Vitesse de broche (tr/min) Vitesse de l'arbre principal (tr/min) | Supérieur:38 Niveau supérieur: 38tr/min | |
| subalterne:25 Etage inférieur: 25tr/min | ||
| Teneur en humidité du moulage (% de base humide) Façonner la teneur en humidité (base humide %) | 16 ~ 20 16 ~ 20 | |
| Indice de plasticité des matières premières Indice de plasticité des matières premières | 7 ~ 15 7 ~ 15 | |
| Equipé d'un réducteur Réducteur requis | Supérieur:ZLY600D i=10,89 Niveau supérieur: ZLY600D i=10,89 | |
| subalterne:ZLY960B je=15,95 Etage inférieur: ZLY960B je=15,95 | ||
| Equipé d'une ceinture triangulaire Courroie trapézoïdale requise | Supérieur:7-SPB-4700 Niveau supérieur: 7-SPB-4700 | |
| subalterne:9 -SPC-5500 Étape basse: 9-SPC-5500 | ||
| Equipé d'une pompe à vide (type anneau d'eau) Pompe à vide requise (type de circulation d'eau) | 2Sask. ~ 6 ~2SK-12 2Sask. ~ 6 ~2SK-12 | |
| Equipé d'un moteur:Y15 ~ 22KW Moteur électrique requis: Y15 ~ 22KW | ||
| Dimensions hors tout mm longueur × largeur × hauteur Dimension hors tout mm longueur × largeur × hauteur | 5350×5550×2510 5,350×5,550×2,510 | |
| Les paramètres pertinents ci-dessus varient en raison des différentes matières premières ou types de briques.。 Les paramètres liés ci-dessus peuvent changer en raison de différentes matières premières ou types de briques. | ||