fissures d'argile
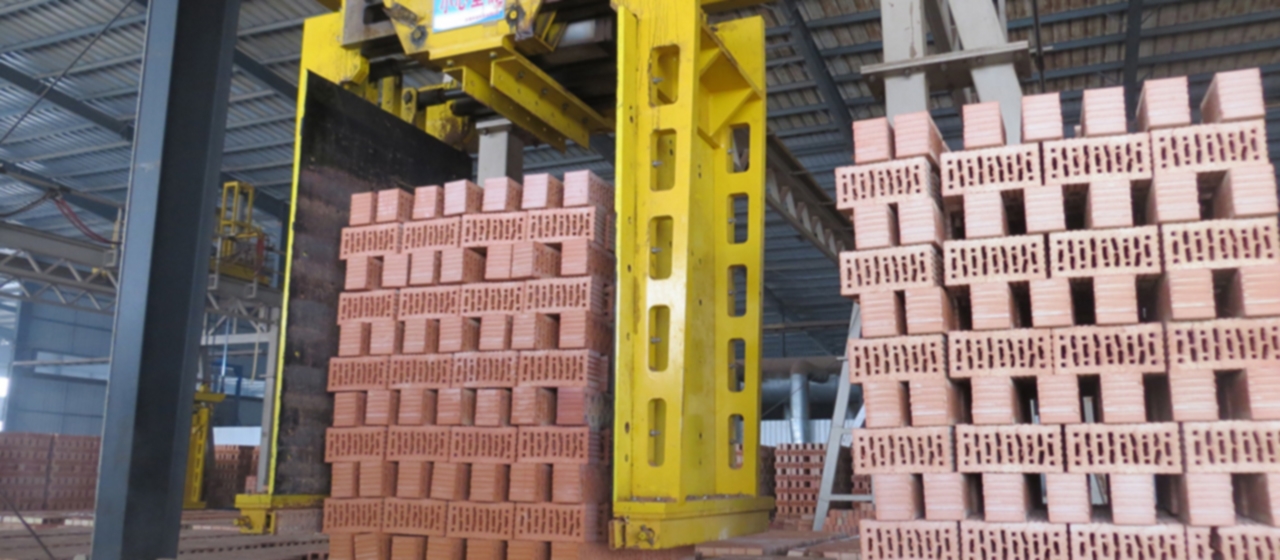
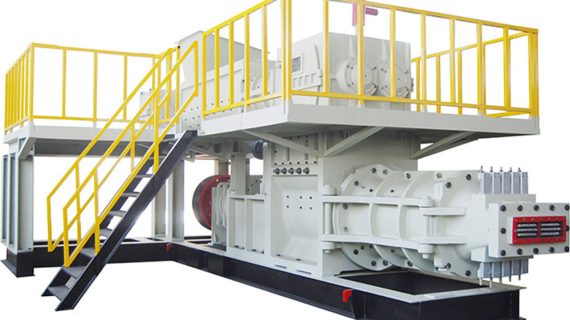
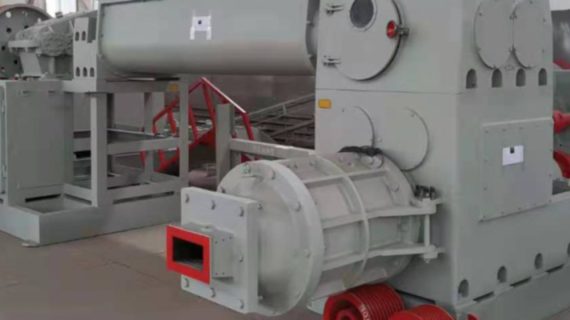
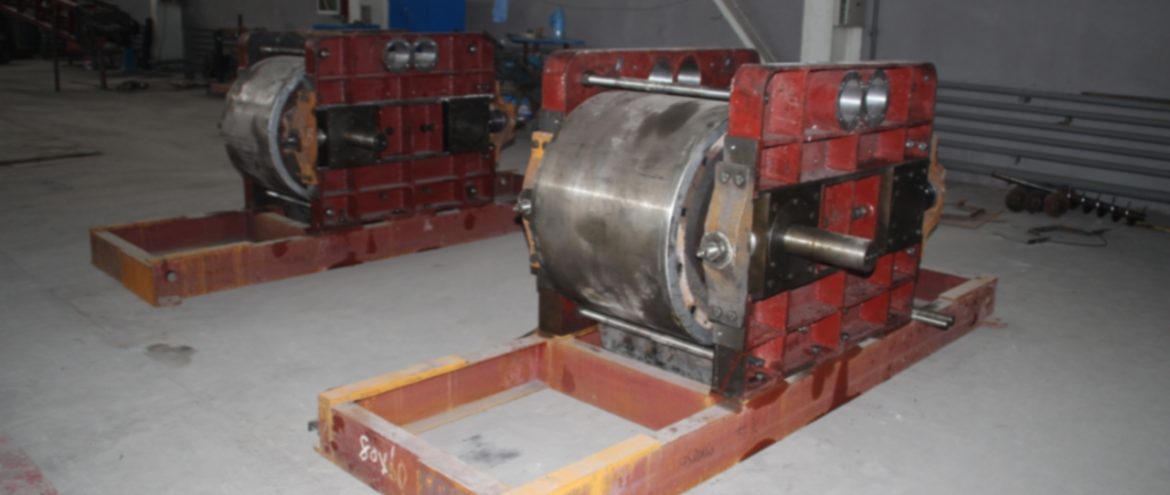
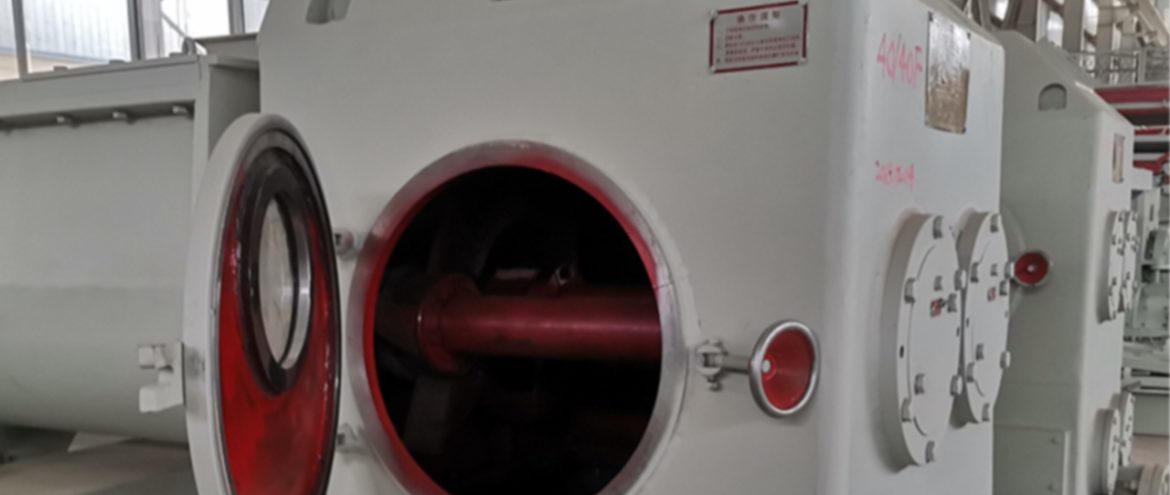
Bien sûr, il existe de nombreux types de fissures causées par les performances et la structure déraisonnables de l'équipement d'extrusion, comme le problème de vitesse de l'extrudeuse. L'argile utilisée dans une certaine zone du Henan a un indice de plasticité élevé et un retrait de séchage important. Cependant, après avoir ajouté une modification de la gangue de charbon, sa valeur de retrait au séchage se situe toujours dans une plage acceptable. La cause première est toujours le problème avec l’équipement d’extrusion. Comme c'est bien connu, les extrudeuses modernes augmentent continuellement le diamètre du réservoir de boue d'extrusion, et le pas de leurs coupe-vis augmente également. Cependant, à mesure que la hauteur augmente, la vitesse de rotation du coupe-spirale doit diminuer en conséquence. Le diamètre du cylindre de boue d'extrudeuse utilisé par l'usine est de 500 mm, mais sa vitesse de broche atteint de manière inattendue près de 50r. après midi; Afin d'améliorer la vitesse d'extrusion des bandes de boue, les lames auxiliaires de la tête de coupe en spirale ont également été coupées à une largeur inférieure à 150 mm. La tête de l'extrudeuse génère une forte chaleur, ce qui a mis en danger la qualité des briques. Lorsqu'un nouveau coupe-spirale est remplacé (ce qui est également déraisonnable), l'emplacement et la forme du changement de fissure. Les briques ou adobes fissurés sur la photo ont une certaine régularité dans leurs fissures, ce qui devrait être un problème avec l'équipement d'extrusion. Par conséquent, lors du choix de l'équipement d'extrusion, surtout le “tir unique” processus, il ne faut pas seulement rechercher des prix bon marché, mais considérez également sa rentabilité. Choisir une extrudeuse avec un tel problème entraînera des pertes plus importantes après la production. Plus important, il est important de considérer la performance de ses propres matières premières et des produits fabriqués, s'adapter au type d'extrudeuse, et “ce qui nous convient est le mieux.”.
Les exemples ci-dessus concernent tous des briques pleines, parce qu'au cours des deux dernières décennies, la plupart des fabricants d'extrudeuses se sont principalement concentrés sur le moulage de produits creux, tout en ignorant l'extrusion de briques pleines par les extrudeuses modernes. Une extrudeuse capable d'extruder en douceur des briques creuses ne sera pas nécessairement capable d'extruder de bons corps de briques pleines.. En effet, il n'y a aucun problème avec l'extrusion de produits creux dans l'industrie, mais il y a un problème avec l'extrusion de briques pleines. On peut voir que différents produits ont des exigences différentes pour les extrudeuses. Comme c'est bien connu, la section centrale de la barre d'argile extrudée se déplace généralement plus rapidement, et le cadre central de la brique creuse peut augmenter la résistance au milieu, équilibrage de la vitesse d'écoulement de la section de barre d'argile. Mais lors de l'extrusion de briques pleines, la partie centrale sera plus rapide et plus facile à former des motifs en spirale. Si la structure de la tête de coupe en spirale n'est pas raisonnable, il est plus susceptible de produire des fissures et des défauts dans la billette. Surtout dans le moulage par extrusion de briques décoratives, il est nécessaire d'obtenir un équilibre de la vitesse d'écoulement sur la section transversale de la barre de boue.
Dans les manuels scolaires des pays développés d'Europe occidentale, les causes des fissures dans la billette sont également divisées en deux types: l'une est causée par un équipement d'extrusion qui existe déjà dans la billette; Une autre raison est la survenue du processus de séchage. Par conséquent, quand des fissures apparaissent dans la billette, la première étape consiste à distinguer correctement la cause, que cela soit dû à l'équipement ou au processus de séchage.
Les fissures provoquées par l'équipement d'extrusion peuvent également être appelées fissures causées par des contraintes internes dans la billette. (y compris les fissures du cadre central). Les soi-disant fissures de contrainte interne sont causées par la répartition inégale de la pression d'extrusion et la vitesse d'écoulement incohérente de la section de la barre de boue pendant le processus de formage de la billette., qui forme une contrainte interne à l'intérieur de la billette. Pendant le processus de séchage, des fissures apparaissent, et l'équipement doit être ajusté ou modifié.