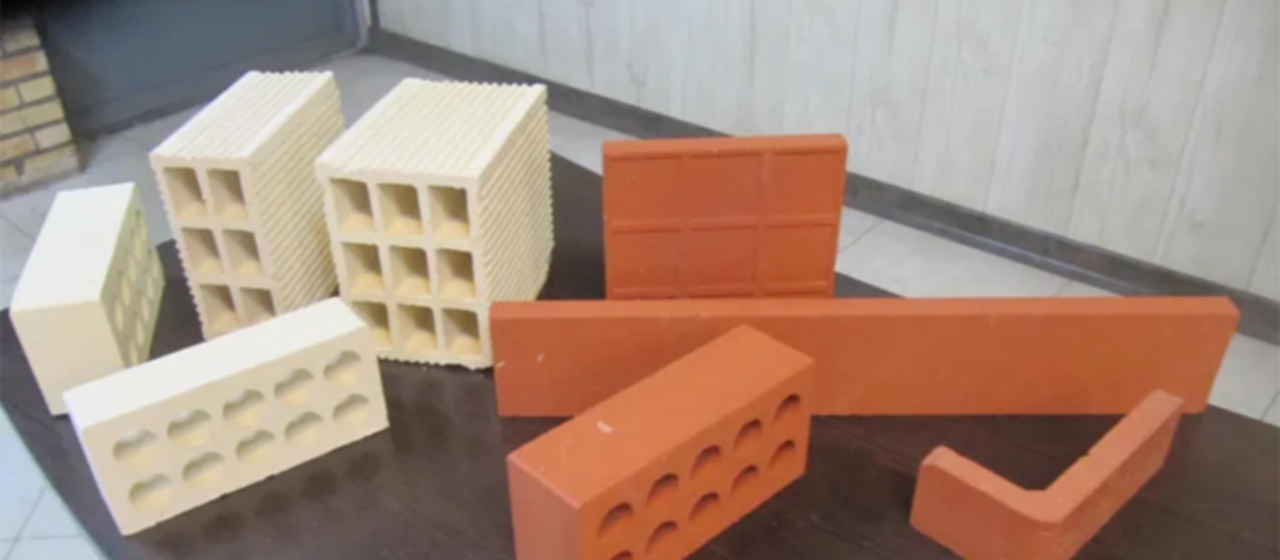
焼結レンガの製造における主な要素 – 原材料
焼結レンガの製造における主な要素 – 原材料 (基本的な知識)
一般的に言えば, 通常のレンガに発射できる原料は、中空のレンガを生成できます. しかし, 中空レンガには複数の穴があります, 薄い壁, そして弱い体, 原材料の準備と内部燃料の混合にはより厳しい要件が必要です. 有害な不純物を減らす必要があります, 粒子サイズの分布はより合理的でなければなりません, ミネラル成分は完全に分散する必要があります, 分散, そして、レンガを作る原材料の可塑性と良好な結合能力を確保するために均等に分布しています. 原材料の基本的な要件は主にその化学組成にあります, 鉱物組成, および物理的特性.
1、 レンガ造りに及ぼす原材料の主な化学組成の影響
二酸化シリコン (SIO2): 焼結されたレンガの原料の主要な成分です, の適切なコンテンツで 55-70%. 超えたとき, 原料の可塑性は低すぎます, 形成が難しくなります, そして、発砲中にボリュームがわずかに拡大します, 製品の強度が低下する.
三酸化アルミニウム (AL2O3): レンガ造りのための原材料の内容は 10-25%. 低すぎるとき, それは製品の強度を減らし、曲げに抵抗しません; 高すぎる場合, それは必然的に発火温度を上昇させます, 石炭消費量を増やします, 製品の色を軽くします.
三酸化鉄 (Fe203): レンガの原材料の着色剤です, の適切なコンテンツで 3-10%. 高すぎるとき, それは製品の耐火性を減らし、その色をより赤くします.
酸化カルシウム (CaO): Quicklimeとも呼ばれます, 多くの場合、石灰岩の形で表示されます (CAC03) 原材料で. それは、コンテンツを超えない有害な物質です 5%. さもないと, 製品の焼結温度範囲を減らすだけではありません, カルシンを困難にします, しかし、その粒子サイズが2mmを超える場合, また、石灰の爆発を引き起こします, 水分吸収, 緩み, 製品の粉砕.
酸化マグネシウム (MGO): それは有害な物質です, コンテンツが低いほど, より良い, そして、超えてはいけません 3%. それ, 硫酸カルシウムのように (CAS04) および硫酸マグネシウム (MGS04), 製品に霜が発生します, 剥離や風化でさえ.
無水硫酸塩 (SO3): まったく持っていないことが最善です, そして、それを超えることはできません 1% せいぜい. さもないと, 製品は、焼成中にガスを生成します, レンガのボリュームが拡大します, 緩めて押しつぶします.
2、 鉱物分析
原材料の鉱物分析は、それらの物理的特性の一部を理解するのに役立ちます, 対応するプロセス測定を行い、レンガ造りの要件を満たすために変更を加えるために. 例えば, 原材料の長石は、製品の霜に耐えることを減らします, そして、そのコンテンツが超えたとき 15%, 製品は霜に耐えられません. 別の例は、モンモリロナイトです (ペングラン土壌), 粘度が非常に高い. 水を吸収した後, そのボリュームは劇的に拡大します, 乾燥後, それは強く縮小します. その線形収縮率はより高いです 13-23%, 体内に多数の乾燥亀裂を引き起こす. 練習により、原材料のモンモリロナイトの含有量が到達すると示されました 20%, 乾燥亀裂は避けられません. 高可塑性ベントナイトは、さまざまな高品質のフライアッシュレンガを生産するために、生産中のフライアッシュのバインダーとしてよく使用されます.
3、 身体パフォーマンス
1. 粒子組成: 粒度分布としても知られています.
原料の粒子径は細かくなりますが、, 表面積が大きいほど, 水の浸透が良いほど, 可塑性が優れているほど. しかし、レンガを作るための原材料が細かくなればなるほど、, より良い. すべての上質な原材料は製品の乾燥や焙煎に適していないため、, 粒子径が異なる原料は製品中での役割が異なります.
粒径0.05mm以下の粉末粒子をプラスチック粒子と呼びます。, 成形に必要な可塑性を生み出すために使用されます。. もちろん, これらの小さな粒子は粘土か頁岩に違いありません, 石炭ギャング, または粘土のような特性を持つその他の材料. さもないと, 川砂用, どんなに細かく粉砕しても, 可塑性がない.
粒径0.05~1.2mmの原料粒子が充填粒子となります。, 塑性加工時に製品の過度の収縮やひび割れを抑制し、成形体に一定の強度を与えるために使用されます。.
粒径1.2~2mmの粗粒子が成形体の骨格の役割を果たします。, スケルトン粒子と呼ばれる, 乾燥中にグリーンボディから水を排出するのに役立ちます。.
中空レンガを製造するための原材料の粒径は2mmを超えてはなりません.
合理的な粒子組成は、プラスチック粒子である必要があります。 35-50%; 充填粒子が考慮される 20-65%; スケルトン粒子<30%; 3mmを超える粒子は許可されません. 製品の強度が低下するだけではなく、, しかし、不均一な収縮による乾燥亀裂の原因にもなります。.
2. 可塑性指数
可塑性指数は、レンガ製造に使用される原材料を評価するための重要なパラメータです。. レンガ製造業界では, 可塑性とは、材料と水の混合物が最大粘度で形状に押し出され、圧力から解放された後もその形状を維持する能力を指します。. この能力の大きさは可塑性指数で表されます。.
可塑性指数が高いことは押出成形に有利ですが、, 乾燥や焙煎中にひび割れが起こりやすい; 低い可塑性指数, 乾燥や焙煎には有益ですが、, 成形に困難をもたらす可能性もあります. 可塑性指数が以下の場合 7, 押出成形が難しいだけではなく、, ただし製品の強度も低くなります.
一般に、可塑性指数が 15, 高可塑性粘土と呼ばれます, そして、それが少ないとき 7, それは低可塑性粘土と呼ばれます. 可塑性インデックスが間にある場合にのみ 7-15, 中程度の可塑性粘土は、押出成形に最も適しています. 製品の多孔性が高いほど, ポアの形状はより複雑です, 壁を薄くします, 成形中に必要な可塑性指数が高いほど.
さまざまな原材料の可塑性指数は大きく異なります. 粘土の可塑性指数は比較的高いです, いくつかは到達できます 25 または上, 石炭節は比較的低いです, 時々より少ない 7, そして、泥だらけの頁岩は真ん中にあります, 頻繁 7-18.
特定の技術的手段を通じて, 原材料の可塑性指数は特定の範囲内で調整できます。または、押出成形中の技術的なパフォーマンスを改善することができます. 高可塑性指数の原材料の場合, 石炭灰の適切な追加, スラグ, フライアッシュ, または、廃棄物粉末を薄くするために使用することができます; 可塑性が低い原材料の場合, 早期抽出, 自然風化, 細かさの適切な増加, 浸出と緩み, 攪拌などの機械的方法も同様です, 圧延, エージング, 混合, 押し出しを使用するために使用する必要があります. より高い可塑性指数を備えた粘土とシェールパウダーは、混合物の全体的な可塑性指数を調整するために適切な量で追加することもできます. フライアッシュレンガを生産するとき, 適切な量のベントナイトをバインダーとして追加できます, ベントナイトの薄い層が各フライアッシュ粒子の表面に接着されるように. ミキシングによって, 均質化, そして絞ります, 成形要件を満たすために可塑性を改善することができます.
生産に複数の原材料を使用する場合は指摘する必要があります, 主な状態は徹底的な混合です. さもないと, 予想される効果を達成できないだけではありません, しかし、それはまた、さまざまな原材料の縮小率が異なるため、乾燥と収縮亀裂を引き起こします.
押し出されたレンガの品質は、原材料の可塑性に依存するだけではないという事実のために, しかし、原材料粒子間の摩擦係数と直接的な関係もあります. 滑らかで球面の表面を持つ粒子は、球形の表面ではなく粗い粒子と比較して、絞ると互いに流れてコンパクトになりそうです。. 原材料に特定の添加物を追加し、製紙工場からの黒い液体を追加することにより, 化学工場や電気メッキ工場からの廃酸も同様, 泥粒子表面に生じる特殊なイオン吸着と潤滑効果により、泥を絞った際の流動性が大幅に向上します。, 圧縮が容易になり、滑らかで緻密なレンガビレットを製造できるようになります。.
3. 収縮率
本体の乾燥工程中, 水分の蒸発により, 粒子は自然に接近して体積が縮小します, これを乾燥収縮といいます. ビレットの元の長さに対するその収縮長さの割合を乾燥ライン収縮率といいます。. 乾燥ラインでの収縮率が高い原料用, 彼らの製品はゆっくりと乾燥させるべきです, そうしないと、体に深刻な乾燥亀裂が生じ、老廃物が形成されます。. 生産中, 原材料の線収縮率が以下であることが必要です。 6%. さもないと, 原料を薄める必要がある.
焼成中, 一連の物理的および化学的変化と原材料中の特定の物質の損失によるもの, 完成品はレンガより軽いだけではありません, ただし、体積もわずかに縮小します, これを焼成収縮といいます. 乾燥体の長さに対する収縮長の割合を焼成収縮率といいます。.
4. 乾燥感性係数
乾燥工程中, グリーンボディ内の水分が徐々に蒸発するにつれて, 音量も徐々に小さくなっていきます. ビレットの内側と外側の乾燥速度と収縮速度は常に外側が速く、内側が遅いという事実によります。, あれは, 表面はすでに乾いていて縮み始めています, 中身がまだ残っているうちに “変わらない”, 収縮量が泥の弾性係数を超えると (1-2%), それは “拡大する” ビレットの表面, ネットワーク亀裂を引き起こす. これを泥の乾燥感度といいます。, 乾燥感度係数で表されます。. 乾燥感度係数が大きいほど, ビレットの乾燥プロセス中に亀裂が発生する危険性もさらに深刻になります. 乾燥感度係数が以下の場合 1, 乾燥プロセス中の問題が軽減される. 乾燥感度係数が を超えると、 2, 乾燥プロセス中にひび割れが発生する危険性も非常に深刻です. 乾燥感度係数を下げるために原料を薄める必要がある.
一般的に言えば, 粘土の可塑性指数が高いほど, 乾燥線収縮率と乾燥感度係数が大きいほど.
5. 燃焼温度範囲
焼成温度を超えて温度が上昇し続ける場合, ビレットは徐々に柔らかくなり変形します, 溶けても, そしてビレットスタックは崩壊します. 明らかに, 生のレンガまたは焼成が不十分なレンガは焼成温度以下で表示されます。; 焼成温度が焼成温度より高い場合, オーバーバーンが発生します, 燃える流れ, ビレットスタックの崩壊さえも. 明らかに, 焼結温度範囲が広いほど, 焙煎プロセスの制御が容易になる. 中空レンガ用, この温度範囲は以下であってはなりません 50 ℃. これは、キルン室の断面温度が完全に同じになることができないためです。, 多くの場合、中央部の温度が高く、端部の温度が低くなります。, 同様に、上部と下部付近で発生する特定の温度差も発生します。, 内側と外側, 窯の壁, そしてドア. 焼成温度範囲が狭すぎる場合, 中央のレンガがよく焼かれ、側面のレンガが十分に焼かれていない同じセクションで必然的に発生します。; あるいは端のレンガが焼けてしまったら, 真ん中のレンガが焼けています, または、この部分が火の下にあり、その部分が燃えすぎている場合.
粘土レンガの焼結温度は比較的低いです, について 900 ℃, 一方、石炭脈石レンガのそれは比較的高いです, について 1000-1100 ℃, 真ん中に頁岩がある.
3、 原料の準備と加工
原料の鉱物組成や粒度分布をより適正なものにするため, 原材料全体の均一性と一貫性を確保する, 適切な可塑性指数と乾燥感受性係数を有する, 原材料の押出成形と適格な製品の製造を容易にします。, 原材料を体系的に加工および処理する必要がある.
1. 不純物を除去する
木の根が, 草, 大きな小石, 砂岩, 石灰岩, 等. 原材料に含まれる成分は手動で除去できます, ただし主に機械的手段による, 石除去ローラーや各種ふるい石除去機で除去可能. ヤスリ型石除去機は小石に絡みついた粘土を効果的に除去します。, 押出精製機は木の根も効果的に除去できます。, 草, 泥と砂利をかき混ぜながら押し出す. 不純物除去装置を内蔵しているため, 機械を止めずに不純物を除去できる, とても便利です.
2. 自然風化
抽出された原料は一定期間屋外で保管されます。, 日光にさらすことを許可する, 風, 雨, または冷凍. 自然の力を借りて, それらは分散できる, 分散, そして水は均一に浸透することができます. これは均質化するための簡単で効果的な方法です。, 可塑性を高める, 乾燥性能を向上させます. シェール用, 風化プロセスでは、大きなブロックが小さなブロックに分解されることもあります, 破砕工程の負担軽減.
3. 固着した材料の保持 (老化の一形態でもある):
押しつぶされた後, 混合された, 適切に水と混ぜ合わせます, 泥土資材は積み上げられ、資材倉庫に保管されます。 72 水に完全に浸透するまでの時間, 泥の材料をほぐして均質化する. これにより、可塑性が向上し、成形が容易になるだけでなく、, また、乾燥と焙煎中のストレスも軽減します, 亀裂を減らします. この経験があります: 初日にかき混ぜた後に使い果たされていない泥は、翌日には押し出されて形作られやすいです, それが理由です.
4. 機械的処理
機械的治療の目的は、泥の特定の技術的特性を改善することです. その方法には粉砕が含まれます, 混合, 撹拌, 研削, 等.
(1) 押しつぶす
粉砕の目的は、粒子サイズを縮小することです, 特定の表面積を増やします, 泥がより完全に水と接触するようにする, 水が泥に浸透する経路を短くします, 泥を均等かつ完全に濡らします. 物理的特性に基づいて適切な機器を選択する必要があります, ブロックサイズ, 材料に必要な粉砕の程度.
例えば, 脆い原料の場合, 難しい, 自然な水分含量が低い, 衝撃式破砕機を使用することをお勧めします。. 各種ハンマークラッシャーやインパクトクラッシャーを使用し、各種中硬質炭脈石や頁岩を細かく粉砕する場合; ケージクラッシャーを使用して、より硬くて含水率の高いさまざまな頁岩を細かく粉砕します。; ローラークラッシャーを使用して、自然含水率の高い柔らかい頁岩を粉砕します。; 乾式ボールミルを使用して、自然水分含有量が以下の硬質石炭脈石または頁岩を粉砕します。 3%; ジョークラッシャーまたは大型のインパクトクラッシャーを使用して、中硬度以上の石炭脈石または頁岩を粉砕します。; 歯付きローラーマシンを使用して柔らかい頁岩と粘土を粉砕します.
(2) 混合
混合の目的は、異なる特性を持つ粉末を完全に混合することです。, “浸透する” お互い, お互いの長所と短所を補い合う, 粉末の全体的な性能を向上させます。. 乾燥粉末粒子の分散により, お互いに接触する機会が増えます, 混ぜやすくする, 一方、湿った粉末はより大きなクラスターを形成しました, 粉体同士の接触機会が少なくなる, 完全に混ぜるのが難しくなる.
加えて, 同様のかさ密度を持つ粉末はよく混合しやすい, 一方、嵩密度が大きく異なる粉末はよく混合するのがより困難です。. 例えば, フライアッシュのかさ密度は、頁岩や石炭脈石の約半分にすぎません。, そしてそれが軽い場合, 上に浮き上がっていきます, うまく混ぜるのが難しくなる. したがって, フライアッシュ頁岩レンガまたはフライアッシュ石炭脈石レンガの製造, 数種類の乾燥粉末がケージクラッシャーやふるい棒付きハンマークラッシャーに比例して送られることが多い (ふるい板) 乾式混合のために除去される, どれが一番効果があるのか.
(3) 撹拌
粉末の可塑性は、水の完全な混合と浸透によって実現されます。. 水を加えて撹拌する主な機能は、水と粉末が完全に混合されるようにすることです。, 可能な限り粉体の内部に水分を十分に浸透させ、成形に必要な可塑性を形成します。. 実験により、同じ原材料に対して次のことが示されました。, たった2分間かき混ぜただけで, 押し出されたレンガの乾燥ひび割れは、 4%. しかし, 3分以上かき混ぜると, 同じ条件下で, 乾燥ひび割れだけです 1%. 強力なミキサー (混合押出機) 泥を混合し、二軸泥タンクから押し出すために使用されます。, 水が泥の粒子に浸透しやすくなり、より良い結果が得られます。.
前述したように, 撹拌の目的は水と泥を完全に混ぜることです. したがって, 粉の機能を十分に発揮させるためには、粉を混ぜ始めるときに均等に水をふりかける必要があります。.
(4) 研削と研削
粉砕の目的は、さまざまな泥の材料をさらによく混ぜることです, 水をさらに浸透させます, 泥土材料の全体的な性能を均一かつ一貫したものにする, 成形を容易にする, 不均一な収縮による亀裂を防止します。. 生地をこねるのと同じように, “生地がよく練られるほど, マントウの味が良くなればなるほど”.
現在のところ, 最も一般的に使用される粉砕装置には、さまざまな微粉砕ローラーマシンが含まれます, ホイールミル, 混練機, 撹拌押出機.
微粉砕ローラーマシン: レンガ製造に使用されるローラーマシンは、2 つのローラー表面間の線速度の大きな差により、泥を砕いて絞り出すだけでなく、, しかし、絞ったものをこすったり引き裂いたりすることもあります “泥皮” 次の工程でさらに混合するため.
ホイールミル: ダブルローラーマシンのローラー表面の線速度は約 10 メートル/秒, 高速微粉砕ダブルローラーは上にあります 12 メートル/秒. 2つのローラーの交差部で泥を強力に絞り出す時間が極めて短い. ホイールミルのホイール表面の線速度は2m/秒未満です, そのため、泥の上での作用時間がはるかに長くなります。. さらに, 砥石面の軸方向の各点の線速度は、砥石の中心からの距離に応じて変化します。. したがって, 泥を砕いて砕くだけではありません, 捏ねるなどの様々な機能も備えています, 引き裂く, そして混ぜる, ローラーとミキサーを組み合わせた総合的な効果を発揮します。.
可塑化材料
可塑化材料は、可塑性を向上させることができる添加剤です。, 接着力, 原料の流動性. 可塑剤として高可塑性粘土と頁岩を使用. 他の可塑剤には主にソーダが含まれます, ケイ酸ナトリウム, ヒドロキシメチルセルロース (CMC), 苛性ソーダ, およびメチルセルロース (MC).
無機可塑剤は主に原料粒子表面のpH値や吸着陽イオンの変化により可塑化されます。, それにより水和膜の厚さに影響を与えます. 水中の有機可塑剤の分子