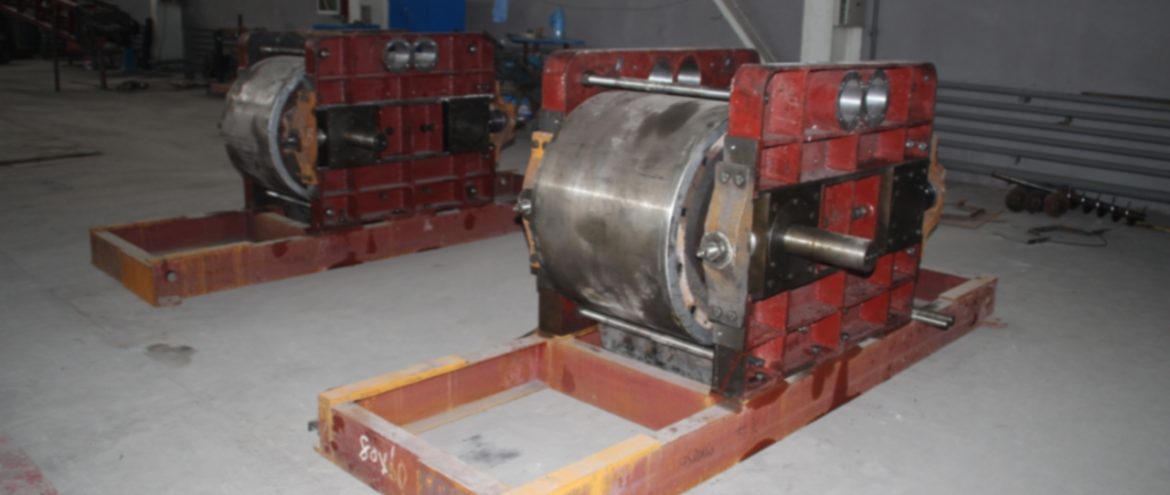
Fabricação de tijolos em uma fábrica de tijolos
A fabricação de tijolos em uma fábrica de tijolos é muito semelhante a cozinhar Mantou no vapor. Quebrar matérias-primas equivale a transformar trigo em farinha. Misturar matéria-prima com água é misturar farinha; Quando a lama entra no armazém de envelhecimento para envelhecer, equivale a fermentar a farinha misturada em uma bacia; Moldar é processar a lama na forma desejada, que é idêntico ao Mantou feito amassando a massa fermentada, exceto que o Mantou é cozido a vapor, enquanto o tijolo é cozido em alta temperatura.

Processo de formação comum: máquina de balde múltiplo para recuperação de material → → transportador de correia → → alimentador de caixa → → agitação secundária → → máquina de tijolos (remixando) → → máquina de corte → → máquina de corte → → máquina de agrupamento → → máquina de codificação → carro do forno
Processo de formação especial: Máquina de caçamba múltipla para recuperação de material → → Transportador de correia → → Alimentador de caixa → → Moinho de roda úmida (ou triturador de rolo) → → Segunda agitação → → Máquina de tijolos (remixando) → → Máquina de corte → Máquina de corte → → Máquina de agrupamento → Máquina de código → Carro do forno
Para facilidade de gerenciamento, o armazém antigo é geralmente colocado sob a gestão da oficina de moldagem. A função do alimentador de caixa é alimentar uniformemente e evitar que o fluxo de material flutue. O fluxo irregular de material não afeta apenas o rendimento da máquina de tijolos, mas também afeta a qualidade do tarugo de tijolo, porque o conjunto de mistura superior é adjacente à seção de extrusão, que está conectado à câmara de extrusão da máquina de tijolos. Para garantir a compactação do tarugo de tijolo, o ar é extraído desta câmara, que é chamado de bombeamento a vácuo. Quanto mais denso o material de lama na seção superior de extrusão de mistura é comprimido com o corpo do cilindro, melhor será o efeito de bombeamento a vácuo, e quanto maior o grau de vácuo. Nesse momento, quanto mais denso for o tijolo em branco. Mas se o fluxo de material for pequeno, então a vedação entre a lama superior da seção de mistura e extrusão e o corpo do cilindro é ruim, o grau de vácuo é baixo, e a compactação do bloco de tijolos também é ruim.
A função da agitação secundária é ajustar o teor de umidade da lama durante o estágio intermediário de nova agitação, adicionando água para fazer a lama atingir ou se aproximar do teor de umidade formado. Existem dois tipos de agitação secundária. A agitação secundária tradicional é um misturador de eixo duplo, que desempenha apenas um papel agitador e é adequado para extrusão de plásticos macios e semi-duros; Os misturadores de eixo único estão equipados com seções de extrusão, que visam fortalecer o amassamento e garantir um teor uniforme de umidade da lama, tornando-os adequados para moldagem por extrusão de plástico rígido.
Em relação à classificação dos métodos de moldagem, os padrões internacionais os classificam de acordo com a pressão de extrusão:
1. A pressão real de trabalho da moldagem é 0.4-1.8 MPa (comumente usado na Europa Ocidental para indicar barra de pressão, 1 barra = 1,02 kg/cm2), que é para moldagem de plástico macio;
2. A pressão real de trabalho para conformação é de 1,8-2,5 MPa, que é considerado plástico semi-duro formando;
3. A pressão real de trabalho da moldagem está acima de 2,5 MPa, e o mais alto pode chegar a 8,0 MPa para moldagem de plástico rígido.
Alguns países estão acostumados a dividir de acordo com o teor de umidade formado.
O método de classificação nos Estados Unidos é dividido em dois tipos: plástico duro e plástico macio. ① Extrusão de plástico rígido: a umidade da moldagem é 12-20% (base úmida), e o tijolo formado tem resistência suficiente, pode ser empilhado até 2 metros de altura sem deformação, e pode conseguir empilhamento e disparo únicos; ② Extrusão de plástico macio: O teor de umidade do tijolo formado é 20-30% (base úmida), e a resistência do tijolo formado é baixa, então só pode ser disparado duas vezes;
Método de classificação alemão: ① Extrusão de plástico macio: o teor de umidade da moldagem é 19-27% (base seca), a pressão real de moldagem é 0.4-1.8 MPa, a resistência do testador de penetração de tijolos é 2 kg/cm2; ② Extrusão de plástico semi-duro: a umidade da moldagem é 15-25% (base seca), a pressão real de trabalho da moldagem é 1.8-2.5 MPa, e a resistência do testador de penetração de tijolos é de 2-3kg/cm2; ③ Extrusão de plástico rígido: A umidade da moldagem é 12-16% (base seca), e a pressão de moldagem real comumente usada é 2,5-4,5 MPa. A resistência do testador de penetração de tijolos é ≥ 3kg/cm2.
As chamadas base úmida e base seca referem-se a duas expressões diferentes do teor de umidade da mesma matéria-prima. Supondo que a massa da matéria-prima seja M e o teor de água livre seja M1, a porcentagem da proporção M1 para M é o teor de umidade da base úmida, e a porcentagem da proporção M1 para M-M1 é o teor de umidade de base seca.
Atualmente não existe um padrão de classificação unificado em nosso país. Na verdade, dividir o método de moldagem por pressão é relativamente preciso, mas às vezes não é necessariamente preciso dividi-lo moldando a umidade. Por exemplo, o teor de umidade natural do lodo do Rio Amarelo na seção Shandong do baixo Rio Amarelo ultrapassa 20%. Não importa quão alta seja a pressão de moldagem, seu teor de umidade não mudará com a pressão de moldagem, e este tipo de material não pode ser espremido com uma máquina de tijolos de plástico macio.
A função do rolo úmido é dupla: primeiramente, para reduzir o tamanho crítico das partículas da lama; em segundo lugar, para aumentar o efeito de amassamento, deixando a água uniforme, ao mesmo tempo que desempenha um papel adicional de mixagem.
A função da britagem de rolos é a mesma da fresagem de rodas, mas seu efeito não é tão bom quanto o da fresagem de rodas.
As funções do fresamento de rodas, esmagamento de rolo, e a agitação secundária visam tornar a lama mais fácil de formar. No entanto, adicionar equipamento de processamento no processo de formação não é tão bom quanto processar as matérias-primas antecipadamente. Primeiramente, depois que as matérias-primas são esmagadas, pertencem a materiais secos e são fáceis de manusear antes de entrar no processo de agitação primária. em segundo lugar, depois que as matérias-primas são processadas no processo de matérias-primas, eles entram no armazém de envelhecimento e passam por um processo de envelhecimento, o que traz mais benefícios aos materiais.
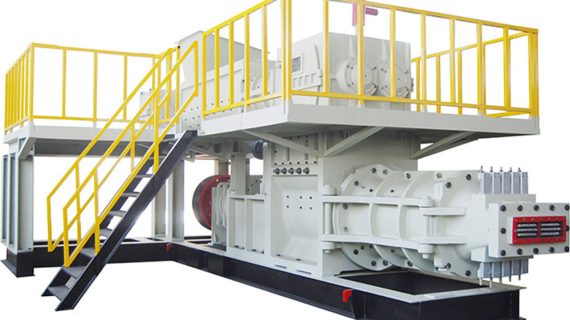
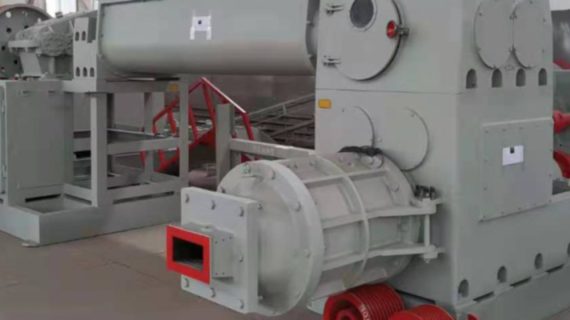
A máquina de tijolos é o equipamento principal para moldagem, que determina em grande parte a qualidade do produto da fábrica de tijolos. Atualmente, devido aos baixos requisitos de qualidade dos tijolos no mercado nacional de construção, nossa indústria não possui requisitos muito elevados de qualidade do produto, e a qualidade do produto também é baixa. A grande maioria dos produtos ainda é produzida principalmente com tijolos maciços, tijolos porosos comuns, e blocos ocos, então os requisitos para máquinas de tijolos não são altos. No entanto, nem todas as máquinas de tijolos podem atender aos requisitos. O verdadeiro desenvolvimento das empresas de produção de máquinas de tijolos em nosso país começou com a introdução de equipamentos estrangeiros no final do século passado. Atualmente, há mais de 100 fabricantes de máquinas de tijolos na China, e seu desenvolvimento é muito desigual. O papel principal é desempenhado pelo primeiro fabricante a introduzir equipamentos estrangeiros, porque eles digerem diretamente a tecnologia estrangeira, então a qualidade ainda é garantida. Muitos fabricantes de equipamentos de pequeno e médio porte carecem de pessoal especializado em pesquisa e desenvolvimento, e sua gestão de qualidade não é rigorosa, resultando em qualidade insatisfatória do equipamento e serviço pós-venda.
De acordo com a experiência de algumas empresas alemãs avançadas, cada tipo de matéria-prima deve ser projetada de acordo com suas características para máquinas de tijolos. Antes da produção, vários experimentos e testes são realizados nas matérias-primas, e os parâmetros de extrusão são simulados através de um sistema de simulação computacional. Então, a parte central da extrusora é projetada com base nesses parâmetros. A taxa de sucesso da extrusora produzida por este método é basicamente 100%, e o efeito de economia de energia também é o melhor. Atualmente, nosso país não consegue atender a esse requisito. Muitas vezes, um conjunto de máquinas de tijolos viaja pelo país, se é ganga de carvão, xisto, ou rejeitos, usando um conjunto de produtos. Não é a máquina de tijolos que se adapta às suas matérias-primas, mas as matérias-primas precisam se adaptar à máquina de tijolos, então os problemas são inevitáveis. Claro, este também é um período de transição ou desenvolvimento. Com a melhoria da qualidade do produto, a qualidade das máquinas de tijolos também melhorará e sua adaptabilidade se tornará mais forte.
A máquina de codificação começou a ser popularizada na China, e é o principal equipamento para liberação de mão de obra na indústria de tijolos e telhas, e também a tendência de desenvolvimento futuro.
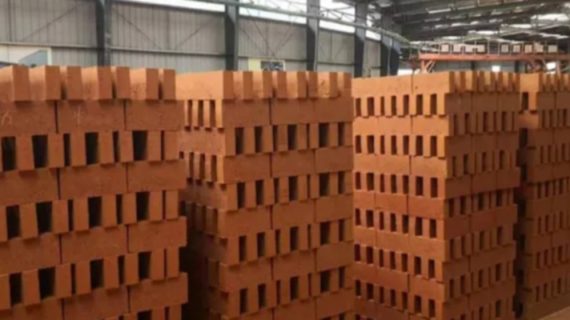
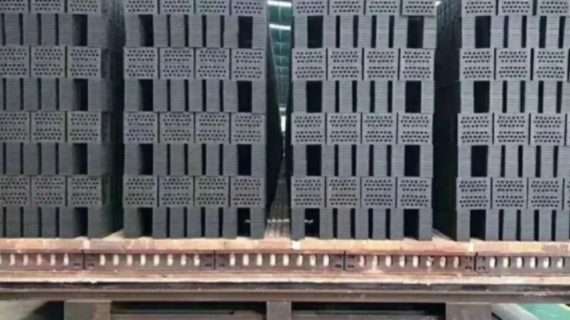
A codificação mecanizada não resolve apenas o problema do trabalho, mas também traz grandes benefícios no aumento da produção e da qualidade do produto. A paletização artificial não só acarreta custos elevados, mas também dificulta alcançar uniformidade e uniformidade, dificultando a manutenção da consistência na frente e atrás do forno, resultando em alta resistência à ventilação e qualidade instável do produto. O código mecânico em branco pode ser limpo e uniforme, consistente na frente e atrás, com baixa resistência à ventilação, o que pode melhorar a velocidade de produção e tornar a qualidade do produto fácil de controlar.
- Desempenho e parâmetros técnicos:
| modelo Modelo | JKY55/55-40 JKY55/55-40 | Observação Observações |
| Capacidade de produção (blocos/hora) Capacidade de produção (peças/h) | 12000~17000 (tijolo padrão) 12,000~17.000 peças (tijolo padrão) | |
| Pressão de extrusão (MPa) Pressão de extrusão (MPa) | ≥4,0 ≥4,0 | |
| Equipado com potência (KW) Potência necessária (KW) | Superior:YY315s-6/75kw Estágio superior: YY315s-6/75kw | |
| subordinar:Y355m-6/200kw Estágio inferior: Y355m-6/200kw | ||
| pressão de vácuo Pressão de vácuo | ≥-0,092 ≥-0,092 | |
| Velocidade do fuso (rev/min) Velocidade do eixo principal (rpm) | Superior:38 Estágio superior: 38rpm | |
| subordinar:25 Estágio inferior: 25rpm | ||
| Teor de umidade de moldagem (% de base úmida) Moldando o teor de umidade (base úmida %) | 16 ~ 20 16 ~ 20 | |
| Índice de plasticidade da matéria-prima Índice de plasticidade da matéria-prima | 7 ~ 15 7 ~ 15 | |
| Equipado com redutor Redutor necessário | Superior:ZLY600D i = 10,89 Estágio superior: ZLY600D i = 10,89 | |
| subordinar:ZLY960B i = 15,95 Estágio inferior: ZLY960B i = 15,95 | ||
| Equipado com cinto triangular Correia em V necessária | Superior:7— SPB-4700 Estágio superior: 7-SPB-4700 | |
| subordinar:9 —SPC-5500 estágio baixo: 9-SPC-5500 | ||
| Equipado com bomba de vácuo (tipo anel de água) Bomba de vácuo necessária (tipo de circulação de água) | 2SK ~ 6 ~2SK-12 2SK ~ 6 ~2SK-12 | |
| Equipado com motor:Y15 ~ 22KW Motor elétrico necessário: Y15 ~ 22KW | ||
| Dimensões totais mm comprimento × largura × altura Dimensão total mm comprimento × largura × altura | 5350×5550×2510 5,350× 5.550 × 2.510 | |
| Os parâmetros relevantes acima variam devido às diferentes matérias-primas ou tipos de tijolos.。 Os parâmetros relacionados acima podem mudar devido a diferentes matérias-primas ou tipos de tijolos. | ||