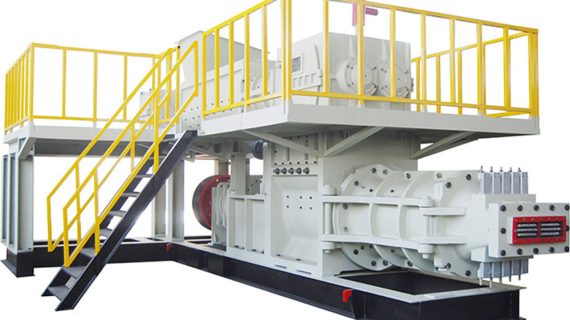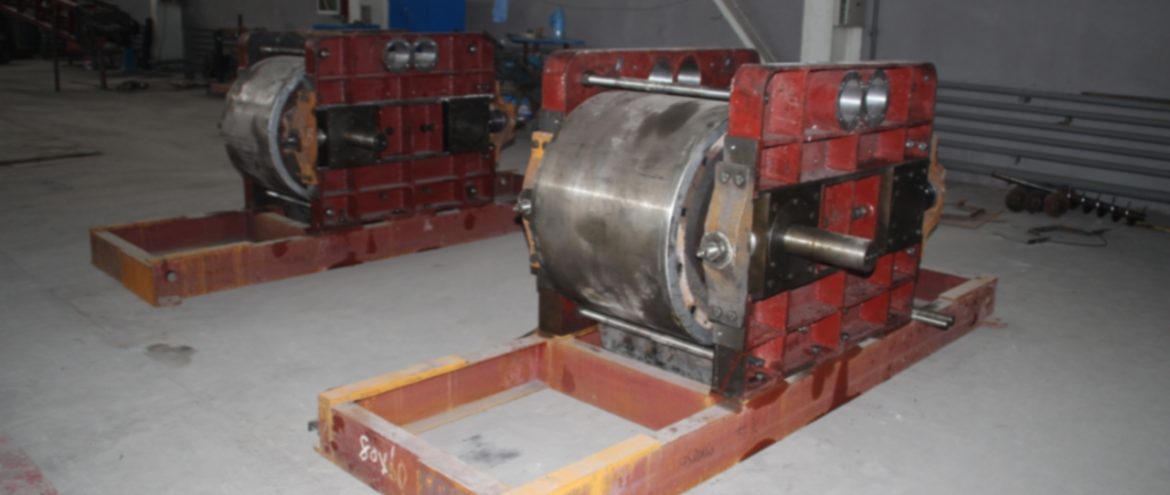
maquinaria de tijolos chineses
Qual a razão da má qualidade e fragilidade dos tijolos?
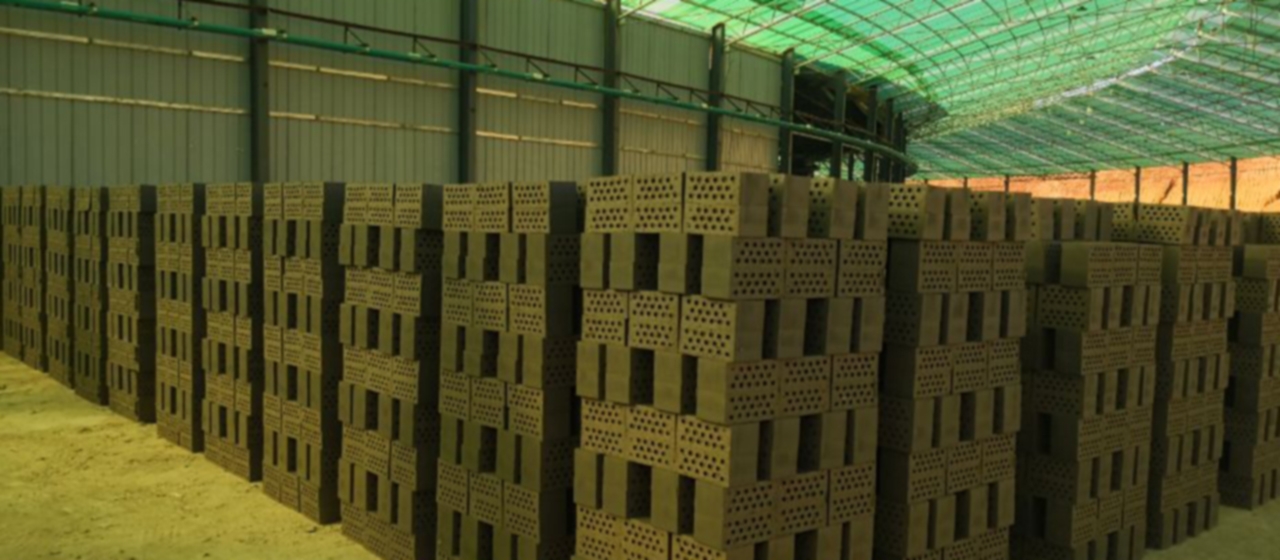
Existem muitas razões para dobrar tijolos, e o principal motivo deve ser problemas mecânicos. Tal como o cortador espiral da extrusora (especialmente a forma estrutural da cabeça de corte em espiral), cabeça de máquina, boca de máquina, mesa de corte de tarugo, correia transportadora de boleto, etc.
A segunda razão pode ser que a umidade da moldagem seja muito alta e a resistência do tarugo seja muito baixa;
Em terceiro lugar, pode ser devido à presença de muitas substâncias de baixo ponto de fusão no corpo do tarugo, que forma uma grande quantidade de fase líquida durante a calcinação e se deforma sob a pressão da parte superior do corpo, fazendo com que ele dobre. Porque cada tipo de material contido no corpo tem um limite específico de altura corporal razoável, que é chamada de altura corporal razoável.
A superfície áspera do tijolo é causada principalmente pelo processamento insuficiente de matérias-primas e partículas grosseiras no material do corpo.
A qualidade dos tijolos é sempre ruim e frágil, e a primeira coisa a verificar é se o desempenho da matéria-prima atende aos requisitos dos tijolos sinterizados. Se os minerais argilosos contidos nas matérias-primas forem muito poucos ou o teor de montmorilonita for muito alto, também pode levar à má qualidade e fragilidade do produto;
em segundo lugar, deve-se verificar cuidadosamente o desempenho da extrusora que está usando. A má qualidade do tarugo extrudado pela extrusora também pode tornar o produto frágil;
Em terceiro lugar, revisar se o processo escolhido é razoável. Por exemplo, O processamento inadequado de matérias-primas também pode levar à má qualidade do produto.
Existem duas razões principais para o colapso da laje pré-tropical:
① A zona pré-tropical é muito curta, a temperatura sobe muito rapidamente, e a temperatura e a umidade são muito altas;
② O tarugo que entra no forno não está completamente seco.
A solução é a seguinte:
① Se a zona de pré-aquecimento for muito curta, deve ser considerado desde o projeto do forno: estender adequadamente a zona de pré-aquecimento. Se o design original não for longo o suficiente, o fogo da zona de tiro pode ser colocado de volta em operação, que pode estender adequadamente o comprimento da zona de pré-aquecimento.
Ao mesmo tempo, no projeto, um ventilador de exaustão de umidade deve ser adicionado à zona de pré-aquecimento para remover a umidade da zona de pré-aquecimento.
② Fortalecer a intensidade de secagem do forno de secagem: para garantir que os tarugos retirados do forno de secagem estejam completamente secos. (Pode preservar 5-7% água residual em mudas). Ao verificar o tarugo que sai do forno de secagem, é necessário verificar se o centro do carro-forno está completamente seco. Muitas vezes, a superfície ao redor está seca, mas a temperatura no meio ainda está alta, qual é a principal razão para o pré-aquecimento do tarugo invertido.

③ Altere o método de codificação e controle a densidade de codificação.
A densidade mais adequada para a pré-forma deve ser: 230-260 blocos/m3. E deve seguir o princípio da dispersão média e bordas densas. Especialmente a passagem intermediária deve ser deixada maior para garantir ventilação adequada e remoção de umidade.