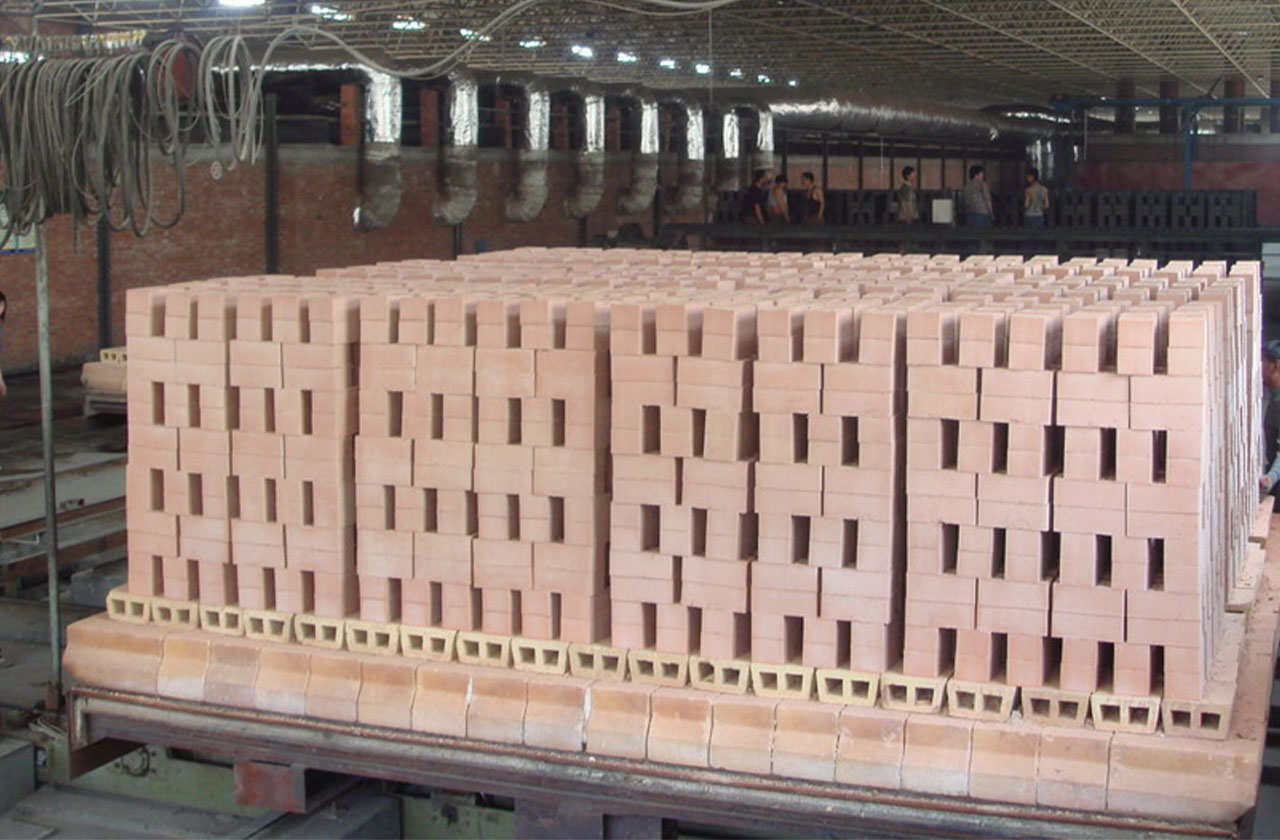
Precauções para fazer a produção de tijolos de barro ocos

No verão, com a mudança do clima, o teor de umidade nas matérias-primas flutua, então preste muita atenção à mudança do teor de umidade na produção. Quando o teor de umidade é baixo, é necessário adicionar água à matéria-prima a tempo de que ela atinja a umidade necessária para a moldagem. Quando o teor de umidade na matéria-prima é muito alto, é necessário reduzir adequadamente o teor de umidade na matéria-prima. Pode ser reduzido adicionando alguns materiais secos à matéria-prima, como cinzas volantes secas, coal gangue, escória, rejeitos de outras minas e outras escórias industriais. Ao adicionar esses componentes à matéria-prima, é necessário selecionar o momento certo e especificar a posição de adição. Deve ser adicionado na posição de britagem da matéria-prima. Desta maneira, os componentes adicionados podem formar uma boa mistura com os principais componentes da matéria-prima para tornar o desempenho da matéria-prima uniforme. Se o tempo de adição for muito tarde, e depois adicionar depois que a matéria-prima é quebrada, então o desempenho da matéria-prima não é uniforme porque vários materiais não podem ser totalmente misturados, O trabalho de moldagem não pode ser realizado sem problemas. Aquilo é, a conformação pode ser realizada, mas a qualidade do corpo verde formado também é extremamente instável. Ao adicionar água a matérias-primas, também é preciso ficar atento na hora de adicionar água. É necessário adicionar 98% ~ 100% da água necessária para a moldagem da matéria-prima quando a matéria-prima é quebrada e triturada, de modo que o teor de água das matérias-primas possa atender aos requisitos de água de moldagem. Não espere até que a matéria-prima entre na extrusora para adicionar água, que é tarde demais para garantir que a água adicionada seja uniformemente dispersa na matéria-prima, e o teor de água na superfície e no interior das partículas também será muito diferente, que não é propício para a consistência do desempenho da matéria-prima, e causará certos danos à moldagem e ao desempenho do corpo verde.
Em termos de água lubrificante na boca da máquina, atenção também deve ser dada à quantidade de água adicionada. Sob a condição de garantir a moldagem normal, água deve ser adicionada o mínimo possível. Embora a moldagem também possa ser realizada com mais água, isso fará com que a superfície do corpo verde absorva muita água, o que terá um certo impacto no processo de secagem do corpo verde e na uniformidade do desempenho do corpo verde. É inevitável formar fenômeno de delaminação no corpo de formação usando a extrusora de parafuso, que geralmente é chamado de estriação espiral. Esta textura (camadas) é formado pela extrusão irregular de lama da seção da boca da máquina através da lâmina espiral. Quando as matérias-primas são transformadas em faixas de lama, esperamos aumentar a densidade do corpo verde pela estreita combinação de partículas, e não pelo efeito de lubrificantes. De acordo com o princípio da embalagem mais densa de matérias-primas, quando a proporção de cada componente na massa, partículas médias e finas de matérias-primas são distribuídas de acordo com “grande em ambas as extremidades e pequeno no meio”, a densidade do corpo verde é a maior, isso é, as partículas podem atingir o empacotamento mais denso. Todas as partículas com um tamanho de partícula não podem alcançar um bom efeito de formação, e quando a proporção de cada componente está desequilibrada, não pode alcançar um bom efeito de formação, e é fácil produzir delaminação durante a formação.