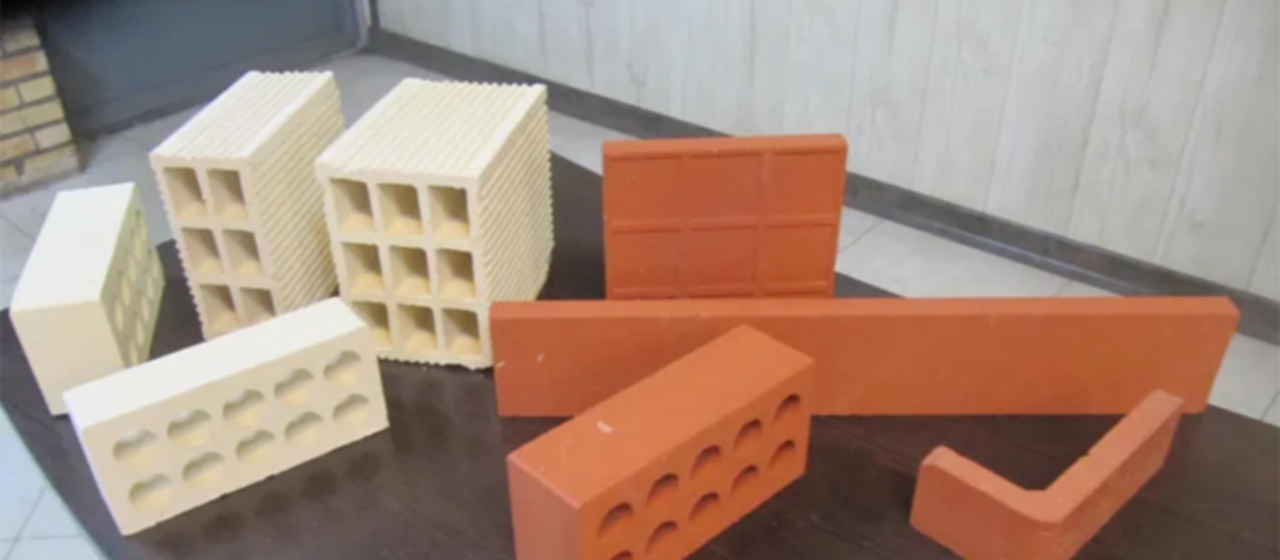
O principal fator na produção de tijolos sinterizados – matérias-primas
O principal fator na produção de tijolos sinterizados – matérias-primas (conhecimento básico)
De um modo geral, qualquer matéria-prima que possa ser transformada em tijolos comuns pode produzir tijolos ocos. No entanto, tijolos ocos têm vários buracos, paredes finas, e corpos fracos, que exigem requisitos mais rigorosos para a preparação de matérias-primas e a mistura de combustíveis internos. As impurezas prejudiciais devem ser reduzidas, a distribuição do tamanho das partículas deve ser mais razoável, e componentes minerais devem ser totalmente dispersos, disperso, e distribuído uniformemente para garantir a plasticidade e boa capacidade de ligação das matérias-primas para fabricação de tijolos. Os requisitos básicos para matérias-primas residem principalmente na sua composição química, composição mineral, e propriedades físicas.
1、 A influência da principal composição química das matérias-primas na fabricação de tijolos
Dióxido de silício (SiO2): é o principal componente da matéria-prima dos tijolos sinterizados, com um conteúdo adequado de 55-70%. Quando excedido, a plasticidade da matéria-prima é muito baixa, dificultando a formação, e o volume se expande ligeiramente durante o disparo, resultando em uma diminuição na resistência do produto.
Trióxido de alumínio (AL2O3): O conteúdo das matérias-primas para a fabricação de tijolos deve ser 10-25%. Quando está muito baixo, reduzirá a resistência do produto e não resistirá à flexão; Se for muito alto, inevitavelmente aumentará a temperatura de queima, aumentar o consumo de carvão, e tornar a cor do produto mais clara.
Trióxido de ferro (Fe203): É um corante em matérias-primas de tijolos, com um conteúdo adequado de 3-10%. Quando está muito alto, reduzirá a resistência ao fogo do produto e tornará sua cor mais vermelha.
Óxido de cálcio (CaO): também conhecido como cal viva, muitas vezes aparece na forma de calcário (CaC03) em matérias-primas. É uma substância nociva cujo conteúdo não excede 5%. Por outro lado, não só a faixa de temperatura de sinterização do produto será reduzida, dificultando a calcinação, mas quando seu tamanho de partícula é maior que 2 mm, também causará explosão de cal, absorção de umidade, afrouxando, e pulverização do produto.
Óxido de magnésio (MgO): É uma substância nociva, quanto menor o conteúdo, o melhor, e não deve exceder 3%. Isto, como sulfato de cálcio (CaSO4) e sulfato de magnésio (MgSO4), fará com que o produto fique congelado, até mesmo delaminação e desgaste.
Anidrido sulfúrico (SO3): É melhor não ter nada, e não pode exceder 1% no máximo. Por outro lado, o produto irá gerar gás durante a calcinação, fazendo com que o volume do tijolo se expanda, soltar e esmagar.
2、 Análise mineral
A análise mineral de matérias-primas ajuda a compreender algumas de suas propriedades físicas, a fim de tomar medidas de processo correspondentes e fazer alterações para atender aos requisitos da fabricação de tijolos. Por exemplo, o feldspato nas matérias-primas reduzirá a resistência ao gelo do produto, e quando seu conteúdo excede 15%, o produto não será resistente ao gelo. Outro exemplo é a montmorilonita (Solo Pengrun), que tem viscosidade extremamente alta. Depois de absorver água, seu volume se expande dramaticamente, e depois de secar, contrai fortemente. Sua taxa de encolhimento linear é maior do que 13-23%, causando um grande número de rachaduras secas no corpo. A prática tem mostrado que quando o teor de montmorilonita na matéria-prima atinge 20%, rachaduras secas não podem ser evitadas. A bentonita de alta plasticidade é frequentemente usada como aglutinante para cinzas volantes na produção para produzir vários tijolos de cinzas volantes de alta qualidade.
3、 Desempenho físico
1. Composição de partículas: também conhecido como distribuição de tamanho de partícula.
Embora quanto mais fino o tamanho das partículas da matéria-prima, quanto maior for sua área de superfície, melhor será a penetração da água, e melhor será sua plasticidade. Mas quanto mais finas forem as matérias-primas para fazer tijolos, o melhor. Porque todas as matérias-primas finas não são propícias à secagem e torra do produto, e o papel das matérias-primas com diferentes tamanhos de partículas no produto é diferente.
Partículas de pó com tamanho de partícula inferior a 0,05 mm são chamadas de partículas de plástico, que são usados para produzir a plasticidade necessária para moldagem. Claro, essas pequenas partículas devem ser argila ou xisto, coal gangue, ou outros materiais com propriedades semelhantes à argila. Por outro lado, para areia de rio, não importa quão finamente moído seja, não há plasticidade.
As partículas de material com tamanho de partícula de 0,05-1,2 mm tornam-se partículas de enchimento, que são usados para controlar o encolhimento excessivo e rachaduras do produto e dar uma certa resistência ao corpo verde durante a formação do plástico.
Partículas grossas com tamanho de partícula de 1,2-2 mm desempenham um papel esquelético no corpo verde, chamadas partículas de esqueleto, que são benéficos para drenar a água do corpo verde durante a secagem.
O tamanho das partículas das matérias-primas para a produção de tijolos vazados não deve exceder 2 mm.
A composição razoável de partículas deve ser de partículas plásticas responsáveis por 35-50%; As partículas de enchimento são responsáveis 20-65%; Partículas de esqueleto<30%; Não são permitidas partículas maiores que 3mm. Porque não só reduz a resistência do produto, mas também causa rachaduras devido ao encolhimento irregular.
2. Índice de plasticidade
O índice de plasticidade é um parâmetro importante para avaliação das matérias-primas utilizadas na fabricação de tijolos. Na indústria de tijolos, A plasticidade refere-se à capacidade de uma mistura de materiais e água ser extrudada em forma com sua viscosidade máxima e manter sua forma após ser liberada da pressão.. A magnitude dessa habilidade é representada pelo índice de plasticidade.
Embora um alto índice de plasticidade seja benéfico para moldagem por extrusão, tem tendência a rachar durante a secagem e torrefação; O baixo índice de plasticidade, embora benéfico para secar e assar, também pode trazer dificuldades à moldagem. Se o índice de plasticidade estiver abaixo 7, a moldagem por extrusão não é apenas difícil, mas a resistência do produto também é menor.
Acredita-se geralmente que quando o índice de plasticidade é maior que 15, é chamada de argila de alta plasticidade, e quando for menor que 7, é chamada de argila de baixa plasticidade. Somente quando o índice de plasticidade estiver entre 7-15, argila de plasticidade média é mais adequada para moldagem por extrusão. Quanto maior a porosidade do produto, quanto mais complexo o formato dos poros, quanto mais fina a parede, e quanto maior o índice de plasticidade exigido durante a moldagem.
O índice de plasticidade de diversas matérias-primas varia muito. O índice de plasticidade da argila é relativamente alto, alguns podem alcançar 25 ou acima, ganga de carvão é relativamente baixa, às vezes menos de 7, e o xisto lamacento está no meio, muitas vezes 7-18.
Através de certos meios técnicos, o índice de plasticidade das matérias-primas pode ser ajustado dentro de uma determinada faixa ou o desempenho técnico durante a moldagem por extrusão pode ser melhorado. Para matérias-primas com alto índice de plasticidade, adição apropriada de cinza de carvão, escória, cinzas volantes, ou pó de tijolo residual pode ser usado para desbaste; Para matérias-primas com baixo índice de plasticidade, extração precoce, intemperismo natural, aumento apropriado na finura, lixiviação e afrouxamento da água, bem como métodos mecânicos, como agitação, rolando, envelhecimento, misturando, e extrusão deve ser usada para melhorar. Pó de argila e xisto com maior índice de plasticidade também pode ser adicionado em quantidade apropriada para ajustar o índice geral de plasticidade da mistura. Ao produzir tijolos de cinza volante, uma quantidade apropriada de bentonita pode ser adicionada como aglutinante, de modo que uma fina camada de bentonita adira à superfície de cada partícula de cinza volante. Ao misturar, homogeneizar, e apertando, a plasticidade pode ser melhorada para atender aos requisitos de moldagem.
Deve-se ressaltar que ao utilizar múltiplas matérias-primas para produção, a condição principal é uma mistura completa. Por outro lado, não só não conseguirá alcançar o efeito esperado, mas também causará rachaduras de secagem e encolhimento devido às diferentes taxas de encolhimento de várias matérias-primas.
Devido ao fato de que a qualidade dos tijolos extrudados não depende apenas da plasticidade das matérias-primas, mas também tem relação direta com o coeficiente de atrito entre as partículas da matéria-prima. Partículas com superfície lisa e esférica têm maior probabilidade de fluir e compactar umas com as outras quando comprimidas em comparação com partículas com superfície rugosa em vez de esférica. Ao adicionar certos aditivos às matérias-primas e ao líquido preto das fábricas de papel, bem como resíduos de ácido de fábricas químicas e de galvanoplastia, o efeito especial de adsorção e lubrificação de íons que produz na superfície das partículas de lama melhora muito a fluidez da lama quando comprimida, tornando mais fácil compactar e produzir tarugos de tijolos lisos e densos.
3. Taxa de encolhimento
Durante o processo de secagem do corpo, devido à evaporação da água, as partículas se aproximam naturalmente e diminuem de volume, que é chamado de encolhimento por secagem. A porcentagem do comprimento de contração em relação ao comprimento original do tarugo é chamada de taxa de contração da linha de secagem.. Para matérias-primas com alta taxa de encolhimento na linha de secagem, seus produtos devem ser secos lentamente, caso contrário, aparecerão graves fissuras de secagem no corpo e serão formados resíduos. Em produção, é necessário que a taxa de encolhimento linear das matérias-primas seja menor que 6%. Por outro lado, as matérias-primas devem ser diluídas.
Durante a calcinação, devido a uma série de alterações físicas e químicas e à perda de certas substâncias nas matérias-primas, o produto acabado não é apenas mais leve que o tijolo, mas também diminui ligeiramente em volume, que é chamado de contração por calcinação. A porcentagem de seu comprimento de contração em relação ao comprimento do corpo seco é chamada de taxa de contração de queima..
4. Coeficiente de sensibilidade seca
Durante o processo de secagem, à medida que a umidade no corpo verde evapora gradualmente, o volume também diminui gradualmente. Devido ao fato de que a taxa de secagem e a taxa de encolhimento dentro e fora do tarugo são sempre rápidas por fora e lentas por dentro, isso é, a superfície já secou e começou a encolher, enquanto o interior ainda está “inalterado”, uma vez que a quantidade de encolhimento excede o coeficiente elástico da lama (1-2%), ele vai “expandir” a superfície do boleto, produzindo rachaduras na rede. Isso é chamado de sensibilidade à secagem da lama, e é representado pelo coeficiente de sensibilidade de secagem. Quanto maior o coeficiente de sensibilidade de secagem, A ameaça de fissuração durante o processo de secagem do tarugo também é mais grave. Quando o coeficiente de sensibilidade de secagem for menor que 1, os problemas durante o processo de secagem são menores. Quando o coeficiente de sensibilidade de secagem for maior que 2, o risco de rachaduras durante o processo de secagem também é muito sério. É necessário diluir as matérias-primas para reduzir o coeficiente de sensibilidade à secagem.
De um modo geral, quanto maior o índice de plasticidade da argila, maior será a taxa de contração linear de secagem e o coeficiente de sensibilidade de secagem.
5. Faixa de temperatura de queima
Se a temperatura continuar a subir além da temperatura de queima, o boleto irá suavizar e deformar gradualmente, até derreter, e a pilha de tarugos entrará em colapso. Obviamente, tijolos crus ou mal cozidos aparecerão abaixo da temperatura de queima; Quando a temperatura de queima é superior à temperatura de queima, haverá queimadura excessiva, fluxo ardente, e até mesmo colapso da pilha de tarugos. Obviamente, quanto mais ampla for a faixa de temperatura de sinterização, mais fácil é controlar o processo de torra. Para tijolos ocos, esta faixa de temperatura não deve ser inferior a 50 ℃. Isto ocorre porque a temperatura da seção transversal da câmara do forno não pode ser exatamente a mesma, muitas vezes com temperaturas mais altas no meio e temperaturas mais baixas nas bordas, bem como certas diferenças de temperatura que ocorrem perto da parte superior e inferior, lados internos e externos, paredes do forno, e portas. Se a faixa de temperatura de queima for muito estreita, inevitavelmente ocorrerá na mesma seção onde o tijolo do meio é bem queimado e o tijolo lateral é mal queimado; Ou se os tijolos da borda estiverem queimados, os tijolos do meio estão queimados, ou se esta parte estiver sob fogo e aquela parte estiver sobre fogo.
A temperatura de sinterização dos tijolos de barro é relativamente baixa, sobre 900 ℃, enquanto o dos tijolos de ganga de carvão é relativamente alto, sobre 1000-1100 ℃, com xisto no meio.
3、 Preparação e processamento de matérias-primas
A fim de tornar a composição mineral e a distribuição do tamanho das partículas das matérias-primas mais razoáveis, garantir a uniformidade e consistência de toda a matéria-prima, ter índice de plasticidade adequado e coeficiente de sensibilidade de secagem, e facilitar a moldagem por extrusão de matérias-primas e a produção de produtos qualificados, é necessário processar e tratar sistematicamente as matérias-primas.
1. Remover impurezas
As raízes das árvores, grama, seixos grandes, arenito, calcário, etc. nas matérias-primas podem ser removidas manualmente, mas principalmente por meios mecânicos, e pode ser removido por rolos de remoção de pedras e várias máquinas de remoção de pedras de peneira. A máquina de remoção de pedra tipo lima remove com eficácia a argila enrolada nas pedras, e a máquina de purificação por extrusão também pode remover com eficácia as raízes das árvores, grama, e cascalho enquanto mexe e expulsa a lama. Devido ao uso de um dispositivo de remoção de impurezas pré-instalado, as impurezas podem ser removidas sem parar a máquina, o que é muito conveniente.
2. Intemperismo natural
As matérias-primas extraídas são armazenadas ao ar livre por um período de tempo, permitindo que eles sejam expostos à luz solar, vento, chuva, ou congelado. Com a ajuda do poder da natureza, eles podem ser dispersos, disperso, e a água pode penetrar uniformemente. Este é um método simples e eficaz para homogeneizar, aumentar sua plasticidade, e melhorar seu desempenho de secagem. Para xisto, o processo de intemperismo também pode decompor blocos grandes em blocos menores, reduzindo a carga do processo de britagem.
3. Retenção de material preso (também uma forma de envelhecimento):
Depois de ser esmagado, misturado, e devidamente misturado com água, o material de lama é empilhado e armazenado no armazém de materiais por mais de 72 horas para penetrar completamente na água, afrouxar e homogeneizar o material da lama. Isto pode não só melhorar a plasticidade e facilitar a moldagem, mas também reduz o estresse durante a secagem e torrefação, e reduzir rachaduras. Nós temos essa experiência: a lama que não foi usada após a agitação no primeiro dia é particularmente fácil de extrusar e moldar no dia seguinte, qual é a razão.
4. Processamento mecânico
O objetivo do tratamento mecânico é melhorar certas propriedades técnicas da lama. Seus métodos incluem esmagamento, misturando, mexendo, moagem, etc.
(1) Esmagamento
O objetivo da britagem é reduzir o tamanho das partículas, aumentar a área de superfície específica, permitir que a lama entre em contato com a água de forma mais completa, encurte o caminho para a água penetrar na lama, e deixe a lama uniformemente e totalmente molhada. O equipamento adequado deve ser selecionado com base nas propriedades físicas, tamanho do bloco, e grau de esmagamento necessário para o material.
Por exemplo, para matérias-primas quebradiças, duro, e têm baixo teor de umidade natural, é aconselhável usar equipamento de britagem do tipo impacto. Se vários britadores de martelo e britadores de impacto forem usados para triturar finamente vários tipos de ganga de carvão médio duro e xisto; Use um britador de gaiola para triturar finamente vários xistos mais duros e naturalmente com alto teor de água; Usando um triturador de rolos para triturar xisto macio com alto teor de umidade natural; Use um moinho de bolas seco para moer ganga de carvão duro ou xisto com um teor de umidade natural abaixo 3%; Usando britadores de mandíbula ou britadores de impacto maiores para esmagar ganga de carvão ou xisto com dureza média ou superior; Usando uma máquina de rolo dentado para esmagar xisto macio e argila.
(2) Misturando
O objetivo da mistura é misturar totalmente pós com propriedades diferentes, “penetrar” uns aos outros, complementam os pontos fortes e fracos uns dos outros, e melhorar o desempenho geral dos pós. Devido à dispersão de partículas de pó seco, há mais oportunidades de contato mútuo, facilitando a mistura, enquanto o pó úmido formou aglomerados maiores, com menos oportunidades de contato mútuo entre pós, dificultando a mistura completa.
Além disso, pós com densidades aparentes semelhantes são mais fáceis de misturar bem, enquanto pós com densidades aparentes significativamente diferentes são mais difíceis de misturar bem. Por exemplo, a densidade aparente das cinzas volantes é apenas cerca de metade da do xisto ou da ganga de carvão, e se estiver leve, ele flutuará para cima, tornando difícil misturar bem. Portanto, na produção de tijolos de xisto de cinza volante ou tijolos de ganga de carvão de cinza volante, vários tipos de pó seco são frequentemente enviados em proporção ao britador de gaiola ou ao britador de martelo com a barra da peneira (placa de peneira) removido para mistura a seco, qual tem o melhor efeito.
(3) Mexendo
A plasticidade do pó é alcançada pela mistura completa e penetração da água. A principal função de adicionar água e mexer é garantir que a água e o pó estejam totalmente misturados, e fazer com que a água penetre totalmente no interior de cada pó, tanto quanto possível, para formar a plasticidade necessária para a moldagem. Experimentos mostraram que para a mesma matéria-prima, quando agitado por apenas dois minutos, a fissuração a seco de tijolos extrudados pode atingir até 4%. No entanto, quando agitado por mais de três minutos, nas mesmas condições, a fissuração a seco é apenas 1%. Um misturador forte (extrusora de mistura) é usado para misturar a lama e depois forçá-la a sair através de um tanque de lama de parafuso duplo, permitindo que a água penetre melhor nas partículas de lama e obtenha melhores resultados.
Como mencionado acima, o objetivo da agitação é misturar bem a água e a lama. Portanto, é necessário borrifar água uniformemente no início da mistura do pó para utilizar plenamente sua função.
(4) Moagem e moagem
O objetivo da moagem é misturar ainda mais vários materiais de lama, permitir que a água penetre mais, tornar o desempenho geral dos materiais de lama uniforme e consistente, facilitar a moldagem, e evitar rachaduras causadas por encolhimento irregular. Assim como amassar massa, “melhor a massa é amassada, melhor é o sabor do Mantou”.
Atualmente, o equipamento de moagem mais comumente usado inclui várias máquinas de rolos de britagem fina, moinhos de rodas, máquinas de amassar, e agitando extrusoras.
Máquina de rolo de britagem fina: A máquina de rolos usada na fabricação de tijolos não apenas esmaga e comprime a lama devido à diferença significativa na velocidade linear entre as duas superfícies do rolo, mas também esfrega e rasga o espremido “pele de lama” para mistura adicional no próximo processo.
Moinho de rodas: A velocidade linear da superfície do rolo da máquina de rolo duplo é de cerca de 10 metros por segundo, e o rolo duplo de britagem fina de alta velocidade está acima 12 metros por segundo. O tempo para a lama ser comprimida com força na intersecção dos dois rolos é extremamente curto. A velocidade linear da superfície da roda do moinho de rodas é inferior a 2m/segundo, então seu tempo de ação na lama é muito maior. Além disso, a velocidade linear de cada ponto na direção axial da superfície do rebolo varia com a distância do centro do disco de esmeril. Portanto, não apenas esmaga e esmaga a lama, mas também tem várias funções, como amassar, rasgando, e misturando, desempenhando assim um efeito abrangente no rolo e no misturador combinados.
Plastificando materiais
Materiais plastificantes são materiais aditivos que podem melhorar a plasticidade, capacidade de ligação, e fluidez das matérias-primas. Argila e xisto de alta plasticidade são usados como plastificantes. Outros plastificantes incluem principalmente refrigerante, silicato de sódio, hidroximetilcelulose (CMC), soda cáustica, e metilcelulose (MC).
Os plastificantes inorgânicos são principalmente plastificados alterando o valor do pH e os cátions adsorvidos na superfície das partículas da matéria-prima, afetando assim a espessura do filme de hidratação. As moléculas de plastificantes orgânicos na água