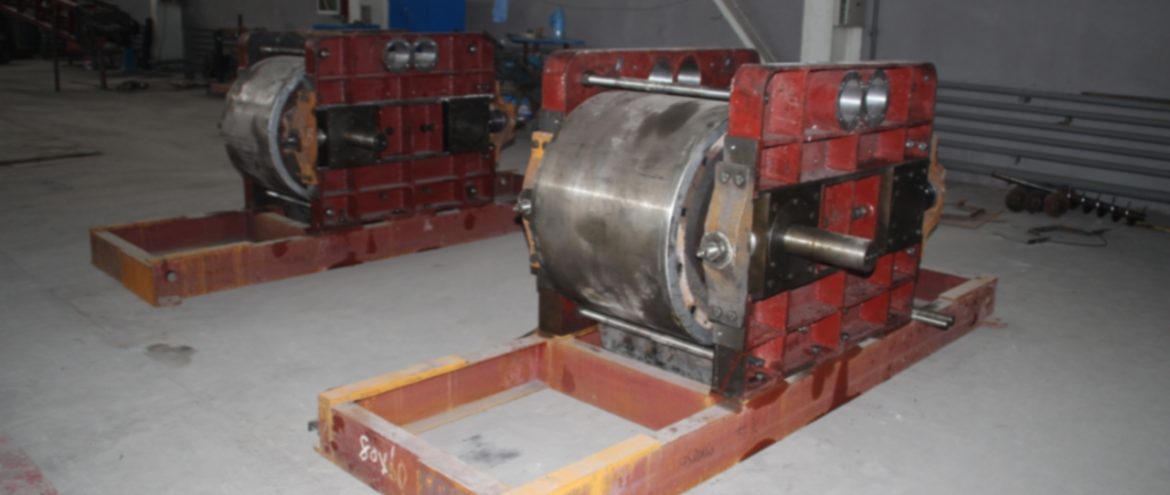
Производство кирпича на кирпичном заводе
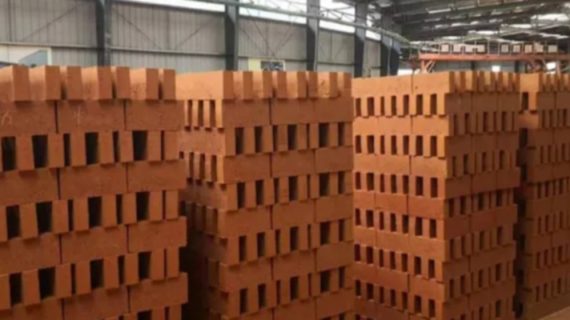
Изготовление кирпича на кирпичном заводе очень похоже на пропаривание Манту.. Разрушение сырья эквивалентно перемалыванию пшеницы в муку.. Смешивание сырья с водой – это замешивание муки.; Когда грязь попадает на склад выдержки, это эквивалентно брожению смешанной муки в тазу; Формование заключается в придании грязи желаемой формы., который идентичен манту, приготовленному путем замеса ферментированного теста., разве что Манту парится паром, пока кирпич готовится при высокой температуре.

Общий процесс формования: многоковшовая машина для извлечения материала → → ленточный конвейер → → коробчатый питатель → → вторичное перемешивание → → машина для производства кирпича (повторное смешивание) → → режущая машина → → режущая машина → → группировочная машина → → кодировочная машина → печная машина
Специальный процесс формования: Многоковшовая машина для извлечения материала → → Ленточный конвейер → → Коробчатый питатель → → Колесная мельница мокрого типа (или валковая дробилка) → → Второе перемешивание → → Машина для производства кирпичей (повторное смешивание) → → Автомат для резки → Автомат для резки → → Группировочный станок → Кодировочный станок → Печная машина
Для удобства управления, склад старения обычно передается в ведение формовочного цеха. Функция коробчатого питателя заключается в равномерной подаче и предотвращении колебаний потока материала.. Неравномерный поток материала влияет не только на производительность машины по производству кирпича., но и влияет на качество кирпичной заготовки, потому что верхний бассейн смешивания примыкает к секции экструзии, который соединен с камерой экструзии кирпичной машины. Для обеспечения компактности кирпичной заготовки, воздух извлекается из этой камеры, что называется вакуумной откачкой. Чем плотнее буровой материал в верхней секции смесительной экструзии, сжимается корпусом цилиндра., тем лучше эффект вакуумной накачки, и чем выше степень вакуума. На данный момент, чем плотнее кирпичная заготовка. Но если материальный поток мал, тогда уплотнение между буровым раствором верхней секции смешивания и экструзии и корпусом цилиндра плохое, степень вакуума низкая, и компактность кирпичной заготовки тоже плохая.
Функция вторичного перемешивания заключается в регулировании содержания влаги в буровом растворе на промежуточной стадии повторного перемешивания., путем добавления воды, чтобы грязь достигла образовавшегося содержания влаги или приблизилась к нему. Существует два типа вторичного перемешивания.. Традиционное вторичное перемешивание представляет собой двухосный смеситель., который играет только перемешивающую роль и подходит для экструзии мягких и полутвердых пластмасс.; Одноосные смесители оснащены экструзионными секциями., целью которых является усиление замеса и обеспечение равномерной влажности грязи., что делает их пригодными для экструзионного формования твердых пластиков..
К вопросу о классификации способов формования, международные стандарты классифицируют их по давлению экструзии.:
1. Фактическое рабочее давление формования составляет 0.4-1.8 МПа (обычно используется в Западной Европе для обозначения бара давления, 1 бар=1,02 кг/см2), который предназначен для литья из мягкого пластика;
2. Фактическое рабочее давление формовки составляет 1,8-2,5 МПа., который считается полутвердым пластическим формованием;
3. Фактическое рабочее давление формования превышает 2,5 МПа., и самое высокое может достигать 8,0 МПа для литья из твердого пластика..
В некоторых странах принято делить по образующейся влажности..
Метод классификации в США делится на два типа.: твердый пластик и мягкий пластик. ① Экструзия твердого пластика: формовочная влага 12-20% (влажная основа), и сформированный кирпич имеет достаточную прочность, можно складывать до 2 метров в высоту без деформации, и может добиться единоразового штабелирования и стрельбы; ② Экструзия мягкого пластика: Влажность формованного кирпича составляет 20-30% (влажная основа), и прочность сформированного кирпича невысока, так что выстрелить можно только дважды;
Немецкий метод классификации: ① Экструзия мягкого пластика: формовочная влажность составляет 19-27% (сухая основа), фактическое давление формования 0.4-1.8 МПа, прочность тестера на проникновение в кирпич 2 кг/см2; ② Экструзия полутвердого пластика: формовочная влага 15-25% (сухая основа), фактическое рабочее давление формования 1.8-2.5 МПа, и прочность тестера на проникновение кирпича составляет 2-3 кг/см2.; ③ Экструзия твердого пластика: Формовочная влага 12-16% (сухая основа), и обычно используемое фактическое давление формования составляет 2,5-4,5 МПа.. Прочность тестера на проникновение кирпича составляет ≥ 3 кг/см2..
Так называемая влажная основа и сухая основа относятся к двум различным выражениям содержания влаги в одном и том же сырье.. Считая массу сырья М, а содержание свободной воды М1., процент соотношения M1 и M представляет собой влажность влажной основы., а процентное отношение M1 к M-M1 представляет собой содержание влаги в сухом веществе..
В настоящее время в нашей стране нет единого классификационного стандарта.. Фактически, разделение метода формования по давлению является относительно точным, но иногда не обязательно точно разделить его по формовочной влаге. Например, естественная влажность ила реки Хуанхэ на участке Шаньдун в нижнем течении реки Хуанхэ достигает более 20%. Независимо от того, насколько велико давление формования, его влажность не изменится в зависимости от давления формования, и этот тип материала невозможно выдавить с помощью машины для изготовления кирпичей из мягкого пластика..
Функция мокрого валика двоякая.: во-первых, для уменьшения критического размера частиц бурового раствора; во-вторых, для увеличения эффекта разминания, сделать воду ровной, одновременно играя дополнительную роль микширования.
Функция валкового дробления такая же, как и у колесного фрезерования., но эффект от него не такой хороший, как от фрезерования колес.
Функции фрезерования колес, валковое дробление, и вторичное перемешивание направлены на облегчение формирования раствора.. Однако, добавление технологического оборудования в процесс формования не так эффективно, как предварительная обработка сырья.. Во-первых, после измельчения сырья, они относятся к сухим материалам и с ними легко обращаться до начала процесса первичного перемешивания.. Во-вторых, после обработки сырья в процессе обработки сырья, они поступают на склад старения и подвергаются процессу старения, что приносит больше пользы материалам.
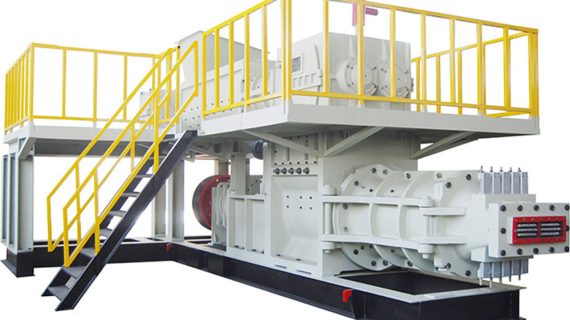
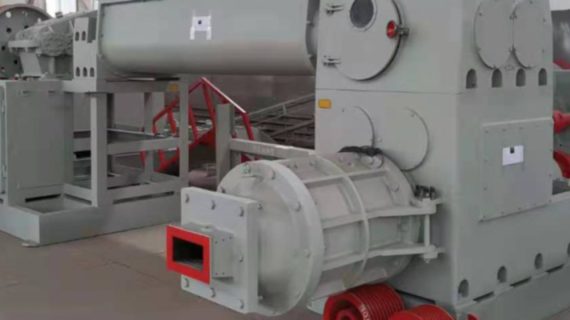
Кирпичный станок является основным оборудованием для формовки., что во многом определяет качество продукции кирпичного завода. В настоящий момент, из-за низких требований к качеству кирпича на отечественном строительном рынке, в нашей отрасли не очень высокие требования к качеству продукции, и качество продукта тоже низкое. Подавляющее большинство изделий по-прежнему производится в основном из полнотелого кирпича., обычный пористый кирпич, и пустотелые блоки, так что требования к кирпичным станкам не высокие. Однако, не все машины для производства кирпича могут соответствовать требованиям. Настоящее развитие предприятий по производству кирпичных машин в нашей стране началось с внедрением зарубежного оборудования в конце прошлого века.. В настоящее время, есть более чем 100 производители кирпичных машин в Китае, и их развитие очень неравномерно. Ведущую роль играет производитель, первым внедривший зарубежное оборудование., потому что они напрямую переваривают зарубежные технологии, так что качество по-прежнему гарантировано. Многим малым и средним производителям оборудования не хватает специализированного персонала для исследований и разработок., и их управление качеством не является строгим, что приводит к неудовлетворительному качеству оборудования и сервисному обслуживанию..
По опыту некоторых передовых немецких компаний, каждый вид сырья должен быть разработан в соответствии с его характеристиками для кирпичных машин. До производства, над сырьем проводятся многочисленные эксперименты и испытания., а параметры экструзии моделируются с помощью системы компьютерного моделирования.. Затем, основная часть экструдера спроектирована на основе этих параметров. Успех экструдера, изготовленного этим методом, в основном 100%, и эффект энергосбережения также лучший. В настоящий момент, наша страна не в состоянии удовлетворить это требование. Часто, набор кирпичных машин путешествует по стране, будь то пустая порода угля, сланец, или хвосты, используя набор продуктов. Это не машина для производства кирпича, которая адаптируется к вашему сырью., но сырье нужно адаптировать под кирпичный станок, так что проблемы неизбежны. Конечно, это тоже переходный период или период развития. С улучшением качества продукции, качество кирпичных машин также улучшится, а их технологичность станет сильнее..
Кодирующая машина начала популяризироваться в Китае, и это основное оборудование для освобождения рабочей силы в кирпичной и черепичной промышленности., а также будущая тенденция развития.
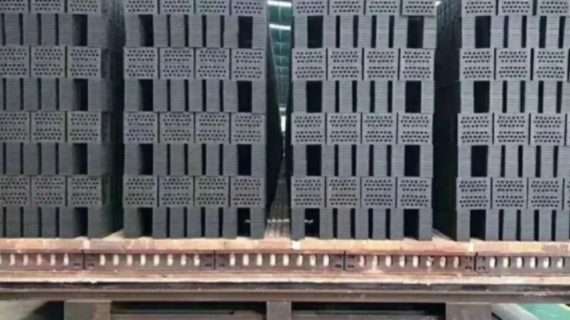
Механизированное кодирование не только решает проблему рабочей силы, но также имеет большие преимущества в увеличении производства и качества продукции.. Искусственная паллетизация не только влечет за собой высокие затраты, но и затрудняет достижение единообразия и единообразия, что затрудняет поддержание однородности в передней и задней части печи, что приводит к высокому сопротивлению вентиляции и нестабильному качеству продукции.. Механическая кодовая заготовка может быть аккуратной и однородной., одинаковый спереди и сзади, с низким сопротивлением вентиляции, что может повысить скорость производства и облегчить контроль качества продукции.
- Производительность и технические параметры:
| модель Модель | ДЖКИ55/55-40 ДЖКИ55/55-40 | Примечание Примечания |
| Производственная мощность (блоков/час) Производственная мощность (штук/ч) | 12000~17000 (стандартный кирпич) 12,000~17 000 штук (стандартный кирпич) | |
| Давление экструзии (МПа) Давление экструзии (МПа) | ≥4,0 ≥4,0 | |
| Оснащен мощностью (кВт) Требуемая мощность (кВт) | Начальство:YY315s-6/75кВт Верхняя ступень: YY315s-6/75кВт | |
| подчиненный:Y355м-6/200кВт Нижняя ступень: Y355м-6/200кВт | ||
| давление вакуума Вакуумное давление | ≥-0,092 ≥-0,092 | |
| Скорость шпинделя (об/мин) Скорость главного вала (об/мин) | Начальство:38 Верхняя ступень: 38об/мин | |
| подчиненный:25 Нижняя ступень: 25об/мин | ||
| Содержание влаги в формовке (влажная основа%) Формирование содержания влаги (влажная основа %) | 16 ~ 20 16 ~ 20 | |
| Индекс пластичности сырья Индекс пластичности сырья | 7 ~ 15 7 ~ 15 | |
| Оборудован редуктором. Требуемый редуктор | Начальство:ZLY600D i=10,89 Верхняя ступень: ZLY600D i=10,89 | |
| подчиненный:ZLY960B i=15,95 Нижняя ступень: ZLY960B i=15,95 | ||
| Оснащен треугольным ремнем. Требуется клиновой ремень | Начальство:7— СПБ-4700 Верхняя ступень: 7-СПБ-4700 | |
| подчиненный:9 — СПК-5500 Низкая ступень: 9-СПК-5500 | ||
| Оборудован вакуумным насосом (водокольцевого типа) Необходим вакуумный насос (тип циркуляции воды) | 2СК ~ 6 ~2СК-12 2СК ~ 6 ~2СК-12 | |
| Оборудован мотором:Y15 ~ 22кВт Необходим электродвигатель: Y15 ~ 22кВт | ||
| Габаритные размеры мм длина × ширина × высота Габаритные размеры мм длина × ширина × высота | 5350×5550×2510 5,350×5550×2510 | |
| Вышеупомянутые соответствующие параметры будут различаться в зависимости от различного сырья или типа кирпича.。 Вышеуказанные параметры могут меняться из-за другого сырья или типа кирпича.. | ||