трещины глины
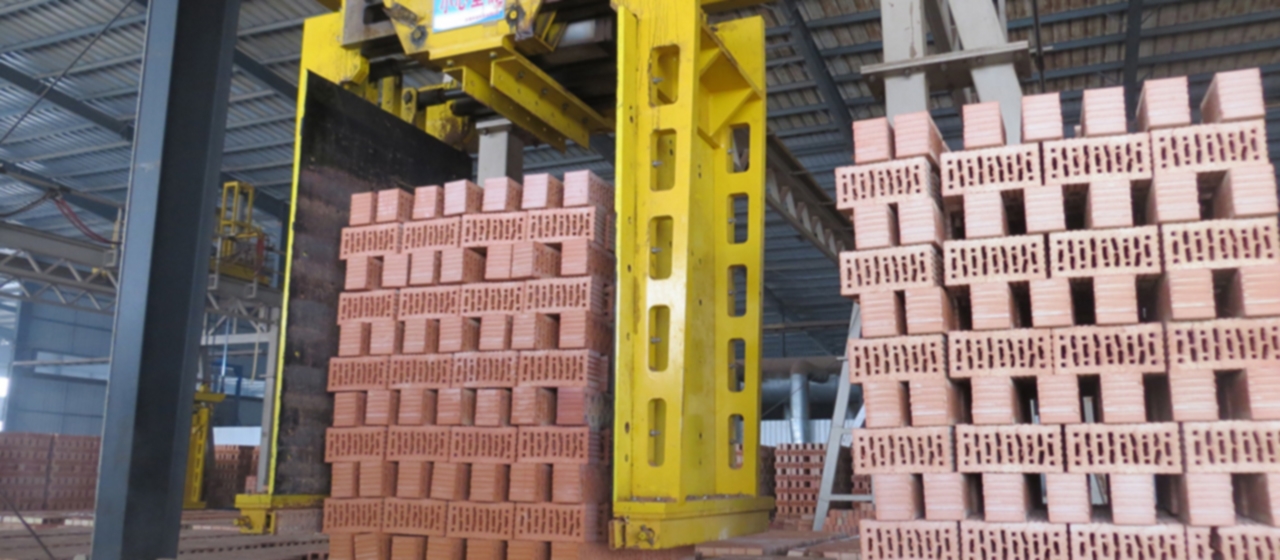
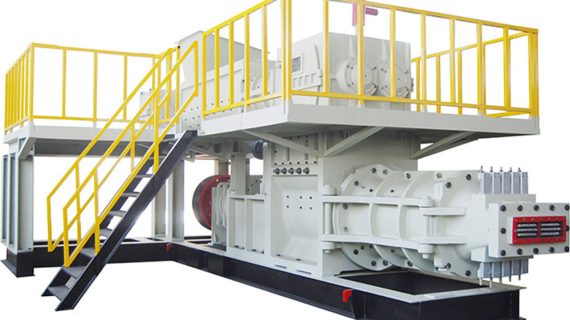
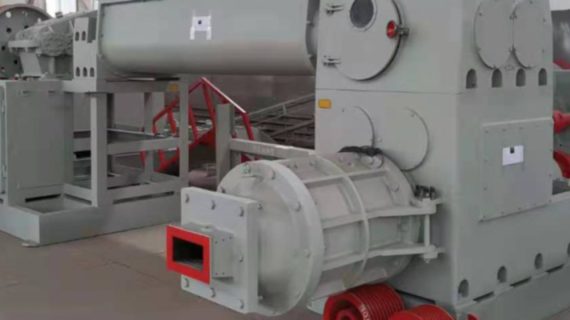
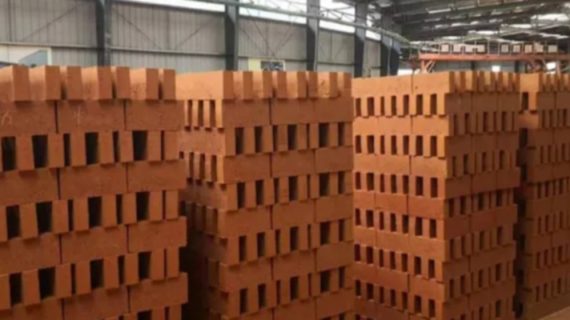
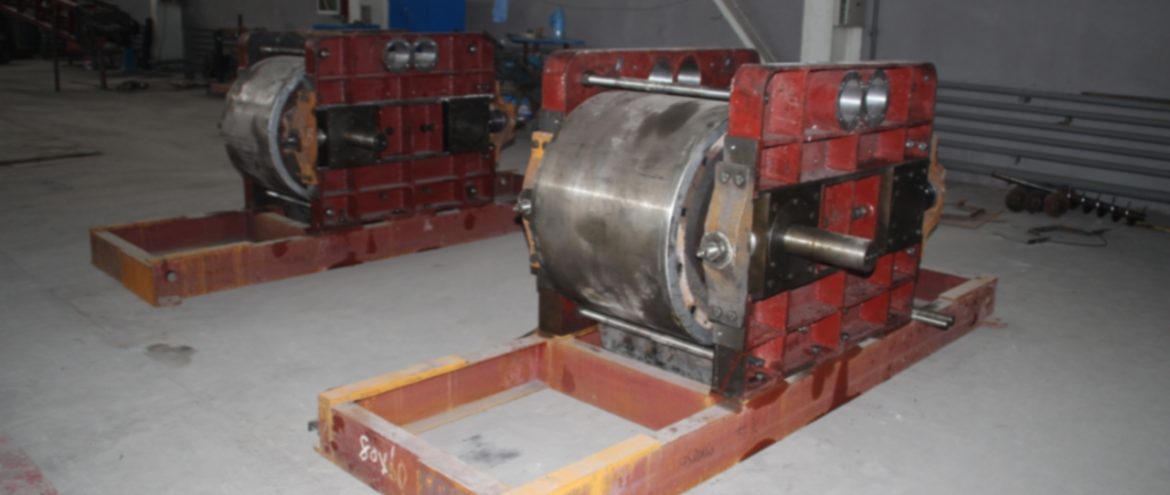
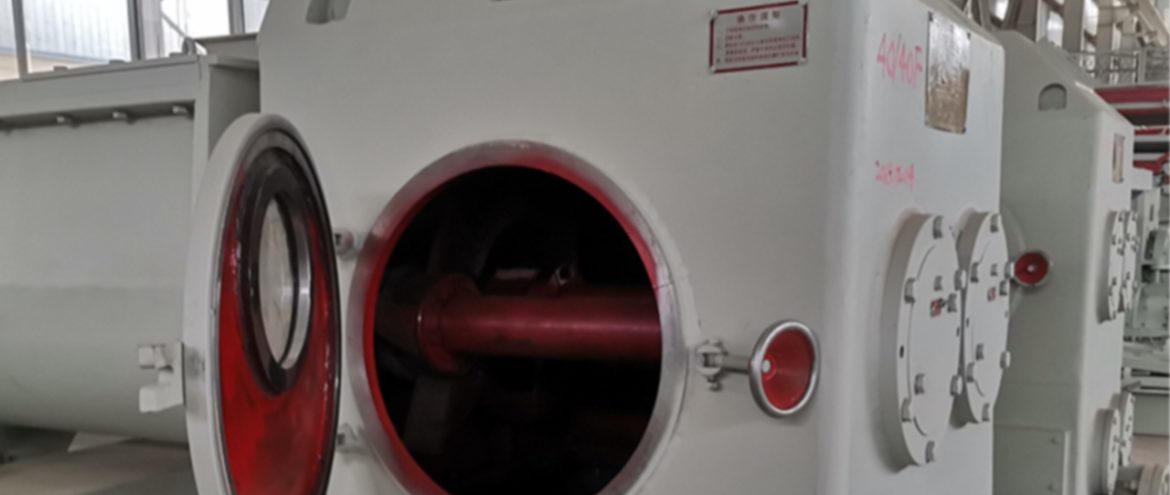
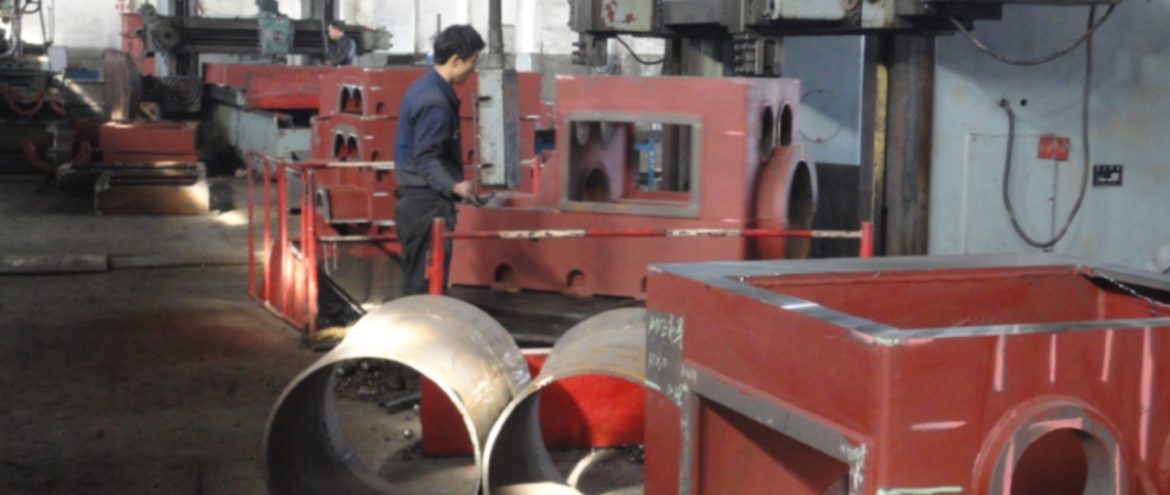
Конечно, существует множество типов трещин, вызванных нерациональной работой и конструкцией экструзионного оборудования., например, проблема со скоростью экструдера. Глина, используемая в определенном районе провинции Хэнань, имеет высокий показатель пластичности и значительную усадку при высыхании.. Однако, после добавления модификации пустой породы угля, значение усадки при высыхании все еще находится в допустимых пределах.. Основной причиной по-прежнему остается проблема с экструзионным оборудованием.. Как известно, современные экструдеры постоянно увеличивают диаметр резервуара для экструзионного раствора, и шаг их винторезных станков тоже увеличивается. Однако, по мере увеличения шага, скорость вращения спиральной фрезы соответственно должна уменьшиться. Диаметр цилиндра экструдера, используемого на заводе, составляет 500 мм., но скорость его шпинделя неожиданно достигает почти 50р. вечера; Чтобы улучшить скорость выдавливания грязевых полосок, вспомогательные лезвия спиральной режущей головки также были обрезаны до ширины менее 150 мм.. Головка экструдера имеет сильное выделение тепла., что поставило под угрозу качество кирпичей. При замене нового спирального резака (что тоже неразумно), меняется расположение и форма трещины. Растрескавшиеся кирпичи или саман на фото имеют определенную закономерность в своих трещинах., что должно быть проблемой с экструзионным оборудованием. Следовательно, при выборе экструзионного оборудования, особенно “однократный выстрел” процесс, нужно не только искать дешевые цены, но и учитывать его экономическую эффективность. Выбор экструдера с такой проблемой приведет к большим потерям после производства.. Что еще более важно, важно учитывать показатели собственного сырья и производимой продукции, адаптироваться к типу экструдера, и “то, что подходит самому, является лучшим.”.
Все приведенные выше примеры относятся к полнотелым кирпичам., потому что за последние два десятилетия, большинство производителей экструдеров в основном сосредоточились на формовании полых изделий., при этом игнорируя выдавливание полнотелого кирпича современными экструдерами. Экструдер, который может плавно выдавливать пустотелые кирпичи, не обязательно сможет выдавливать хорошие корпуса из полнотелого кирпича.. Действительно, в промышленности нет проблем с экструзией полых изделий, но есть проблема с выдавливанием полнотелого кирпича. Видно, что разные продукты предъявляют разные требования к экструдерам.. Как известно, средняя часть экструдированного глиняного бруска обычно движется быстрее, и основной каркас из пустотелого кирпича может увеличить сопротивление в середине, балансировка скорости потока секции глиняного стержня. Но при прессовании полнотелого кирпича, в средней части будет быстрее и проще формировать спиральные узоры. Если конструкция спиральной режущей головки необоснованна, более вероятно появление трещин и дефектов в заготовке.. Особенно при экструзионном формовании декоративного кирпича., необходимо добиться баланса скоростей потока на сечении бурового бруса.
В учебниках развитых стран Западной Европы, причины появления трещин в заготовке также делятся на два типа: одна из них вызвана экструзионным оборудованием, которое уже имеется в заготовке.; Другая причина – возникновение процесса высыхания.. Следовательно, когда в заготовке появляются трещины, первый шаг – правильно определить причину, вызвано ли это оборудованием или процессом сушки.
Трещины, вызванные экструзионным оборудованием, также можно назвать трещинами, вызванными внутренним напряжением в заготовке. (включая трещины основного каркаса). Так называемые трещины внутреннего напряжения возникают из-за неравномерного распределения давления экструзии и непостоянной скорости потока в секции грязевого бруса во время процесса формования заготовки., что создает внутренние напряжения внутри заготовки. Во время процесса сушки, появляются трещины, и оборудование должно быть отрегулировано или модифицировано.