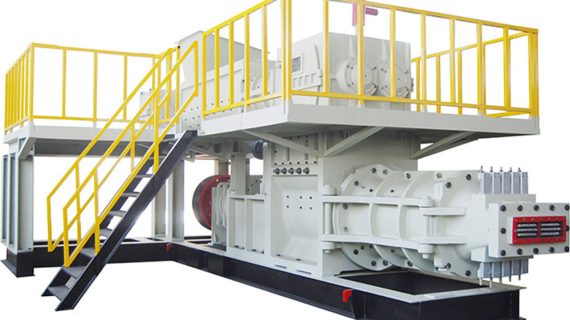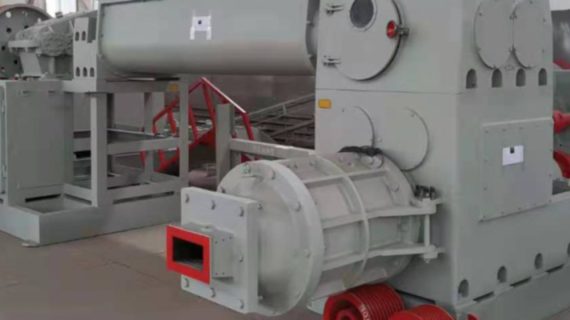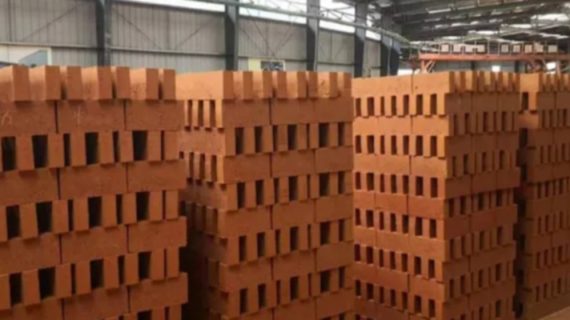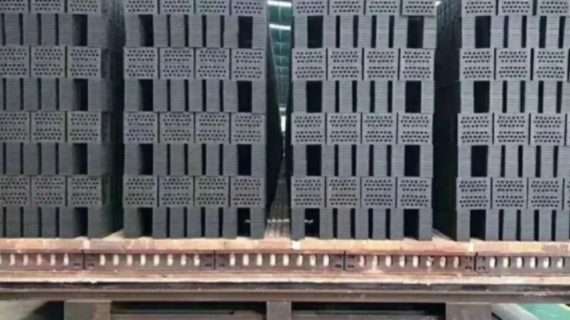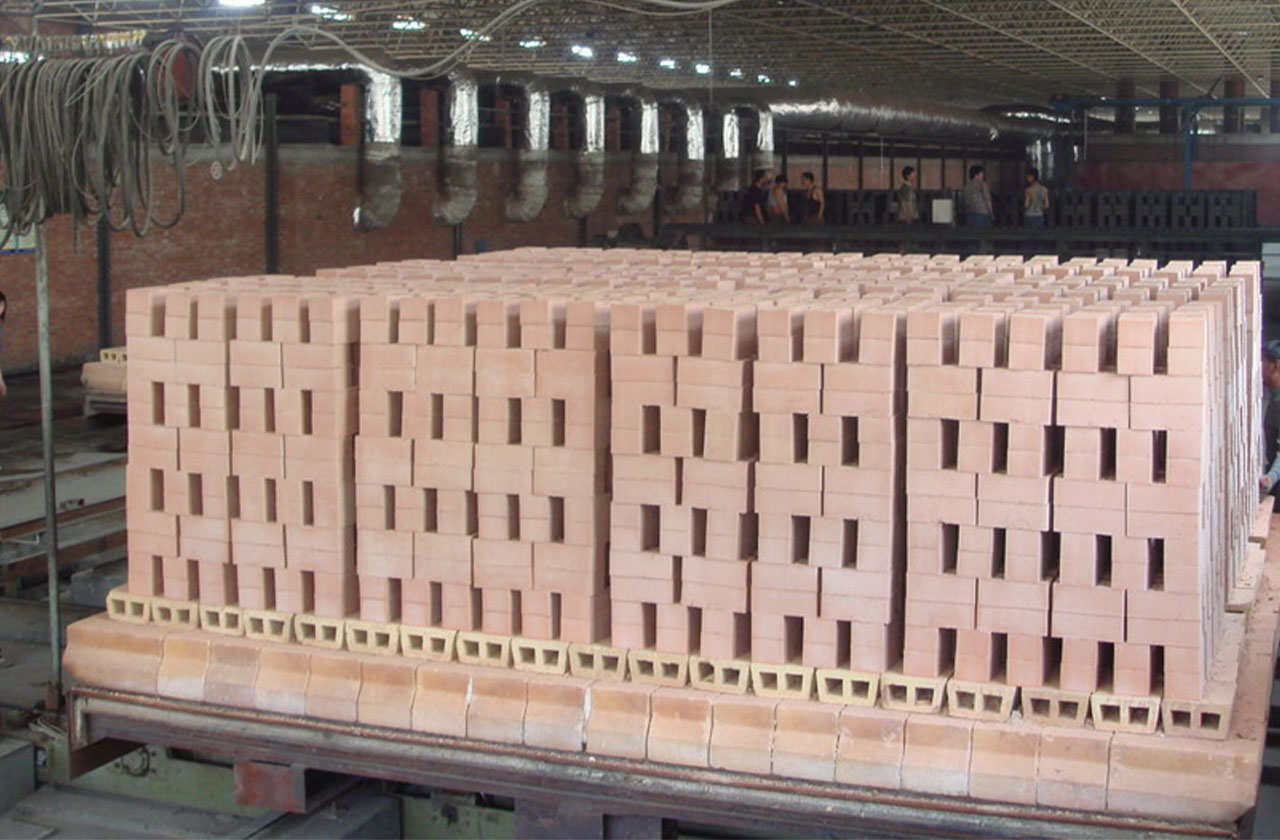
Vorsichtsmaßnahmen für die Herstellung von Hohlziegeln

Im Sommer, mit dem Klimawandel, Der Feuchtigkeitsgehalt der Rohstoffe schwankt, Achten Sie daher genau auf die Veränderung des Feuchtigkeitsgehalts bei der Produktion. Wenn der Feuchtigkeitsgehalt niedrig ist, Es ist notwendig, dem Rohmaterial rechtzeitig Wasser hinzuzufügen, damit es die zum Formen erforderliche Feuchtigkeit erreicht. Wenn der Feuchtigkeitsgehalt im Rohmaterial zu hoch ist, Es ist notwendig, den Feuchtigkeitsgehalt im Rohmaterial richtig zu reduzieren. Sie kann reduziert werden, indem man dem Rohmaterial etwas Trockenmaterial hinzufügt, wie trockene Flugasche, Kohlenbande, Schlacke, Abraumhalden anderer Bergwerke und andere Industrieabfallschlacken. Beim Hinzufügen dieser Komponenten zum Rohmaterial, Es ist notwendig, den richtigen Zeitpunkt auszuwählen und die Zugabeposition anzugeben. Es muss an der Zerkleinerungsstelle des Rohmaterials hinzugefügt werden. Auf diese Weise, Die hinzugefügten Komponenten können eine gute Mischung mit den Hauptkomponenten des Rohmaterials bilden, um die Leistung des Rohmaterials gleichmäßig zu machen. Wenn die Zugabezeit zu spät ist, und dann hinzufügen, nachdem das Rohmaterial gebrochen ist, dann ist die Leistung des Rohmaterials nicht einheitlich, da mehrere Materialien nicht vollständig gemischt werden können, Die Formarbeiten können nicht reibungslos durchgeführt werden. Das heißt, die Umformung kann durchgeführt werden, aber auch die Qualität des geformten Grünkörpers ist äußerst instabil. Beim Hinzufügen von Wasser zu Rohstoffen, Es ist auch notwendig, auf den Zeitpunkt der Wasserzugabe zu achten. Beim Brechen und Zerkleinern der Rohstoffe müssen 98 bis 100 % des für die Rohmaterialformung erforderlichen Wassers hinzugefügt werden, damit der Wassergehalt der Rohstoffe den Anforderungen des Formwassers gerecht werden kann. Warten Sie nicht, bis das Rohmaterial in den Extruder gelangt, um Wasser hinzuzufügen, Dies ist zu spät, um sicherzustellen, dass das zugesetzte Wasser gleichmäßig im Rohmaterial verteilt wird, und auch der Wassergehalt an der Oberfläche und im Inneren der Partikel wird stark unterschiedlich sein, was der Konsistenz der Rohstoffleistung nicht förderlich ist, und wird die Leistung des Formteils und des Grünkörpers in gewisser Weise beeinträchtigen.
In Bezug auf Schmierwasser an der Maschinenmündung, Auch auf die Menge des zugegebenen Wassers sollte geachtet werden. Unter der Bedingung, dass eine normale Formgebung gewährleistet ist, Wasser sollte so wenig wie möglich hinzugefügt werden. Allerdings kann das Formen auch mit mehr Wasser erfolgen, Dadurch nimmt die Oberfläche des Grünkörpers zu viel Wasser auf, Dies hat einen gewissen Einfluss auf den Trocknungsprozess des Grünkörpers und die Gleichmäßigkeit der Leistung des Grünkörpers. Bei Verwendung des Schneckenextruders ist es unvermeidlich, dass es im Formkörper zu einer Delaminierung kommt, was allgemein als Spiralstreifung bezeichnet wird. Diese Textur (Schichtung) entsteht durch die ungleichmäßige Extrusion von Schlamm aus dem Maschinenmündungsabschnitt durch das Spiralmesser. Wenn Rohstoffe zu Schlammstreifen geformt werden, Wir hoffen, durch die enge Kombination der Partikel die Dichte des Grünkörpers zu erhöhen, und nicht durch die Wirkung von Schmiermitteln. Nach dem Prinzip der dichtesten Rohstoffpackung, wenn der Anteil jeder Komponente im Groben ist, mittlere und feine Partikel der Rohstoffe werden entsprechend verteilt “groß an beiden Enden und klein in der Mitte”, die Dichte des Grünkörpers ist am größten, das ist, Die Partikel können die dichteste Packung erreichen. Alle Partikel mit einer Partikelgröße können keine gute Formungswirkung erzielen, und wenn die Anteile der einzelnen Komponenten nicht im Gleichgewicht sind, es kann keine gute Umformwirkung erzielen, und es kommt leicht zu einer Delaminierung während des Formens.