horno túnel chino
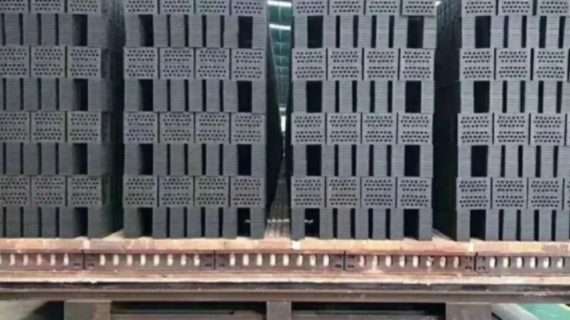
Hay varias situaciones en las que la pila de palanquillas en el camión del horno túnel se derrumba:
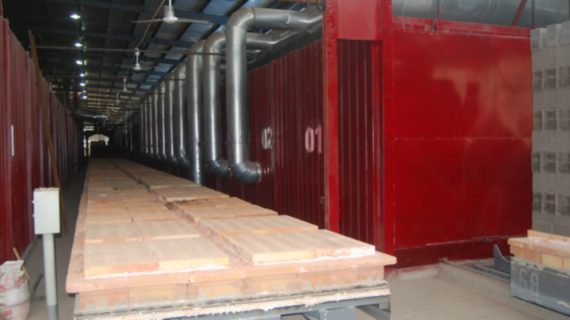
(1) Hay dos razones por las que la vagoneta del horno preempaquetada no colapsó en la zona de precalentamiento.:
Uno de ellos se debe únicamente a un funcionamiento inadecuado., lo que resulta en un apilamiento inestable de palanquillas;
La segunda razón es que la resistencia de la pata de soporte inferior de la pila de palanquillas es demasiado baja para soportar el peso de la pila de palanquillas en sí o que el vehículo de empuje superior es demasiado rápido.. Al encontrarse con una situación así, el cinturón en llamas debe ponerse en cuclillas sobre el fuego de manera oportuna, y la vagoneta del horno colapsada debe ser tratada de manera oportuna. Carros de horno que ya tienen palanquillas colapsadas (como sólo parcialmente colapsado) no debe enviarse a la zona de precalentamiento;
(2) La razón principal del colapso de la zona de precalentamiento es que el contenido de humedad residual del cuerpo del horno es demasiado alto., y la humedad relativa de los gases de combustión en la zona de precalentamiento es relativamente alta. Cuando se encuentra condensación del tocho frío que acaba de entrar al horno., el tocho se vuelve blando y colapsa. Método de corrección: Acortar la longitud de la zona pretropical; Cambiar de una extracción de humos relativamente centralizada a una extracción de humos relativamente dispersa para reducir la humedad en el humo.; Reducir el contenido de agua residual de la palanquilla que ingresa al horno..
Para un horno de túnel de combustión única, cuando la vagoneta del horno, bien codificada, se derrumba después de entrar en algunas plazas de aparcamiento en la sección de secado, La razón también se debe al alto contenido de humedad del cuerpo formado, baja resistencia inicial del cuerpo, baja temperatura corporal, y alta humedad relativa del gas de secado, que causa condensación y ablandamiento del cuerpo. La solución es controlar estrictamente el contenido de humedad del cuerpo verde durante el moldeo., aumentar la temperatura del cuerpo verde, aumentar la temperatura del gas de secado, y reducir la humedad relativa del gas de secado;
(3) Las razones del colapso de la zona de disparo son: observación inexacta del incendio, uso excesivo de compuertas cortahumo, Mezcla de combustión interna alta y desigual., y alta temperatura de tostado, lo que hace que el cuerpo se sobrecaliente, ablandar, y colapsar. Esta situación generalmente ocurre en las partes media e inferior de la pila de palanquillas en la vagoneta del horno.. Solución: Si ocurre tal accidente, la única solución es seguir quemándolo rápidamente. En este punto, el tiempo de entrada se puede acortar, e incluso se puede realizar una entrada continua para acortar temporalmente la zona de tostado; También puede abrir el orificio de alimentación de carbón de la cinta de asado o levantar la puerta de precalentamiento para “prender fuego”. Además, La cantidad razonable de mezcla y la uniformidad del combustible interno deben ajustarse inmediatamente.