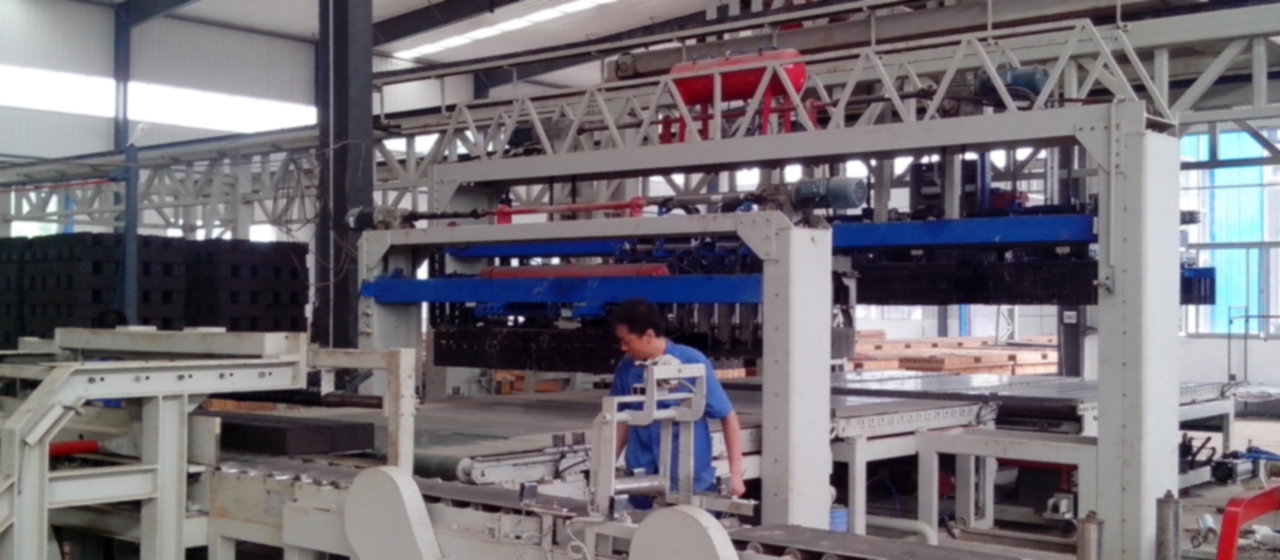
attrezzature per la produzione di mattoni
Analisi delle ragioni dei problemi di qualità dei mattoni grezzi nell'essiccatoio
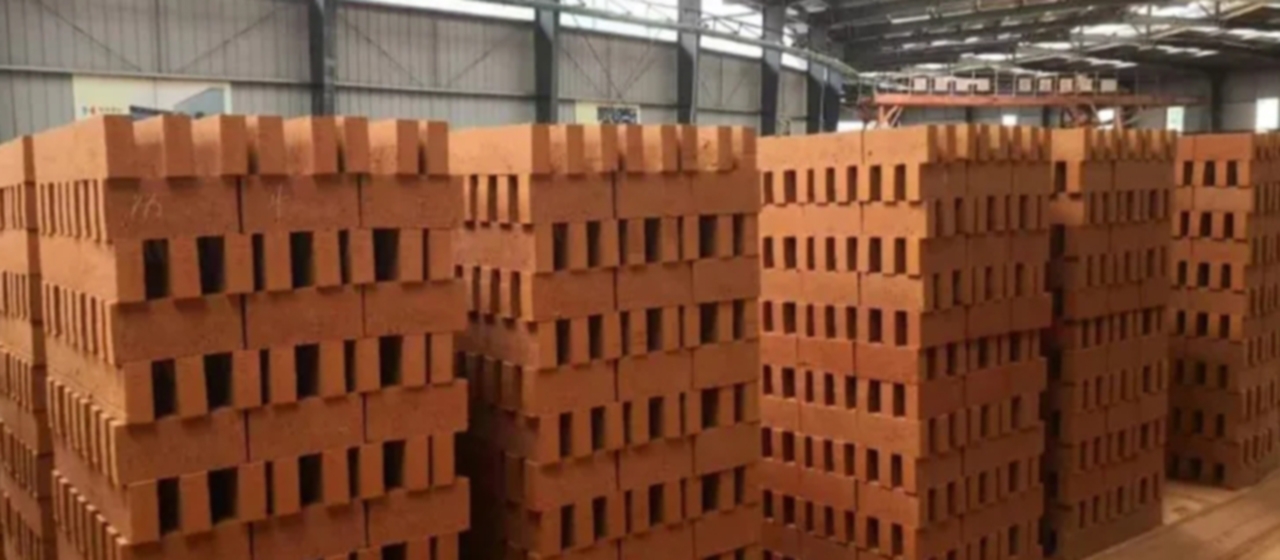
I mattoni che escono dagli essiccatoi artificiali presentano spesso diverse tipologie di fessurazioni, ma non tutti sono causati dall'essiccazione. Per esempio, crepe a spirale, Crepe a forma di S, crepe risanatrici, fessure della bocca a forbice, crepe a forma di mezzaluna, e le crepe sui quattro bordi durante l'estrusione delle strisce di argilla sono tutti risultati meccanici. Le crepe che effettivamente si verificano a causa dell'essiccazione stessa sono per lo più crepe irregolari simili a nastri, così come crepe di deformazione causate dalla velocità di essiccazione irregolare e dal ritiro irregolare di varie parti del corpo del mattone, Questa situazione appartiene al problema della secchezza.
I problemi più comuni che si verificano negli essiccatoi artificiali si verificano soprattutto durante il periodo di transizione tra primavera ed estate e autunno e inverno, e anche il periodo più instabile è durante questo periodo. Ciò spesso porta ad un aumento dei danni ai mattoni, facendoli non asciugarsi e collassare, con conseguente incapacità dell'essiccatoio di funzionare correttamente. Di seguito è riportata un'analisi dei motivi della qualità dei pezzi grezzi di mattoni nell'essiccatoio, al fine di fornire a tutti una conoscenza esaustiva di alcune dinamiche e modalità di attenzione durante il processo di essiccazione nel processo produttivo:
1、 Padroneggia la struttura di un essiccatoio artificiale
L'essiccazione del mattone è solitamente divisa in quattro fasi, cioè il riscaldamento, essiccazione a velocità costante, essiccazione a velocità lenta, ed equilibrio. I compiti di ciascuna fase sono diversi, e le condizioni strutturali di ogni fase sono completamente diverse.
1. Durante la fase di riscaldamento, l'essiccazione dei mattoni progredisce gradualmente dall'infiltrazione superficiale all'infiltrazione interna. In primo luogo, rimuovere l'acqua dalla pelle, riscaldarlo e vaporizzarlo, che viene portato via dall'aria calda secca. Poi, l'acqua all'interno del corpo in mattoni si sposta verso la pelle, vaporizza e viene scaricata. A quest'ora, la temperatura dell'aria calda non dovrebbe essere troppo alta, poiché causerà difficoltà nel trasferimento dell'acqua interna. Se la pelle si asciuga troppo velocemente, causerà il ritiro da essiccazione, e ci sarà ancora molta acqua all'interno del corpo, che lo farà “espandere” e rompere la pelle, con conseguenti crepe. Esistono due modi in cui l'umidità può spostarsi: uno è spostarsi da un luogo umido a uno asciutto, e l'altro è spostarsi da un luogo ad alta temperatura a uno a bassa temperatura. Per mattoni appena entrati nell'essiccatoio artificiale, la temperatura e l'umidità all'interno e all'esterno sono le stesse. Se la temperatura ambiente è troppo alta, la superficie si disidraterà, e l'umidità interna si sposterà verso lo strato superficiale. Tuttavia, se la temperatura superficiale è superiore alla temperatura interna, l'umidità si spingerà verso l'interno, rallentando così la velocità dell'umidità che si sposta verso lo strato superficiale. Perciò, speriamo che questa fase non faccia altro che riscaldarsi e disidratarsi meno. Quando la temperatura all'interno e all'esterno del mattone sale a quella successiva “essiccazione a velocità costante” palcoscenico, l'acqua interna può spostarsi rapidamente in superficie senza ostruzioni, reintegrare l'acqua rimossa dalla superficie, in modo che l'interno e l'esterno del mattone possano essere disidratati e restringersi in modo sincrono, e prevenire il verificarsi di crepe da essiccazione.
2. Durante la fase di asciugatura a velocità costante, l'acqua libera viene scaricata principalmente dai mattoni. Quando la temperatura complessiva del mattone raggiunge una temperatura vicina a quella dell'aria circostante, il mattone entra nella fase di essiccazione a velocità costante. A quest'ora, il tasso di disidratazione sulla superficie del mattone è uguale alla velocità con cui l'acqua interna si sposta in superficie, ottenere una disidratazione sincrona, essiccazione, e contrazione senza fessurazioni all'interno e all'esterno del mattone. In questa fase, tutto il calore ottenuto dal mattone viene utilizzato per l'evaporazione dell'acqua, e la temperatura del mattone non sale più. Perciò, il mattone si disidrata e non si riscalda durante la costante fase di asciugatura. Questo è anche un periodo pericoloso per l'essiccazione dei mattoni. Durante questa fase, l'acqua libera viene eliminata dai mattoni, e anche i mattoni sono in fase di rapido ritiro. I mattoni sono stati rimossi 5% dell'acqua che avrebbero dovuto rimuovere, e allo stesso tempo, i mattoni si sono inoltre ridotti della metà del loro ritiro totale da essiccazione. La chiave di questa fase è integrare tempestivamente e adeguatamente il calore perso a causa dell'evaporazione dell'acqua, senza causare cambiamenti improvvisi nel flusso d'aria e nell'umidità dei mattoni. Altrimenti, le crepe saranno inevitabili. Durante questo periodo, è necessario regolare ragionevolmente l'apertura di ciascuna porta di alimentazione del calore e le dimensioni della porta di scarico dell'umidità per ottenere un equilibrio tra ingresso e uscita.
3. Nella fase di asciugatura con decelerazione, lo scopo principale del mattone è quello di rimuovere l'acqua adsorbita strettamente avvolta attorno alle particelle di fango. A causa della stretta combinazione di acqua assorbita e particelle di fango, la disidratazione è più difficile e richiede più calore, con conseguente diminuzione significativa della velocità di asciugatura. Tuttavia, dovuto al fatto che il ritiro da essiccamento in questo momento si è sostanzialmente arrestato, la possibilità di essiccazione delle crepe è ridotta. È possibile riscaldarsi coraggiosamente e accelerare l'asciugatura.
4. Fase di asciugatura bilanciata. Una volta che l'umidità residua nell'adobe raggiunge l'equilibrio con l'umidità nell'aria circostante, l'umidità nell'adobe non verrà più rimossa e l'asciugatura terminerà.
2、 La differenza tra pressione positiva e scarico della marea a pressione negativa
L'essiccatoio artificiale con pressione positiva e scarico dell'umidità dovrebbe controllare e controllare regolarmente due punti chiave 80%. In primo luogo, l'umidità relativa del gas scaricato all'ingresso del forno dovrebbe essere maggiore di 80%, preferibilmente 95%, al fine di ottenere il massimo valore d'uso. Altrimenti, il più vicino 2-3 Le porte di scarico dell'umidità all'estremità di ingresso devono essere temporaneamente parzialmente bloccate per consentire al corpo umido di spostarsi verso l'estremità di ingresso. A quest'ora, dovrebbe essere controllato ogni 2 ore o giù di lì. Una volta raggiunta l'umidità relativa dei gas scaricati all'ingresso del forno 95%, dovrebbe essere leggermente scoperto per coprire la porta di scarico dell'umidità posteriore, e occorre prestare attenzione alla regolazione del cancello. Evitare che l'umidità relativa continui a salire, facendo sì che i mattoni dell'essiccatoio diventino umidi e collassino. Il secondo è che l'umidità relativa del gas scaricato nella sezione centrale dell'essiccatoio dovrebbe essere inferiore a 80-85%. Altrimenti, questi gas con maggiore umidità continueranno ad avanzare, l'umidità continuerà ad aumentare, e la temperatura continuerà a diminuire. Quando raggiungono la fase di asciugatura e riscaldamento, la loro umidità relativa raggiungerà 100%. Quando si incontrano mattoni freddi che entrano nella stanza di essiccazione, inevitabilmente farà sì che i mattoni assorbano umidità, condensare, e nei casi più gravi, crollo. Una volta accertato che l'umidità relativa del gas scaricato in questa fase è maggiore di 80%. L'uscita dell'umidità di questa sezione deve essere immediatamente rimossa, e il flusso d'aria ad alta temperatura dovrebbe essere rilasciato e rilevato in qualsiasi momento. Una volta che l'umidità relativa del gas scaricato scende al di sotto 80%, chiudere immediatamente la porta di scarico dell'umidità aperta per evitare sprechi di calore e ridurre l'efficienza di asciugatura. Per asciugatura manuale con scarico dell'umidità a pressione negativa, il punto di pressione zero deve essere rigorosamente controllato per evitare derive.
3、 Padroneggia i parametri tecnici appropriati per l'aria calda negli essiccatoi artificiali
Quando il mattone grezzo entra nel processo di essiccazione, la temperatura dell'aria calda deve essere regolata in base alle diverse esigenze delle varie materie prime. La temperatura per i mattoni forati in argilla e i mattoni sinterizzati con ceneri volanti è 60-80 ℃. Per mattoni pieni di scisto, ganga di carbone e altre materie prime con un coefficiente di sensibilità all'essiccazione di 1-2, è 100-120 ℃. Per mattoni forati, è 80-100 ℃. Per mattoni di scisto e mattoni di ganga di carbone con un coefficiente di sensibilità all'essiccazione inferiore a 1, può essere adattato a 120-125 ℃. La temperatura dei gas di scarico è 35-45 ℃, l'umidità relativa dei gas di scarico è 90-95%, e la portata d'aria nella stanza di essiccazione è di 1,5 m/s-4,5 m/s, La temperatura di riscaldamento del fango è 45-60 ℃ (riferito all'agitazione con acqua calda o vapore). Va notato che la temperatura dei mattoni che entrano nell'essiccatoio artificiale deve essere superiore alla temperatura di umidità del gas scaricato dall'ingresso del forno per evitare riacquisti di umidità e compromettere la qualità dei mattoni. Le diverse sensibilità all'essiccazione delle materie prime sono diverse tra loro, ma per una certa materia prima, il suo coefficiente di sensibilità all'essiccazione non cambia molto ed è direttamente proporzionale al suo indice di plasticità. Le materie prime con un elevato indice di plasticità hanno spesso un elevato coefficiente di sensibilità all'essiccazione, e più difficile è l'asciugatura, maggiore è il rischio di essiccazione delle crepe. La pratica ha dimostrato che per i mattoni con un coefficiente di sensibilità all'essiccazione inferiore a 1, il tempo di asciugatura è solo 12-20 ore. Quando il coefficiente di sensibilità all'asciugatura è 1-1.5, prende 20-26 ore. Quando il coefficiente è 1.5-2, prende 26-32 ore. Una volta che il coefficiente di sensibilità della materia prima è maggiore di 2, prende 32-48 ore, o più tempo per asciugare. Ogni kg di acqua evaporata richiede circa 1300 kcal, che equivale al calore totale di 0,186 kg di carbone standard. Abbiamo ancora bisogno di una certa quantità d'aria. Ogni kg di vapore acqueo richiede 33 m3 di aria calda ad una temperatura di 30 ℃ da portare via. Il contenuto di umidità dell'adobe aumenta durante lo stampaggio, rendendolo facile da formare, ma in futuro il processo di essiccazione diventerà sempre più difficile. Quindi deve essere considerato in modo globale, altrimenti i guadagni non valgono le perdite. Non solo quello, maggiore è il contenuto di umidità nella formatura del mattone, maggiore sarà il ritiro da essiccamento, e maggiore è il rischio di essiccazione delle crepe. Inoltre, maggiore è il contenuto di umidità nella formatura, minore è la resistenza del mattone, e maggiore sarà la perdita durante la posa in forno. Il tempo ha dimostrato che il contenuto di umidità nella formazione del mattone è basso 2 punti percentuali in meno per le materie prime, e 4-6 punti percentuali in meno per i materiali fertili, e la forza del mattone raddoppierà.
Perciò, nelle condizioni di capacità consentita delle attrezzature per la produzione di mattoni, è utile e innocuo ridurre al minimo l'umidità e aumentare il più possibile la resistenza del corpo in mattoni. Un progresso ragionevole e uniforme può consentire a ciascuna fase di essiccazione di svolgere il ruolo di efficienza termica, cioè il riscaldamento, velocità costante, decelerazione, ed equilibrio. Ciascuno ha la propria posizione relativamente fissa, formando una curva di temperatura ragionevole, curva di disidratazione, e curva di pressione, in modo che la billetta bagnata entri nell'essiccatoio e attraversi ogni fase in un certo tempo, completando senza problemi l'intero processo di asciugatura.