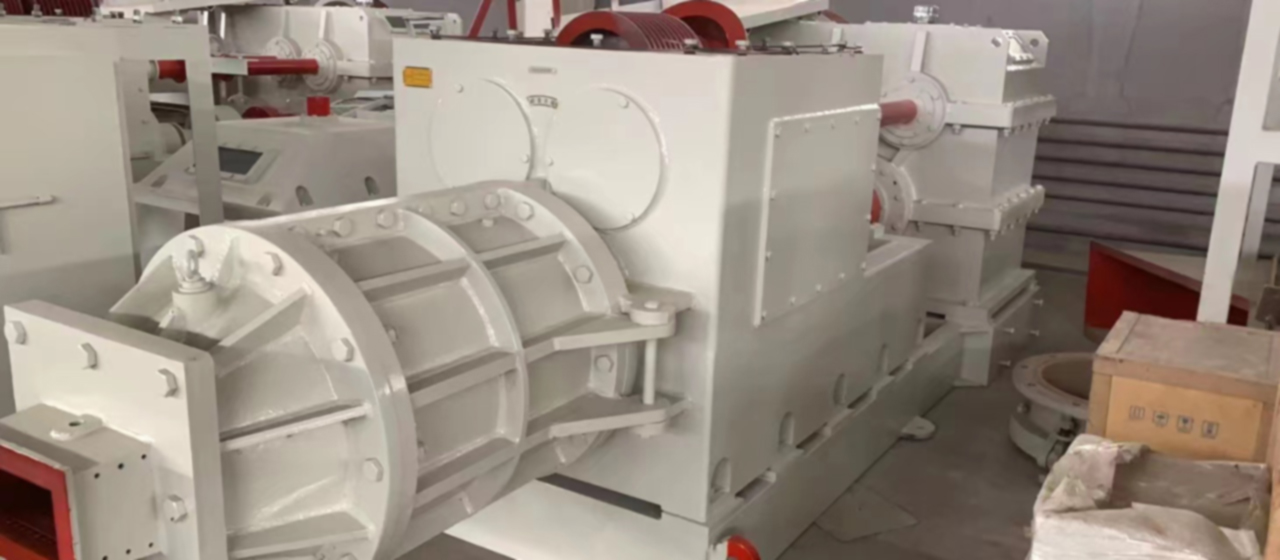
れんが押出機
JKY50/50-40 二段脱気押出機は、国壁改革政策に従って当社が開発した新型環境保護ハードモデル脱気押出装置です。, 市場需要と国家建材業界規格 JC343.1-3 の技術要件 (脱気レンガ押出機) 長年にわたる実務経験と組み合わせることで、. 機械装置は軸受の押出圧力が大きいという特徴があります。, 強力な耐荷重, 高品質の未焼成レンガストリップと幅広い原料使用範囲, 等. 粘土などの主原料に適した設備です, 頁岩と石炭脈石. 各種脱気固体レンガとベアリング & 非耐力中空レンガは押出機で作ることができます. T字型二段脱気構造を採用し、操作が簡単です。, 安全性, 信頼性と作業の均一性, 等. 機械には 2 つの撹拌部分が含まれています & 上段で押出成形、下段でホストマシン押出成形.
- 性能と技術的パラメータ:
2. パフォーマンスと技術的パラメータ:
| モデル モデル | JKY55/55-40 JKY55/55-40 | 述べる 備考 |
| 生産能力(ブロック/時間) 生産能力 (個/時) | 12000~17000 (標準レンガ) 12,000~17,000個 (標準レンガ) | |
| 押出圧力(MPa) 押出圧力 (MPa) | ≥4.0 ≥4.0 | |
| パワー(KW)を搭載 必要な電力 (KW) | 優れた:YY315s-6/75kw 上段: YY315s-6/75kw | |
| 下位:Y355m-6/200kw 下段: Y355m-6/200kw | ||
| 真空圧 真空圧 | ≧-0.092 ≧-0.092 | |
| スピンドル速度 (回転/分) 主軸速度 (rpm) | 優れた:38 上段: 38rpm | |
| 下位:25 下段: 25rpm | ||
| 成形水分量(湿潤基準%) 水分量を整える (ウェットベース %) | 16 〜 20 16 〜 20 | |
| 原料の可塑性指数 原材料の可塑性指数 | 7 〜 15 7 〜 15 | |
| 減速機を搭載 必要な減速機 | 優れた:ZLY600D i=10.89 上段: ZLY600D i=10.89 | |
| 下位:ZLY960B i=15.95 下段: ZLY960B i=15.95 | ||
| 三角ベルトを装備 必要な V ベルト | 優れた:7— SPB-4700 上段: 7-SPB-4700 | |
| 下位:9 — SPC-5500 ローステージ: 9-SPC-5500 | ||
| 真空ポンプ(水封式)搭載 必要な真空ポンプ (水循環式) | 2SK〜 6 ~2SK-12 2SK〜 6 ~2SK-12 | |
| モーター搭載:Y15~22KW 必要な電動機: Y15~22KW | ||
| 全体寸法 mm 長さ×幅×高さ 全体寸法 mm 縦×横×高さ | 5350×5550×2510 5,350×5,550×2,510 | |
| 上記の関連パラメータは、原材料やレンガの種類によって異なります。。 上記の関連パラメータは、原材料またはレンガの種類が異なるため変更される場合があります。. | ||
- 装置の主な構造:
3. 装置の主要構造:
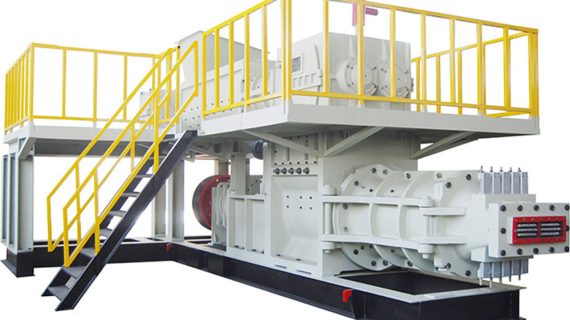
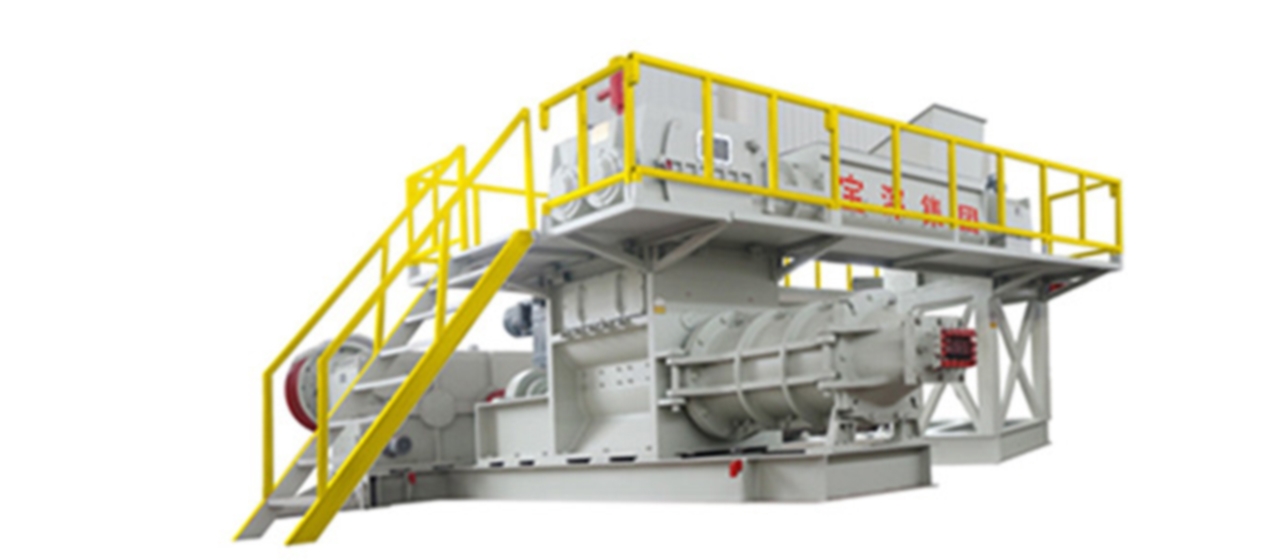
本機は「D」タイプのオールスチール製2段真空構造です。,操作が簡単、安全で信頼できる、スムーズに実行。機械全体は、上部レベルの混合と下部レベルのホスト押出の 2 つの部分に分かれています (添付の写真 3 を参照)。。
機械は “T” 扱いやすさを追求したオールスチール製二段脱気構造, 安全性, 動作の信頼性と均一性. 機械全体には、上段の撹拌と下段のホストマシンの押出の2つの部分が含まれています (添付の図を参照してください 3).
(1). 高度なミキシングセクション:
(1). 上段撹拌部:
上段混合部は真空シリンダーA1で構成、マッドカバーA2、ミキシングリーマA3、 撹拌歯A4 、撹拌軸A5、ミキシングボックスA6、ギアボックス A7 用 、リダクションボックスA8、 空気圧クラッチ A9 、ドレンバルブA10と真空ポンプA11で構成。
上段撹拌部は真空シリンダーA1で構成されています, リュートカバーA2, 撹拌リーマーA3, 撹拌歯A4, ミキサーシャフトA5, 撹拌槽A6, カウンターギヤボックスA7, リダクションボックスA8, 空気圧クラッチ A9, ドレンバルブA10と真空ポンプA11.
モーターからの動力は空圧クラッチA9を介してリダクションボックスA8、カウンターギヤボックスA7に伝達されます。,一連のギア伝達を介して、2 つの撹拌シャフト A5、逆回転,混合ボックスA6内の泥土材料は、混合シャフトに取り付けられた混合歯A4を通過します。、搬送リーマA3は真空シリンダA1に送られて真空引きされ、機体下部に進入します。。
動力は電気モーターにより空気圧クラッチ A9 を介してリダクションボックス A8 とカウンターギヤボックス A7 に伝達されます。. カウンターギア群の伝達を介して, 2 本のミキサーシャフト A5 が逆方向に回転します. 撹拌タンク A6 内のパグは、ミキサーシャフト A5 に取り付けられた撹拌リーマー A3 と撹拌歯 A4 を介して真空シリンダー A1 に送られます。. 真空引き後, パグは下段の本体に搬送されます.