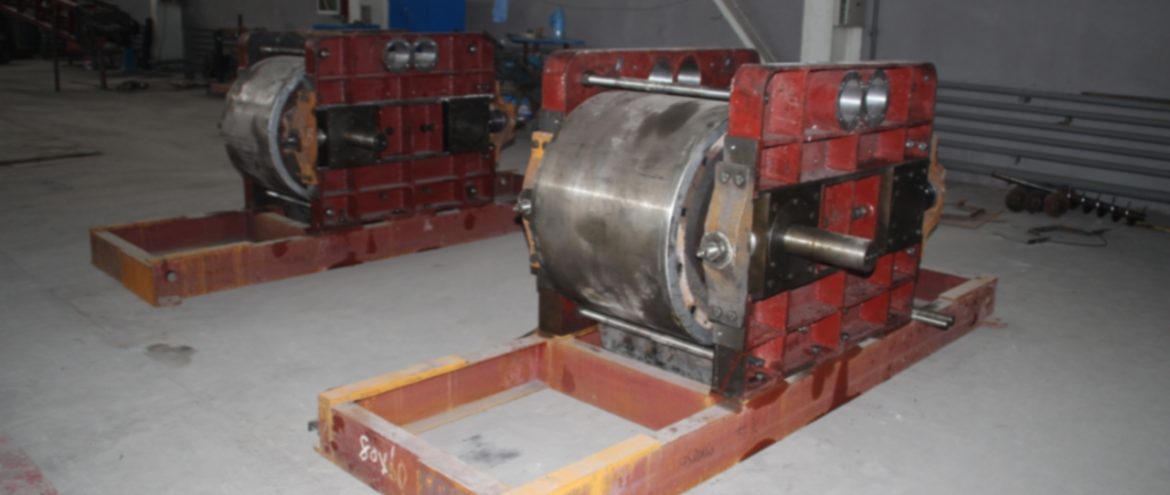
レンガの工場でのレンガ造り
レンガ工場でのレンガ作りはマントウを蒸すのとよく似ています. 原材料を砕くことは、小麦を粉々に挽くことと同じです. 原料と水を混ぜることは小麦粉を混ぜることです; 泥が熟成のために熟成倉庫に入ると, 混合粉をたらいの中で発酵させるのと同じです; 成型とは泥を好きな形に加工することです, 発酵させた生地をこねて作る饅頭と同じものです。, マントウは蒸気で蒸すことを除いて, レンガが高温で調理されている間.

一般的な成形プロセス: 材料取り出し用マルチバケットマシン → → ベルトコンベア → → ボックスフィーダ → → 二次撹拌 → → レンガマシン (混合し直す) → → 裁断機 → → 裁断機 → → グルーピングマシン → → コーディングマシン → キルンカー
特殊成形加工: 素材取り出し用マルチバケットマシン → → ベルトコンベア → → ボックスフィーダー → → 湿式ホイールミル (またはローラークラッシャー) → → 二次撹拌 → → 煉瓦製造機 (混合し直す) → → 裁断機 → 裁断機 → → グルーピングマシン → コードマシン → キルンカー
管理を容易にするために, 熟成倉庫は通常、成形工場の管理下に置かれます。. ボックスフィーダーの機能は、材料の流れの変動を防ぎ、均一に供給することです。. 不均一な材料の流れは、レンガ製造機の生産量に影響を与えるだけではありません, しかしレンガビレットの品質にも影響します, 上部混合プールが押出セクションに隣接しているため, レンガ製造機の押出チャンバーに接続されています. レンガビレットの緻密性を確保するために, このチャンバーから空気が抽出されます, それは真空ポンプと呼ばれます. 上部混合押出部の泥土材料の密度が高くなるほど、シリンダー本体で絞り出されます。, 真空ポンプ効果が優れているほど, そして真空度が高くなるほど. 現時点では, レンガブランクの密度が高くなるほど. しかし、物質の流れが少ない場合は、, 上部の混合および押出セクションの泥とシリンダー本体の間のシールが不十分です, 真空度が低い, レンガブランクの緻密性も劣ります.
二次撹拌の役割は、再撹拌の中間段階で泥水の含水率を調整することです。, 水を加えて泥を形成された水分含有量に到達させるか、それに近づけることによって. 二次撹拌は2種類あります. 従来の二次撹拌は二軸ミキサーです, 撹拌の役割のみを果たし、軟質および半硬質プラスチックの押出に適しています。; 単軸ミキサーには押出セクションが装備されています, 混練を強化し、泥の水分含有量を均一にすることを目的としています。, 硬質プラスチックの押出成形に適しています。.
成形方法の分類について, 国際規格では押出圧力に応じて分類されています:
1. 実際の成形作業圧力は、 0.4-1.8 MPa (西ヨーロッパで圧力バーを示すために一般的に使用されます, 1 バール=1.02kg/cm2), 軟質プラスチック成形用です;
2. 実際の成形時の使用圧力は1.8~2.5MPaです。, 半硬質塑性加工とみなされる;
3. 実際の成形作業圧力は2.5MPa以上です, 硬質プラスチック成形品では最高8.0MPaに達します。.
一部の国では、形成された水分含有量に応じて分けることに慣れています.
アメリカにおける分類方法は2種類に分かれる: 硬質プラスチックと軟質プラスチック. ① 硬質プラスチック押出成形品: 成形時の水分は 12-20% (ウェットベース), 形成されたレンガは十分な強度を持っています, まで積み重ねることができます 2 変形のない高さ数メートル, スタッキングと焼成を一度で実現できます; ② 軟質プラスチック押出成形品: 成形されたレンガの含水率は、 20-30% (ウェットベース), 形成されたレンガの強度が低い, なので2回しか発射できない;
ドイツの分類方法: ① 軟質プラスチック押出成形品: 成形水分量は 19-27% (ドライベース), 実際の成形圧力は 0.4-1.8 MPa, レンガ貫入試験機の強度は 2 kg/cm2; ②半硬質プラスチック押出成形品: 成形時の水分は 15-25% (ドライベース), 実際の成形作業圧力は 1.8-2.5 MPa, レンガ貫通試験機の強度は2〜3kg/cm2です。; ③硬質プラスチック押出成形品: 成形時の水分は、 12-16% (ドライベース), 一般的に使用される実際の成形圧力は2.5〜4.5MPaです。. レンガ貫入試験機の強度は ≥ 3kg/cm2.
いわゆる湿式基準と乾式基準は、同じ原料の水分含有量の 2 つの異なる表現を指します。. 原料の質量をM、自由水分量をM1とすると、, M に対する M1 の割合は湿潤ベースの水分含有量です, M1 と M-M1 の比率のパーセンテージが乾燥ベースの水分含有量です。.
現在、我が国には統一された分類基準がありません。. 実際には, 成形方法を圧力で分けるのは比較的正確です, ただし、成形時の水分で分けるのが必ずしも正確ではない場合もあります。. 例えば, 黄河下流の山東省の黄河シルトの自然水分含有量は、 20%. どんなに成形圧力が高くても, 含水率は成形圧力によって変化しません, このタイプの材料は、柔らかいプラスチック製のレンガ機械を使用して絞り出すことはできません。.
ウェットローラーの役割は2つあります。: まず最初に, 泥の臨界粒子サイズを小さくする; 第二に, 捏ね効果を高めるために, 水を均一にする, さらなるミキシングの役割も果たしながら.
ローラー粉砕の機能はホイールミーリングと同じです, ただし、その効果はホイールフライスほど良くありません。.
ホイールフライスの機能, ローラー粉砕, および二次撹拌はすべて泥を形成しやすくすることを目的としています。. しかし, 成形工程に加工設備を追加することは、原材料を事前に加工することには及ばない. まず最初に, 原料を粉砕した後, これらは乾燥した材料に属し、一次撹拌プロセスに入る前の取り扱いが簡単です。. 第二に, 原料工程で原料が加工された後, 熟成倉庫に入り、熟成処理が行われます。, 素材により多くのメリットをもたらします.
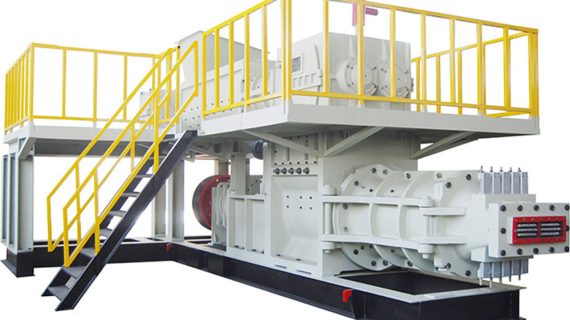
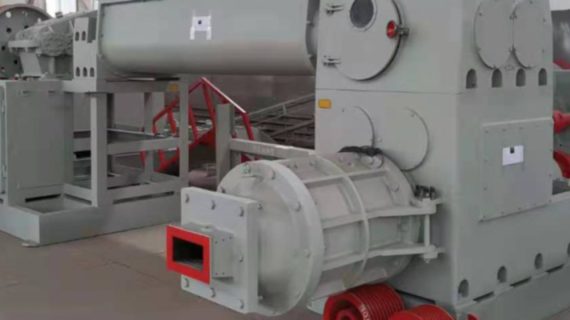
ブリックマシンは成形の中核となる装置です, レンガ工場の製品の品質を大きく左右します. 現在のところ, 国内建設市場におけるレンガの品質要件が低いため, 私たちの業界では製品の品質に対する要求がそれほど高くありません, そして製品グレードも低い. 製品の大部分は今でも主に固体レンガで生産されています, 普通の多孔質レンガ, そして中空ブロック, そのため、ブリックマシンの要件は高くありません. しかし, すべてのブリックマシンが要件を満たせるわけではありません. 我が国のレンガ機械生産企業の真の発展は、前世紀末の外国設備の導入から始まりました。. 現在, 以上あります 100 中国のレンガ機械メーカー, そしてその発達は非常に不均一です. 海外設備を初めて導入したメーカーが主役, 外国の技術を直接消化しているから, したがって、品質は依然として保証されています. 多くの中小規模の機器メーカーには専門の研究開発人材が不足しています, 品質管理が厳しくない, 機器の品質やアフターサービスが満足できない結果となる.
いくつかの先進的なドイツ企業の経験によると, それぞれの種類の原材料は、レンガ製造機の特性に応じて設計する必要があります. 生産前, 原材料に対して複数の実験とテストが行われます, 押出パラメータはコンピュータシミュレーションシステムを通じてシミュレートされます。. それから, 押出機のコア部分はこれらのパラメータに基づいて設計されます. この方法で製造された押出機の成功率は基本的には 100%, 省エネ効果も最高です. 現在のところ, 私たちの国はこの要件を満たすことができません. 頻繁, 一連のレンガ機械が国中を移動します, 石炭脈石かどうか, 頁岩, または尾鉱, セット商品を使って. 原材料に適応するのはレンガ製造機ではありません, しかし、原材料はレンガ製造機に適応する必要があります, だから問題は避けられない. もちろん, これは過渡期または発展期でもあります. 製品の品質向上に伴い, ブリックマシンの品質も向上し、適応性が強化されます。.
中国でもコーディングマシンが普及し始めている, レンガとタイル業界の労働力を解放するための主要な設備です, 今後の開発動向も.
機械化されたコーディングは労働問題を解決するだけではありません, 生産性と製品品質の向上にも大きなメリットがあります. 人工パレタイジングはコストがかかるだけではありません, しかし、均一性と均一性を達成することも困難になります, 炉の前後で一貫性を維持することが困難になる, 通気抵抗が高く、製品の品質が不安定になる. 機械的なコードブランクをきれいに均一にすることができます。, 前も後ろも一貫している, 通気抵抗が低い, これにより、生産速度が向上し、製品の品質管理が容易になります。.
- パフォーマンスと技術的パラメータ:
| モデル モデル | JKY55/55-40 JKY55/55-40 | 述べる 備考 |
| 生産能力(ブロック/時間) 生産能力 (個/時) | 12000~17000 (標準レンガ) 12,000~17,000個 (標準レンガ) | |
| 押出圧力(MPa) 押出圧力 (MPa) | ≥4.0 ≥4.0 | |
| パワー(KW)を搭載 必要な電力 (KW) | 優れた:YY315s-6/75kw 上段: YY315s-6/75kw | |
| 下位:Y355m-6/200kw 下段: Y355m-6/200kw | ||
| 真空圧 真空圧 | ≧-0.092 ≧-0.092 | |
| スピンドル速度 (回転/分) 主軸速度 (rpm) | 優れた:38 上段: 38rpm | |
| 下位:25 下段: 25rpm | ||
| 成形水分量(湿潤基準%) 水分量を整える (ウェットベース %) | 16 〜 20 16 〜 20 | |
| 原料の可塑性指数 原材料の可塑性指数 | 7 〜 15 7 〜 15 | |
| 減速機を搭載 必要な減速機 | 優れた:ZLY600D i=10.89 上段: ZLY600D i=10.89 | |
| 下位:ZLY960B i=15.95 下段: ZLY960B i=15.95 | ||
| 三角ベルトを装備 必要な V ベルト | 優れた:7— SPB-4700 上段: 7-SPB-4700 | |
| 下位:9 — SPC-5500 ローステージ: 9-SPC-5500 | ||
| 真空ポンプ(水封式)搭載 必要な真空ポンプ (水循環式) | 2SK〜 6 ~2SK-12 2SK〜 6 ~2SK-12 | |
| モーター搭載:Y15~22KW 必要な電動機: Y15~22KW | ||
| 全体寸法 mm 長さ×幅×高さ 全体寸法 mm 縦×横×高さ | 5350×5550×2510 5,350×5,550×2,510 | |
| 上記の関連パラメータは、原材料やレンガの種類によって異なります。。 上記の関連パラメータは、原材料またはレンガの種類が異なるため変更される場合があります。. | ||