中国から新しいトンネル粘土レンガ窯を作る方法?
中国から新しいトンネル粘土レンガ窯を作る方法
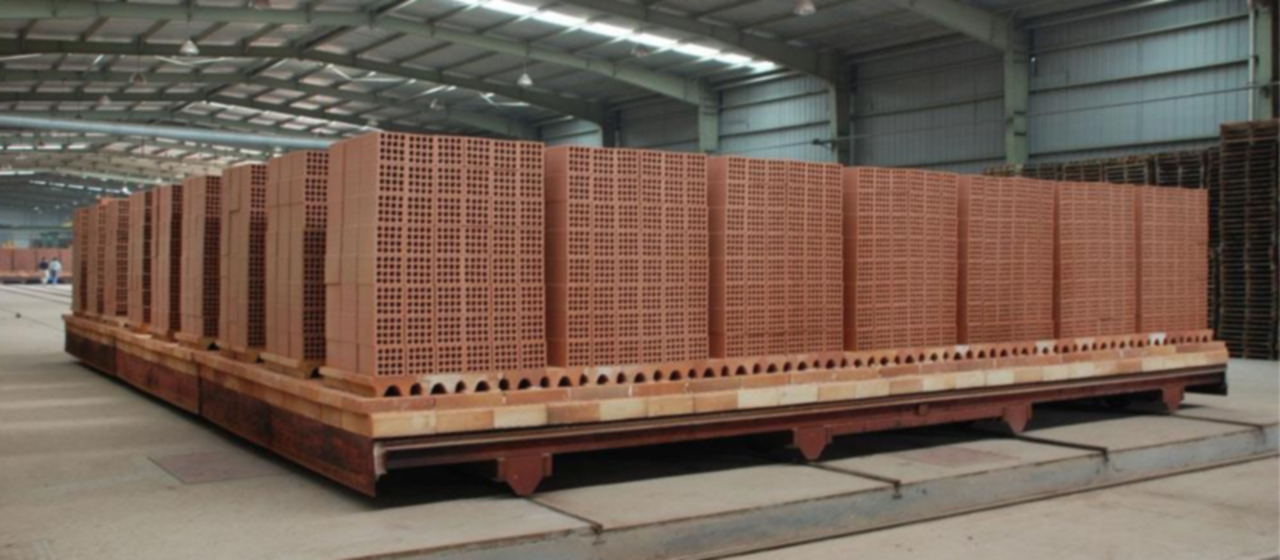

標準の窯の長さパラメータは100m〜160mです, 近年の中国のレンガとタイルのトンネル窯の統計に基づいています。
交流トンネル窯を組み立てる際、全長寸法と窯出後の製品温度が100m以上になるように決めます。. 窯の長さが短すぎる場合, 窯出し後の窯車や焼成品の温度が高い, 大幅な熱損失が発生し、乾燥熱の供給に影響を与える, それは省エネや二酸化炭素削減に貢献しない. 100m未満のトンネル窯でも合格品を生産できるところもありますが, エネルギー消費指標は間違いなく影響を受けるでしょう, それは否定できない事実です. 160m以上, よりエネルギー効率が良いかもしれない, ただし、ファンの風量と給排気システムの圧力を増やす必要があります。, 窯の値段も上がるし, その結果、それに応じて工場面積と工場面積が増加します. レンガを上手に燃やすことを前提に, 省エネやコストなどを考慮して, 国内外の窯の実際の長さを合わせて, 個人的にはそのほうが合理的だと思う. 規格によると, 原料や焙煎方式によって窯の長さをどう決めるか. 一般的に言えば, 頁岩レンガは l を持つことができます価値観, 石炭脈石レンガは高い価値を持つ可能性があります, 粘土レンガはその間にあります. 内燃レンガおよび超内燃レンガの高い値, 外部燃焼または外部燃焼の低い値. 他にも影響を与える要因がある, ここでは詳しく説明しません.
標準的な淮窯の窯扉の数のパラメーターについては議論がありました。, ≧ 3. 現在のところ, 中国の既存のトンネルキルメーカーの多くは、ほとんどがシングルドアまたはダブルドアを備えています。. 正式な設計機関が設計した組立式トンネル窯は基本的に扉が3つあります。. ドアが3枚あることのメリットは、: 窯は焙煎時や車に入るときの焼成曲線の制御が簡単です。, 露出が少ない, エネルギー消費を削減する, 窯内の酸素含有量を減らします, 大気汚染物質の排出基準を満たすのに役立つ. トンネルキルンには入口と出口の端に1つのドアまたは1つのドアが装備されています. 入口と出口のキルン車がキルンドアを開けた後, 窯扉の昇降時に大量の冷気が窯内に侵入します。. これは通常の焼成温度に影響を与えるだけではありません, しかし同時に酸素含有量の瞬間的な増加も引き起こします, 大気汚染物質の排出量は短期間に急速に増加します。, 排出基準に影響を与える.
トンネルキルンを組み立てるための新しい標準的な淮中生産能力は、キルン幅パラメータに基づいています, 1日あたり4つの生産能力に相当. 窯幅4.6mの場合, 5.5メートル, 6.9メートル, 9.2m以上, 一日の生産量は300トン以上でなければなりません, 400t, 500t, そして600t, それぞれ. レンガ製品の外観寸法は地域によって大きく異なるため, に相当する標準レンガの数 10000 ピースが提供されていない, これは、生産量を計算する通常の国際慣行と一致しています。. 指定された焼成温度は ≤ 1200 ℃, これはレンガやタイルの実際の焼成と一致しています. それらのほとんどは二次温度を下回っています, そしてさらに低い. 包括的なエネルギー消費パラメータは、国家規格 GB30526-2019 焼結壁材料および発泡ガラスユニット製品のエネルギー消費割当ての規定に準拠するものとします。.
3.2 規格における技術要件の解釈
3.2.1 基本的な要件: 基本的な要件には主に次の点を理解することが含まれます: ① 工場での加工および製造時の公差寸法精度は、関連する国家規格の規定に準拠する必要があります。; ② 設計図面および製造・設置技術文書は標準規格に適合する必要があります。. ③ファンは省エネファンを選定してください。, と 10% 空気量と圧力を確保するための予備. リザーブが大きすぎる場合, 無負荷となり、ファンの利用効率に影響を与えます。. 低すぎる場合, 調整スペースに影響します. ④ 工場で製造された組み立てられたトンネルキルンに亀裂がないこと。, 空気漏れ, 崩壊およびその他の欠陥. 現場での設置時, 各モジュールセクション (各モジュールセクションは6mから9mの間です) 熱膨張を防ぐための変形装置を備えていなければなりません, また、機械的および電気的安全設計は、国家規格 GB/T29058 壁材産業機械の安全技術要件および GB19517 電気機器の安全に関する国家技術規定に従って実行されるものとします。; ⑤ 組み立てられたトンネルキルンの熱風および燃焼システムのパイプライン設計は、2 つの国家規格 GB50264 の規定に準拠する必要があります。 “産業機器の設計およびパイプラインの断熱工学に関する規範” およびGB50251 “ガス輸送パイプライン工学の設計規範”; ⑥ 組立トンネル窯で稼働する際のキルンカーとキルンカーのシール設定が適切であるかどうかは、生産ラインの正常な生産の主要なリンクの1つです. 一重または二重のシールが必要とは言われませんが、, 可能な限り二重シールを使用することをお勧めします, サンドシール溝内の砂の粒子サイズと厚さのデータを提供します, とキルンカーのサンドシールプレートの挿入深さ, 窯車の上下温度の干渉が組立トンネル窯の正常な製品焼成に影響を与えないようにするため.
3.2.2 機械全体の性能要件: 組み立てられたトンネルキルンの省エネ効果を確実にするために, 設計されたキルンの熱平衡と熱効率は、次の要件を満たす必要があります。 3.4 国家規格 GB/T50528-2018 焼結レンガおよびタイル工場の省エネ設計基準に準拠, それはそれらの1つです. 2 つ目は、キルン壁の外部温度と周囲温度の差が 20 ℃未満である必要があることです。 15 ℃; 窯頂部の表面温度と周囲温度との差は 20℃未満である必要があります。 20 ℃; パイプラインの外面の温度は次の温度を超えてはなりません。 50 ℃. 断熱材の断熱性能を確保しながら熱損失を最小限に抑える. 第三に, 組立トンネル窯の稼働後の最初の大規模修繕期間は少なくとも 5 年, また、キルン壁モジュールとキルントップモジュールの下面との間の内壁の寸法の偏差が 5mm 未満であるという要件が提案されています。. 窯全長の誤差は±30mm.
3.2.3 主要コンポーネントの要件: この規格では、組み立てられたトンネルキルンの主要コンポーネントを 5 つの側面から列挙し、対応する技術要件を提案しています。: 材料性能は国家規格 GB/T700-2006 の Q235A の規定を下回ってはなりません。 “炭素構造用鋼”; 主要溶接部の品質は、国家建材産業規格 JC / T532-2007 汎用技術「建材機械の鋼溶接条件」の要件を満たしていること。. 溶接面の品質は、表のグレードIIIの要件を満たす必要があります。 2 標準の, 寸法限界公差は表のグレードB以上でなければなりません。 3 標準の; 溶接後, 変形を修正する必要があります, 平坦度が1メートルあたり1mm以下, 対角線の長さの偏差は5mm以内, 側面と上面間の直角度は1メートルあたり1.5mm以下; 単一の対角線の長さ寸法の偏差は 5mm を超えてはなりません, 平面度は1メートルあたり1.5mm未満でなければなりません, 全長10mm以内 耐熱吊り下げパーツ: トンネルキルン耐熱吊り下げ部品の組み立て要件は 3 つの側面に反映されています。: 材料, 品質要件の処理, そして吊り下げ力. 材料性能要件は、国家規格 GB/T1220-2016 の 06Cr19Ni10 の規定に準拠しています。 “ステンレス棒”; クラックなどの欠陥が許されない加工品質要件, 欠陥, ひねる, バリがある; 単体の吊り下げ力は500N以上必要です。. ③トンネルキルン壁モジュールの組み立て: 標準要件は、単一セクションの平坦度が 1 メートルあたり 2mm 未満であることです。; 対角線の長さ寸法の偏差は5mmを超えてはなりません; 全長が10mmを超えないこと; キルンカーの表面と内側との直角度は1メートルあたり1.5mm未満である必要があります。. ④キルントップモジュール: 単一セクションの平面度は 1 メートルあたり 1.5 mm を超えてはなりません; 対角線長さ寸法の誤差は5mm以内にしてください。; 全長が10mmを超えないこと;
たわみ寸法規定: 窯幅5.5m以下の場合, たわみサイズの偏差は5mmを超えてはなりません, 窯幅が6.9m以上の場合, たわみサイズの偏差は10mmを超えてはなりません. ⑤ 熱給排気ダクト: 組み立てられたトンネルキルンの給排気ダクトの品質とキルンの効率的な運転を保証するため, 補助パイプラインに対する要件も提示されています. まず最初に, 材料の品質が国家規格 GB/T4237-2015 の 06Cr19Ni10 の規定に準拠していることを確認する必要があります。 “刺繍なしスチール, 熱間圧延鋼板及び帯”; 断熱性能 熱パイプの断熱処理に使用されるケイ酸アルミニウムウールおよびロックウール材料は、関連する国家規格の要件を満たさなければなりません; 構成された熱パイプラインには、熱膨張応力によって引き起こされる空気漏れなどの欠陥を避けるために伸縮継手を装備する必要があります。. (つづく…).